上周三早班,我刚换好劳保鞋,就听见装配区传来哐当一声。
小李抱着半捆镀锌方管冲过来,脑门上的汗把安全帽带都浸湿了。
“张工你自己看!这切的什么玩意儿?”
我拿过一根靠在台面上的料,端面歪得离谱,垂直度差了快0.4mm,别说装到光伏支架上冲铆,就是拿角尺一卡,歪得能塞进去个硬币。
这是啥?是上周刚从那家吹得全网都是的型材切割机厂家拉回来的新机器,销售当时拍着胸脯说,垂直度能稳定在0.05mm以内,比进口机差不了多少。
我当时就火了。
合着这俩月省的那点购机款,全要赔在后续打磨、返工、客户投诉上。
那些吹得天花乱坠的参数,到了车间全得打个折
干了20年机加工,我太清楚这里面的门道了。
很多型材切割机厂家的销售,一上来就给你念PPT:主轴转速多少,切割精度多少,锯片寿命多少。
真到了车间里,全是水分。
就拿最基础的切割转速来说,切纯铝型材,转速得到3200转/分钟,切厚壁碳钢,转速得降到1800转/分钟,这个是硬标准,乱调的话,要么锯片崩齿,要么材料烧边。
但很多小厂的机器,主轴根本配不了变频,固定2400转的转速,切铝粘刀,切碳钢崩片,啥活都干不利索。
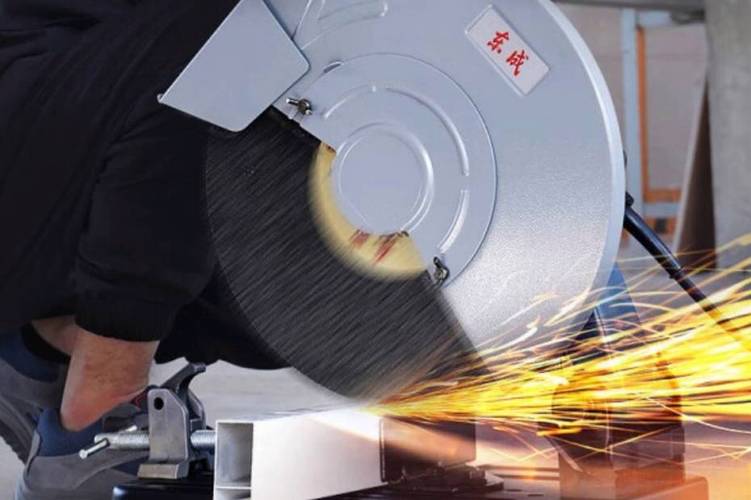
现在市面上的机器,说白了就两类。
一类是几千块的手摇式,铸铁底座薄得能被扳手敲出印子,压料的就是个简单的丝杆,没有液压缓冲,切的时候全靠师傅手劲压。
另一类是几万块的伺服自动款,带液压压紧,自动送料,底座是加厚的铸钢,走刀的时候稳得纹丝不动。
你说前者便宜?是真便宜。但上次我帮一个做防盗网的个体户调机器,那台小厂的手摇机,切3mm的角铁,单次吃刀量超过2.5mm就晃得厉害,锯片跟材料硬磕,切10片就得换一次合金头,算下来锯片的钱,比买机器省的还多。
别问我咋知道的,我去年帮三个个体户调过这种机器,手压得虎口都肿了,切出来的料还歪。
这里头有个行业内从来不会明说的妥协。
很多厂家说自己配的是进口合金锯片,一片能切1000根料。
实际呢?就是本地小厂做的普通合金头,表面镀了层钛,看着跟进口的一样,实际切个300根,齿就磨平了。
还有说自己的主轴精度能到0.02mm的,我拆过不下10台这种所谓的高精度机器,出厂的时候连8小时的跑合都没做,轴承的游隙都没调好,连续开俩小时就开始抱轴,精度掉得比自由落体还快。
不同行业的料,找型材切割机厂家真不能拿同一套标准卡
我最烦那种销售,不管你是干啥的,上来就说自己的机器啥都能切。
纯纯的忽悠。
之前江苏那边有个做光伏支架的客户,一开始图便宜,找了个本地小厂的切割机,切Q235的热镀锌方管,要求切完直接冲铆,不能有毛刺。
结果机器拉回去用了一周,冲床的模具崩了俩,光模具就赔了快2万。
为啥?切出来的毛刺厚得能有0.2mm,硬邦邦的锌层渣子卡在模具里,一冲就裂。
后来他们换了个带锯片喷雾冷却的厂家的设备,切的时候刚好在锯片上喷一层微量乳化液,切完的料毛刺一擦就掉,连打磨工序都省了,俩月就把多花的购机钱赚回来了。
还有佛山那边做系统门窗的客户,对切割的要求就更刁了。
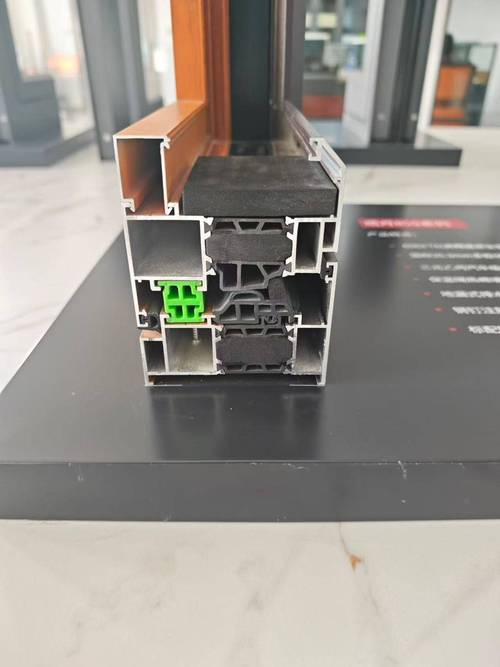
他们切断桥铝型材,要拼45度的角,拼完之后不能有缝隙,不然打胶都漏雨。
之前有个客户找了个通用款的切割机,切出来的45度角,误差快0.3度,拼起来的缝能塞进去一张A4纸,客户收到货直接退了一整柜的窗。
后来换了带微调靠尺的设备,靠尺的调节精度能到0.01mm,切出来的角拼完,拿张A4纸都塞不进去,打胶之后连水都漏不出来。
你说奇怪不?
同个厂家的机器,换个行业的加工场景,效果能差出十万八千里。
说白了就是很多厂家根本没针对不同行业做适配,就拿个通用款的机器,换个外壳就敢说自己是行业专用。
现在喊得响的智能制造,底下藏着多少没人说的暗礁
这两年去展会,听的最多的就是啥“智能切割站”“绿色干切”“进口替代”。
听着是真高大上。
我去年去过一家号称做智能切割站的厂家,展厅里的机器连了大屏,能实时显示切割数量、锯片寿命、能耗数据,看着特别先进。
结果我问销售,能不能现场切个10mm厚的碳钢?
他支支吾吾半天,说展厅的机器是展示用的,切厚料得去车间看。
为啥?因为他们所谓的智能站,就是在普通切割机上装了个计数器,连个自动排屑的功能都没有,切完的渣子堆在台面上,还得人工扫。
这里头有个全行业都不愿公开的难题。
现在都在推绿色制造,要求切割的时候不能有油雾,很多厂家就顺势推出了干切机型,说不用冷却液,没有油雾,环保还省钱。
实际呢?干切的锯片,因为没有冷却,切碳钢的时候温度能到300多度,锯片的合金头磨损速度是湿切的3倍,寿命直接砍三分之二。
我去年帮一个客户算过账,他买的干切机器,一年换锯片的钱多花了12000,省下来的冷却液钱才2000,你说这账算得过来吗?
还有那个喊了好几年的进口替代,很多厂家说自己的主轴是国产的,性能跟进口的一模一样,价格只有三分之一。
我之前做过测试,同功率的国产主轴,连续跑8小时,温性能升到62度,进口的才34度。
温度一高,主轴的轴承就热胀,精度直接掉0.03mm,时间长了,切出来的料偏差越来越大,但是这个事没人会跟客户说,毕竟现在拿进口替代的政策补贴,比卖机器赚的还多。
上次有个客户买了这种所谓的进口替代主轴的机器,用了三个月,切出来的料垂直度差了0.2mm,找厂家过来售后,售后说这是正常磨损,我当时都气笑了。
还有更扯的,现在型材切割机的国标,还是2013年的版本,对设备噪声的要求是85分贝。
实际车间里的小厂机器,一开机噪声能到95分贝,旁边的人说话都得扯着嗓子喊,时间长了都得职业性耳聋。
但为啥不改标准?
因为真把标准提上去,估计一半的小厂都过不了检,设备都卖不出去。
这两天我把那台从网红厂家拉回来的机器,退给人家了。
拉走的时候,销售还在那念叨,说我们车间的师傅操作不熟练。
我没跟他掰扯。
我们车间里干了一辈子的老钳工常说,买型材切割机厂家的货,别听他吹得天花乱坠,你就拿自己天天切的料,拉到他厂里切三刀,看看端面,摸摸毛刺,晃一晃机架,比啥PPT参数都靠谱。
毕竟车间的活,从来不是靠PPT干出来的。
对了,你们跟型材切割机厂家打交道的时候,碰到过最离谱的坑是什么?
