这批给主机厂供的胶条,硬度差了8邵氏度,边缘全是欠硫的发黏部位,整批3000多件,全废了。
我当时心里咯噔一下。
毕竟这台机器是我们跟合作了12年的厂家订的,之前五年从来没出过批量的质量问题,连热电偶都没换过几次。车间主任老周拿着手机在机器旁边转了三圈,拨通了那个存了快十年的号码,对面王总听完情况,连会议室的茶杯都没放下,说20分钟后让维修师傅从厂里出发。四十多公里的路,半小时就到了,师傅扛着扳手蹲在热板旁边,拆开侧板一摸,第三块加热板的热电偶螺丝松了,旁边一根加热管烧断了三分之一,难怪温度飘得厉害,从设定的175度一路掉到150度,压出来的胶条能不欠硫吗?
说实话,之前我总觉得,硫化机这东西,不就是个带加热的压力机吗,能有啥技术含量?真等你用的时候才知道,差一点参数,最后赔的钱能买半台新机器。
别光听销售吹参数,摸过机器才知道好坏
现在跑了二十多年车间,我能闭着眼摸出一台硫化机的好坏。
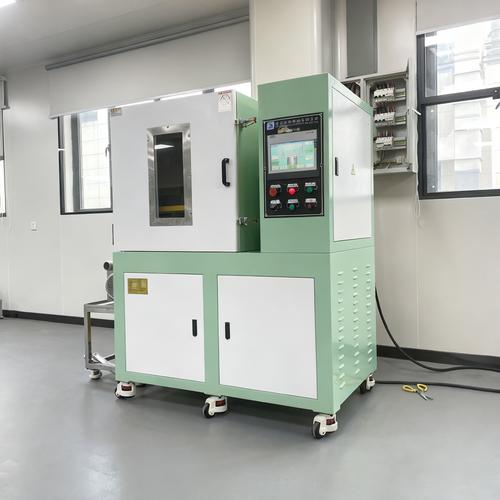
好的厂家做的机器,热板平面度能做到0.08mm/m以内,温控精度稳定在±2℃,满压保压24小时,压力波动不超过0.05MPa。差的厂家呢,热板平面度能飘到0.3mm/m,温控误差能到±8℃,保压两小时压力就掉0.2MPa,压出来的工件厚薄不均,欠硫过硫全靠运气。
现在行业里主流的技术路线就两种,电加热和导热油加热。
电加热的机器升得快,从室温到180度只要40分钟,但是热板边缘和中心的温差能到5℃,夏天站在旁边烤得你胳膊疼,换个加热管得拆半台机器,大半天的功夫就耽误了。导热油的机器温度匀,整个板的温差能压到2℃以内,但是升温慢,要一个半小时才能到工作温度,还得定期换导热油,一次换200升就是小一千的成本,稍微漏一点,车间地上的油印子能留半个月,上次小王踩了油滑出去两米远,把腰都扭了,躺了半个月。
行业里心照不宣的小妥协,从来不会写在销售手册上。
很多厂家跟你报的加热板厚度是国标要求的16mm,实际给你装12mm的薄板子。刚买回去的时候,板子凉,你量着是平的,热得快,用着也顺手,等过个三四年,板子被反复加热、加压,慢慢就翘了,拿塞尺一量,平面度能到0.4mm/m,压出来的工件中间压力够,边缘压力差一半,厚薄不均。你找售后,人家说你平时压的工件太厚,把板子压变形了,谁也不会主动告诉你,当初偷减了4mm的厚度。
不同的行当,对硫化机的要求根本是两码事
不过话说回来,从来没有万能的好机器,适合的才是最好的。
就说做医用硅胶件的行当。
之前有个做一次性呼吸面罩硅胶配件的老板,之前贪便宜,找了个报价比市场价低30%的硫化机厂家,买回去用了三个月,每批货里都有带小黑点的硅胶件。找来找去,是机器的直线导轨在热板上方,润滑油被烤化了,顺着缝隙滴到热板上,一加热就冒烟,沾到硅胶上就成了黑点。整批货送到医院被退回来,赔了二十多万的违约金。后来换的那家专门做医用级设备的厂家,把导轨全移到热板侧面,加了两层耐高温的密封罩,热板表面做了0.05mm厚的阳极氧化层,连机器的漏油点都用硅胶条封得严严实实。那台机器用了五年,从来没出过一次带黑点的废品。
再说说做矿用橡胶传送带的行当。
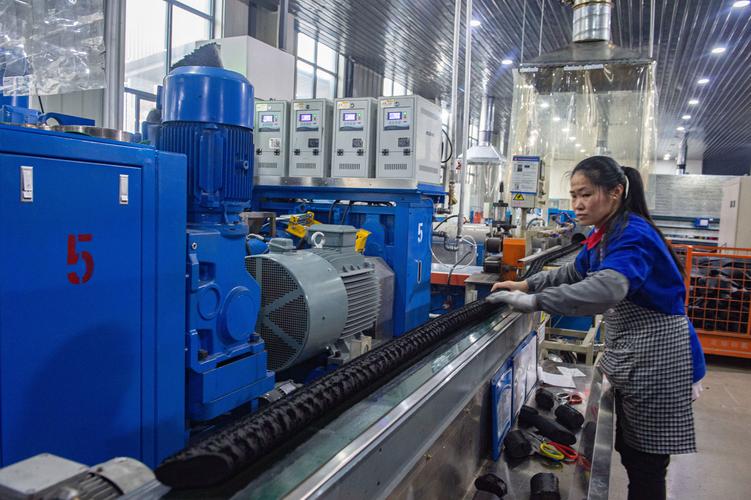
这个行当对机器的要求,跟做医用件的完全反过来。要大压力,大台面,能扛造,毕竟传送带厚度能到20mm,宽1.8米,硫化的时候要扛得住1.5MPa的压力,在160度下连续压40分钟,才能把橡胶层和帆布层粘牢。去年有个做传送带的朋友找我吐槽,说之前买的硫化机,看着台面够大,结果压了三次,液压缸的密封圈就漏了,保压的时候压力从1.5MPa掉到1.0MPa,传送带的橡胶层和帆布层粘不牢,装到矿里拉了两趟煤就开层了,把整个运料皮带架堵了,矿上罚了他八万多。后来换的老厂家,人家的液压缸缸筒是经过三次珩磨的,表面粗糙度能到Ra0.2,密封圈用的是进口的氟橡胶,连机架的钢板都是25mm厚的,不是那种薄铁皮焊的架子。那台机器现在用了快十年,每年换一次密封圈,从来没漏过压。
那些藏在参数表背后的“小心思”
现在不少硫化机厂家都在跟着新方向走,有的在机器上装了物联网模块,温度、压力、保压时间,全实时传到后台,你在办公室喝着茶就能看每一批工件的工艺参数,不用像以前那样,拿着个小本子在机器旁边记,晚上下班本子上全是油污。机器还带自动报警,温度飘了、压力掉了,手机马上弹消息,不用等出了废品才发现。还有的厂家给热板外面包了50mm厚的硅酸铝保温层,原来热板侧面的表面温度能到60度,夏天车间里烤得人待不住,现在降到38度以下,车间的空调都能少开两匹,算下来一年电费能省15%左右。还有不少原来做中低端设备的厂家,现在在搞进口替代,之前一台德国进口的高精度平板硫化机要三十多万,售后慢得要死,一个配件坏了要从国外寄半个月,现在国内几个老厂做的机器,温控精度能到±1.5℃,平面度能到0.1mm/m以内,一台只要十二三万,售后随叫随到,现在不少做高端硅胶件的厂家都换了,谁也不愿意当那个冤大头。
但是行业里藏着一个没人愿意公开的难题。
现在没有任何强制的国标要求厂家必须在热机、满压的状态下检测设备的平面度和温控精度。
你去厂家看机器,他给你测的时候,机器是冷的,压力是没加的,量出来的平面度0.05mm/m,温控误差±1℃,吹得天花乱坠。等你把机器拉回去,升到175度,加上1.5MPa的压力,热板一变形,平面度直接飘到0.2mm,边缘的温度比中心低8度。你找售后,他说你安装的时候地基没打平,跟他没关系。更坑的是,不少销售给你报压力的时候,说自己的机器能到2MPa,你仔细算下他的液压缸直径,再乘以系统压力,实际出力连1.2MPa都到不了,纯粹是靠嘴吹。
我师傅干了三十年硫化机维修,临走的时候跟我说过一句土话:选硫化机厂家,别听他吹得参数有多高,你就找个三九天,去他的车间,看他的机器冷机开机,升到180度,满压保压两个小时,要是这时候他的热板平面度不飘、温度不晃、压力不掉,那才是真的靠谱。
毕竟机器是拿来干活的,不是拿来看参数表的。
你们厂里选硫化机的时候,最在意的是啥?是报价够低,还是精度够稳,还是售后师傅能随叫随到?
