上个月三号早班,车间那台250吨压铸机突然掉压。
当时正赶给比亚迪供的一体压铸支架,一炉铝水已经倒到压射室里,压力只剩额定值的3成。
操作工小周脸都白了,扯着嗓子喊我的时候,我正蹲在机床边啃刚买的酱肉包。
停线3个半小时。光那炉废铝水就值8000,给客户交的延期违约金花了12000。
拆下来的恒压变量柱塞泵摊在地上,我一看就气笑了——配流盘磨穿了个直径1厘米的洞,油泥裹着铜屑糊满了整个泵腔。
这泵是去年采购部找的本地一家小液压元件厂家供的,比一线品牌便宜42%,当时我就反对,说省的那点钱不够一次停线的损失,没人听。
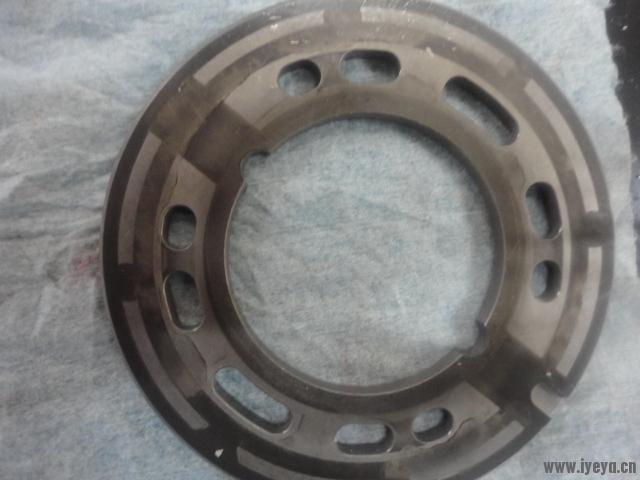
磨穿的配流盘,藏着液压元件厂家的真本事
干了20年液压维修的都知道,柱塞泵坏了十有八九不是柱塞断了,是配流盘磨穿了。
很多人选液压元件厂家,全盯着样本上的额定压力、流量打勾,根本不知道藏在零件里的真门槛是什么。
正经做液压件的厂家,配流盘加工完要走三道工序:粗磨、精磨、对研跑合。
配流盘和缸体端面的平面度要控制在0.002mm以内,比头发丝直径的1/40还细。
柱塞和缸体的配合间隙,要卡在0.015mm-0.02mm的区间里,间隙大了漏油,间隙小了热胀冷缩就抱轴。
出厂前的跑合环节,得在55℃的油温下带额定负载连续跑2小时,把所有隐藏的毛刺、配合间隙问题全暴露出来,换完新油才能装箱。
小厂怎么干?粗磨完直接上精磨,跳过对研工序,平面度做到0.005mm就敢出货。
配合间隙达不到精度,就故意放大到0.03mm,出厂测流量的时候,因为间隙大,流量反而比标称值还高,采购的人一看参数达标,直接就签合同。
跑合环节更省,开机转10分钟,没异响就装箱,连泵里的切削液都不带换的。
现在配流盘的材料路线就俩,一种是锡青铜基体镀磷铜层,磨合性好,哪怕油液里有点小杂质也不会拉沟,对用户的使用环境宽容度高,就是材料贵,一块盘的成本就要80多块。
另一种是球墨铸铁淬火镀二硫化钼,硬度高耐磨,材料成本只要20多块,就是脆,对油液清洁度要求极高,只要混进去个0.05mm的铁屑,直接就在盘面上拉出一道深沟。
行业里心照不宣的妥协是什么?主打低价的厂家,明明知道球墨铸铁的适配性差,还是全用这种材料,样本上把油液清洁度要求写得特别宽松。等用户用坏了,上门检测就甩锅——你们油滤精度不够,油太脏,不是我们产品的问题。
不同工况下,液压元件厂家的“偏心”调校
别觉得一套参数能打遍天下,不同的使用场景,液压元件厂家的调校思路根本不一样。
去年给徐工配的那批山地作业挖机,要求在零下40度的漠河开机就能干活,不能等油温升上来再动。
当时合作的那家做行走马达阀组的厂家,直接把常规12mm厚的阀块加到18mm,怕低温下脆裂。
密封圈全换成零下45度不发硬的氟橡胶,连阀块上的油道都特意做了斜角,避免残油冻住堵死油路。
去年冬天试验场的师傅说,那批挖机在雪地里停了一整夜,早上一拧钥匙直接就能挖冻土,没漏过一滴油。
还有个事我印象特别深,之前给双汇的屠宰线做升降平台,要求绝对不能漏油——食品车间的HACCP认证写得明明白白,只要有一滴液压油掉到传送带上,一次罚款10万。
一开始找的普通厂家,用的是常规聚氨酯密封圈,结果用了3个月,活塞杆的密封圈开始渗油,刚好滴在放冷鲜肉的传送带上,直接被品控部开了8万的罚单。
后来换了专门做食品级液压元件的厂家,人家的油缸从活塞杆镀层到密封圈全是食品级的,哪怕真渗油,也是可接触食品的白油,配的是双重密封的格莱圈结构。
现在用了14个月,擦干净活塞杆连个油印都没有。
喊了好几年的进口替代,藏着没说透的暗礁
现在走出去看液压元件厂家,十家有八家的样本上写着“全系列替代进口某品牌”。
参数表列得满满当当,额定压力、流量、转速,跟进口型号分毫不差,价格还只要进口的3成。
就拿我们之前用的那款德国柱塞泵,一台要12000,现在国产同参数的只要4500,采购部算过账,换了之后一年能省几十万采购成本。
但是干维修的都知道这里的坑。
现在的行业检测标准,只测静态参数,根本不测动态的长期寿命。
什么意思?就是你出厂的时候把额定压力打上去,流量够,没漏油,就可以拿合格证。
没人管你连续跑2000小时之后,容积效率掉多少。
我之前做过对比测试,同参数的进口泵,连续满负载跑8000小时,容积效率也就掉个5%,还能正常用。
很多国产的泵,跑2000小时,配流盘磨得差不多了,容积效率直接掉15%,压力根本上不去。
为什么?因为厂家根本舍不得花成本做疲劳测试。
做一次完整的疲劳测试,要连续开机跑俩月,光电费、人工、零件损耗就几万块,打价格战的厂家哪舍得投这个钱?
上次跟一个做了30年液压件的老厂长喝酒,他说现在行业风气歪了,大家比的是谁的参数表写得好看,谁的价格低,没人比谁的零件拆下来,棱边是倒了圆角的,谁的配流盘对研的纹路是均匀的。
他的厂子现在做的泵比市场价贵20%,订单排到半年后,根本不接低价的单,说要是把精度降下来,对不起干了一辈子的手艺。
说回上个月那台掉压的压铸机,后来我们换了这家老厂的泵,装上去到现在快俩月了,压力稳得很,操作工说现在开机器都不用盯着压力表看。
我们车间流传了一句土话,液压件好不好,别光看样本上的数字,拆下来摸一摸,油底壳里有没有铁屑,就知道厂家有没有把功夫下到看不见的地方。
毕竟车间里的活,从来不是靠参数表撑着的。
对了,你们最近合作的液压元件厂家,有没有碰到过参数全对,用俩月就掉压的糟心事?
