啥情况?
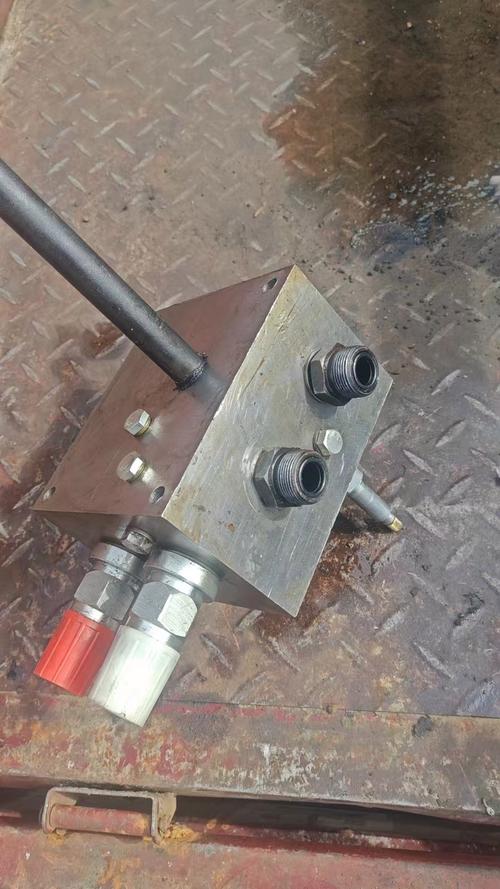
之前找的那家加工厂,800件阀块的安装孔,铰完之后粗糙度不达标,装配O型圈的时候漏了快三分之一,客户那边已经扣了他二十万的货款。
真的坑。
谁碰谁知道。
我前前后后陪客户跑了快二十家做铰孔加工的厂,从一开始被销售忽悠得团团转,到现在一进车间扫两眼就能判断这家能不能把精度做稳,踩的坑攒起来能写半本避坑笔记。毕竟铰孔这东西,说简单也简单,说难也真难——同样的设备,有的人能连续做上千件,孔的圆柱度波动不超0.002mm,有的人做个几十件就飘得连通止规都卡不住,差的真不是设备钱,是厂家对精度那根弦绷得够不够紧。
被铰孔精度坑过的人,都懂那种堵心
老周那次还不是最离谱的。去年有个做新能源电池密封座的客户,找了家报价比市场价低25%的加工厂,第一批做了200件,测出来的孔尺寸全偏了0.012mm,因为厂家根本没控车间温度,夏天中午车间温度冲到38度,他铰孔的时候设备热胀冷缩,等零件凉透了,尺寸直接偏出去一大截。最气人的是,厂家还说“我们铰的时候是合格的啊”,合着他根本没想过温度差对精度的影响。
选厂别听销售吹,三个落地判断方法比啥都强
说真的,我最烦那种销售一上来就拍胸脯说“我们家铰孔精度行业顶尖”,你问他具体能稳定到什么公差带,他支支吾吾半天说“反正比别家好”,这不纯纯扯吗?判断一家厂能不能把铰孔精度做稳,根本不用听他吹,看三个实打实的细节就行。
第一个,必须做盲孔铰削留样测试。别光看他提前准备好的那种摆在展示柜里的样件,就把你实际要加工的毛坯料寄过去,别告诉他你要求的公差范围,让他连续铰5个孔,你当场拿便携三坐标测。要是连续5个孔的圆柱度差超过0.002mm,孔壁粗糙度摸上去有明显的刀痕,直接转身走就行。别觉得这是麻烦事,我之前碰到个浙江的小厂,测试的时候5个孔的圆柱度差最大才0.0012mm,当时就觉得靠谱,现在合作快三年,他给我做的阀块孔,从来没因为精度问题返过工。
第二个,进车间先找铰刀修磨工位的检测条件。很多小厂觉得铰孔靠师傅手感,铰刀磨完直接上机床用,连刃口跳动都不测。你就顺着车间走,找他放铰刀的地方,要是能看到专门的铰刀检测台,能测刃口径向跳动的,说明他真的在管精度;要是他说“我们师傅磨了二十年铰刀,手感准得很”,赶紧走——手感这东西,今天师傅状态不好,喝了点酒,或者累了点,磨出来的铰刀跳动超了,做出来的孔精度直接就飘了,根本靠不住。
第三个,要他拿最近三个月的同行业加工精度追溯台账。别光看他朋友圈发的那种精修过的成品照片,就问他要最近给同材质、同尺寸零件做加工的时候,每批次抽测的圆柱度、粗糙度的记录。要是他翻半天,要么说“数据存在办公室电脑里,现在拿不到”,要么找出来的记录全是“合格”两个字,没有具体的实测数值,说明他根本没把精度管控当回事——真的对精度上心的厂,哪怕是小批量的订单,也会把每个孔的实测数据记在本子上,怕出了问题找不到原因。
真能把铰孔精度做稳的厂,其实就两类
跑了这么多厂,我发现能把铰孔精度做稳定的,根本不是那种设备全是最新进口、广告打得到处都是的大型综合加工厂,反而是两类“小而专”的厂。
一类是原来给航空航天、军工做小批量精密结构件配套的厂,现在转做民用零件加工的。这类厂的共性是,哪怕你订单只有200件,他也会按军工的流程做管控——车间24小时记温湿度,铰刀用够多少件就强制报废,每批次的样件都留着存档。比如无锡那家原来给西飞做襟翼铰座的老厂,现在接苏州周边的液压阀块订单,上次去他车间,哪怕是夏天最热的时候,车间温度也稳在25度,他说温度差超过2度,测量值都不准,更别说加工了。
另一类是只做铰孔专项加工的“窄赛道厂”,他什么铣、磨、车的活都不接,就专门做φ3到φ20的孔铰削。这类厂的老板自己就是干了二三十年的老铰工,对切削参数、进给速度的把控,比那种什么活都接的综合厂强太多。比如宁波那个姓陈的老板,他之前给注塑机的射嘴做了十五年铰孔,现在接新能源电池密封座的订单,他厂里的设备不是最贵的,但是每台铰床的进给丝杠间隙,他每个月都自己测,从来不对接那种需要粗加工的杂单,就怕粗加工的铁屑飘到铰床里,影响铰孔的精度。上次去他厂里,他给我泡了杯茶,说“我就做这一件事,把孔铰好,别的活给多少钱我都不接”,就冲这句话,我就愿意给客户推他的厂。
签合同前把这几个坑堵上,能省几十万返工费
选对了厂,签约的时候也别大意,不同采购规模的策略真的不一样。
要是你单次订单量在1000件以上,别上来就签全年框架协议。就先拿10%的量做试单,要求对方每50件抽3个孔测圆柱度,要是连续三批的精度波动都在你要求的范围内,再慢慢加量。别被销售忽悠“签全年给你打九折”——老周上次就是吃了这个亏,签了全年协议,结果对方接了个更大的订单,把他的排产往后推了两周,赶工的时候铰孔精度直接飘了,损失的二十万,够他付三年的加工费。
要是你单次订单量才两三百件,别硬挤那种大型综合加工厂的门。人家大工厂的起订量都是几千件起,你这点量,人家根本不会给你安排最好的师傅,排产的时候把你塞到杂单堆里,随便找个学徒铰,精度根本没保障。就找刚才说的那种窄赛道的专项厂,人家哪怕量小,也会认真做,毕竟他靠铰孔精度吃饭,不会因为这点小单子砸自己的招牌。
最后说几个必避的坑:
别信口头的精度承诺,把具体指标写进合同违约条款。什么“我们能做H7级精度”的空话别信,合同里必须写清楚“每批次孔的圆柱度不低于0.003mm,孔壁粗糙度Ra0.8,不合格品全退并承担对应的返工损失”,真出问题的时候,口头承诺屁用没有。
别贪便宜找报价比市场价低30%的厂。加工费是省了,但是他的钱从哪省?要么是铰刀用到磨不锋利了还在用,要么是根本不做检测直接发货,最后你装配的时候漏了、卡了,返工的钱够你付十倍的加工费。
别接厂家寄的那种特意准备的“完美样件”。上次我碰到个厂家,给我寄的样件是在恒温实验室里铰出来的,结果批量生产的时候,车间连空调都没有,温差10度,孔的尺寸直接偏了0.01mm,装都装不上。
