被坑到赔20万的张总,至今还记得那个P出来的检测报告
说实话,背隙这东西,你说它重要吧,平时装上去没测的时候根本感觉不出来;等你发现不对的时候,往往已经出了批量的质量问题。之前还有个做3C自动锁螺丝机的客户,选的厂标称背隙5弧分,实际装上去用了俩月,齿轮磨开了,背隙直接飙到15弧分,螺丝拧歪了半毫米,整批外壳的孔位都错了,返工花了快10万。 不过话说回来,谁的钱都不是大风刮来的,找厂家的时候总不能挨个买回去测吧?其实根本不用那么麻烦,就卡几个硬指标,比你看十页参数表都管用。选厂别翻参数表,就卡这三个实打实的硬指标
第一个,别信什么”平均背隙值”,就问对方能不能做到每台出库的减速机单独留背隙实测档案——不是给你看他们实验室的年度平均数据,是每台机器打个镭雕码,扫码就能调出这台机器出厂时的实际背隙检测值,甚至能看到检测的负载条件、环境温度。好多小厂的套路就是拿几台老师傅亲手磨的样品去参展,测出来背隙特别好看,等你下了大货订单,就给你装流水线攒的普通齿轮,背隙翻个两三倍都是常事。 再一个,直接提要求要去车间看检测环节。真做的靠谱的厂,检测台就在装配线的最末端,每台机器装完直接上检测台,测出来的数值不达标,直接拉去返工,根本不会藏着掖着。要是对方一听说你要去看检测环节,就支支吾吾说检测台在别的厂区,或者说检测的时候要清场不让你看工人操作,直接扭头就走。我之前陪客户去考察某号称”国内背隙控制天花板”的厂,刚进车间就看见所谓的检测台上落的灰都快有硬币厚,几个工人拿塞尺随便比两下就往包装箱里塞,当时我们连对方递的招待烟都没接。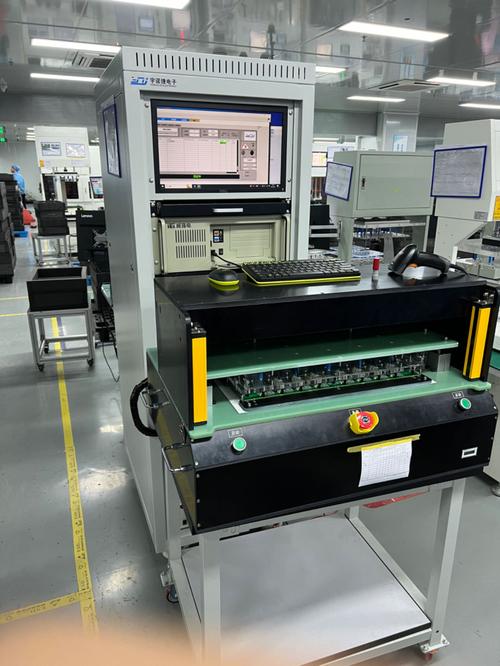
真正靠谱的背隙制造厂家,长什么样?
不同采购量的签约避坑指南,照着走不踩雷