去年九月三班倒赶那批新势力车企的配套齿轮,刚发出去三车,售后电话直接打厂长办公室了。
说装车跑40码的时候,变速箱啸叫跟吹哨似的,客户当场就要扣20%的货款。
我带着游标卡尺扎在车间蹲了两天,从滚齿查完查热处理,热处理完查磨齿,最后扒到三号数控剃齿机的时候,摸了摸主轴的径向跳动——好家伙,比出厂值飘了0.018mm。
现在想起来还后怕。
就这么个没人当回事的小偏差,刮了200多件齿轮的齿面粗糙度,从要求的Ra0.4飘到了Ra0.8。
之前谁都没把这台用了7年的老设备当隐患。毕竟开机转得顺,按程序走没报警,谁能想到剃齿刀的接触角偏了1.2度,齿面的修形量直接错了两丝。
别信厂家的参数表,实际调机全靠摸出来的经验
很多人刚接触数控剃齿机,上来就翻手册,把参数输进去就敢开干。根本不知道这机器的脾气有多拧。
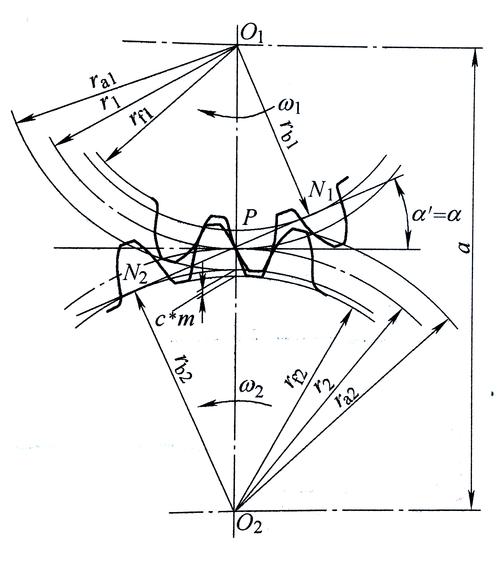
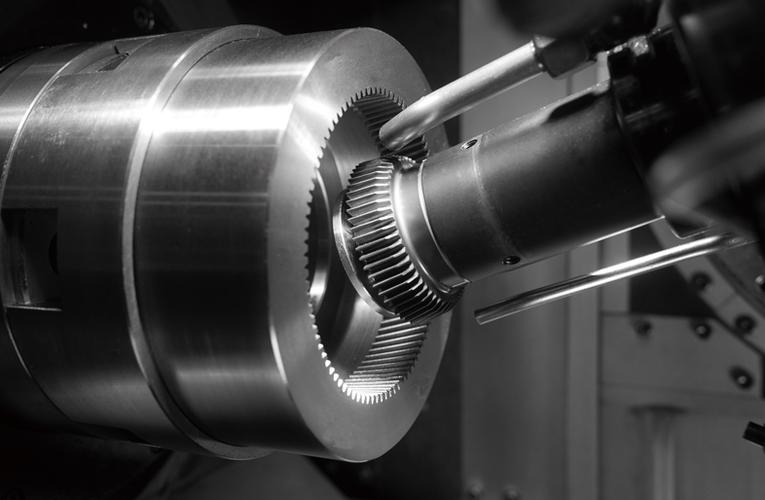
说白了它的工作逻辑一点都不复杂:剃齿刀跟待加工的齿轮成一个交错轴角度啮合,两个件贴在一起转的时候,齿面之间的相对滑移量就像无数个小刮刀,把滚齿之后留的那点余量刮干净,顺便把齿面修形成客户要的鼓形或者锥度。
这里面的门道全在参数里。比如交错轴的角度,行业里一般选15度到25度之间,粗剃吃刀量一般设0.12mm,精剃留0.02mm的精修量,齿轮最终的磨齿余量通常留0.05mm。
现在市面上的机器分两个路子。一种是带机械传动链的老款数控剃齿机,比如重庆机床厂的经典款,耐造,干硬一点的齿坯也不心疼,配件满大街都是,车间电工换个继电器、调个伺服参数就能修。另一种是全直驱主轴的高端款,比如格里森的进口机,重复定位精度能到0.001mm,加工出来的齿形一致性好,但是一台的价格能顶三台机械款的老机器。
这里面有个行业没人明说的妥协。
真的。
厂家宣传直驱款的精度能连续3年不飘,实际上车间里如果昼夜温度波动超过10度,直驱主轴的热伸长量就能把标称的精度吃掉一半。没人会跟客户提这个——大家实际干的时候,不管是直驱还是机械款,每天开机先空转40分钟热机,拿标准齿轮打三次跳动,差一点就给系统补个偏置值,所谓的“长期稳定精度”,全是靠每次开机的临时校准凑出来的。
我之前带过的一个刚毕业的小年轻,嫌我每次调角度麻烦,说系统里存的参数为啥每次要手动改0.3度。结果那批货干了800件,全是齿端接触,客户退回来的时候,他脸都白了。
其实道理很简单:剃齿刀磨到3%的磨损量时,接触区就会慢慢往齿的一端跑,你要是不把交错轴角度往回调一点,干出来的齿轮装车跑个3000公里,齿面就磨偏了。
不同行业的齿轮,对这台机器的要求根本不是一回事
别以为买贵的机器就能通吃所有活,这是车间里最蠢的想法。
先说新能源汽车的减速器齿轮。电车没有发动机的噪音遮着,齿轮哪怕有一点不平整,啸叫声都能直接传到车厢里。这类零件的要求有多严?齿面修形量的误差不能超过0.005mm,粗糙度必须稳定在Ra0.4以内,连剃齿时的进给速度都不能随便调。
去年给国内某新势力做差速器齿轮,有个班组为了赶产量,把进给速度从2mm/r调到3mm/r,结果齿面留下的走刀痕迹没被刮干净,装车之后80码速度下的噪音比要求值高了3个分贝,整批货拉回来重新跑合,光工时就花了十几万。
再看工程机械的行走齿轮,就是挖掘机、装载机上用的那种。这类零件天天扛冲击,对精度的要求反而没那么苛刻:齿面粗糙度到Ra1.6都能用,修形量差0.02mm也不影响使用。前年给三一的配套厂做行走轮,要求剃齿后的齿面接触率到60%就行,班组直接用那台老机械款的剃齿机,一天能出120件,要是拿那台两百多万的直驱机干,光电费和刀具损耗都赚不回来。
之前有个开加工厂的老板,脑子一热花了两百多万买了台进口直驱剃齿机,回来啥活都往上怼。干了三个月发现算上维护成本,比老机器多花了40%的钱。最后他专门把那台进口机腾出来干新能源的精密齿轮,老机器干粗活,这才把账算平。
现在吹得神乎其神的智能制造,坑比好处多
这两年国产数控剃齿机的进步确实快。之前大家都觉得国产机精度差、用两年就飘,我去年买的那台国产机,重复定位精度0.002mm,干出来的齿轮跟进口机做的没差别,价格只有进口机的三分之一。新机器带的油雾回收装置也实在,之前车间一开机,油雾飘得人连对面的人都看不清,现在浓度比之前降了80%,干活的时候鼻子里再也不会吸一鼻子油味。
但这里面藏着个行业不愿公开的难题。
几乎所有新出的高端数控剃齿机,都把“机内在线测量”当核心卖点——说剃完齿不用拆下来去计量室测,机床自己就能测齿形齿向,省时间。实际上呢?机床上的测量传感器长期泡在切削液、铁屑堆里,用个一年,测量误差就能飘到0.01mm,根本不准。
坑死你。
没人会给客户提这个事,毕竟这是卖机器的核心卖点。实际车间里的操作是什么?不管机床带不带在线测量,每批货都要抽5件拆下来,拿到计量室打,不然出了质量问题,赔的钱够买十个传感器。
还有个标准滞后的坑。现在数控剃齿机的精度检测标准,还是10年前定的,根本没要求厂家做热变形补偿。夏天车间38度,冬天15度,这中间的温度差带来的主轴伸长量就有0.03mm。你按标准验机的时候,机器是合格的,但是到了实际生产里,温度变了,精度就没了。这个事没人主动提,因为提了就得改标准,改了就得加成本。
说实话,我不是反对上智能制造,但是你要是真把机床自带的测量值当圣旨,不出三个月肯定要栽跟头。邻厂有个老板,信了厂家的宣传,把计量室的抽检频次从每批5件降到每批1件,结果那批齿轮因为传感器飘了,干了3000件不合格,拉回来的时候,车间的人都傻了。
老车间里常说一句话:剃齿机的精度,三分靠机器,七分靠“伺候”。
啥意思?就是你再好的机器,你不每天擦干净导轨上的铁屑,不每天按油标给主轴补对润滑油,不每天开机先空转热够时间,再贵的机器也干不出合格的活。
我干了20年车间,见过太多人把新机器当宝贝,供在车间里舍不得开,也见过太多老机器被伺候得服服帖帖,干了十几年,精度还跟新的差不多。
对了,你们车间的数控剃齿机,最长的连续生产记录是多久?有没有碰到过那种没报警,但是干出来的货全不合格的怪事?
