去年三季度河北那个做汽车锻造轮毂的客户拉了一整货车的报废法兰盘堵在我们厂门口的时候,我正蹲在车间墙角啃刚买的肉包子,油顺着指缝流到工装裤上都没顾上擦。
对方车间主任一见面就拍我肩膀,说你给我们供的那台老摩擦压机不行了,最近切出来的法兰盘,探伤裂纹率快18%,主机厂那边已经下了最后通牒,再出问题就要取消供货资格。
我拎着工具包坐了4个小时的绿皮车赶过去,一摸那台用了12年的老摩擦机,滑块下行的速度晃得跟喝了二斤白干似的,摩擦盘的衬板磨得快见底了,每次打滑的力度都没个准数。
换了我们新的伺服直驱螺旋压力机上去,跑了3个月,再测裂纹率——0.2%。当时客户车间的小师傅凑过来摸了摸滑块,说这玩意儿比之前那老机子稳太多,连震感都小了一半。
拆穿厂商吹的牛:这货根本不是“换个电机那么简单”
很多销售跟客户吹,伺服直驱螺旋压力机就是把原来的摩擦盘换成伺服电机,没什么技术含量。
纯扯。
老款摩擦螺旋压力机的打击能量波动范围是±15%,说白了就是你每次砸下去的劲,最大能差出三分之一,遇到材料温度稍微有点偏差,要么砸过了把模具崩了,要么劲不够充不满型腔。
伺服直驱的呢?只要校准到位,这个波动范围能压到±2%以内,这是实打实的数字,骗不了人。还有人算过,同打击力等级下,伺服直驱的空载能耗比老摩擦机省30%以上,一年下来光电费就能收回来小半台设备的钱。
现在市面上做这类设备的,基本是两条技术路线。一条是用精密行星齿轮把伺服电机的扭矩传到螺杆上,传动效率虽然比直驱低一点,但扭矩储备足,打大锻件稳当。另一条是号称“零传动”的直驱结构,电机转子直接套在螺杆上,没有中间齿轮。
这里就要说行业里心照不宣的妥协了。那些标称纯直驱的设备,为了把售价压下来抢市场,很多把转子和螺杆连接的法兰从原来的渗碳磨齿结构换成了普通45钢,连个表面淬火都不做。卖的时候拍着胸脯说“零传动效率98%”,等出了保,跑个两三年,连接法兰磨出旷量,打击能量直接飘到±8%,跟老摩擦机的水平差不了多少,客户找过来,就说是“螺杆热胀冷缩的正常现象”,根本不会提当初偷工减料的事。
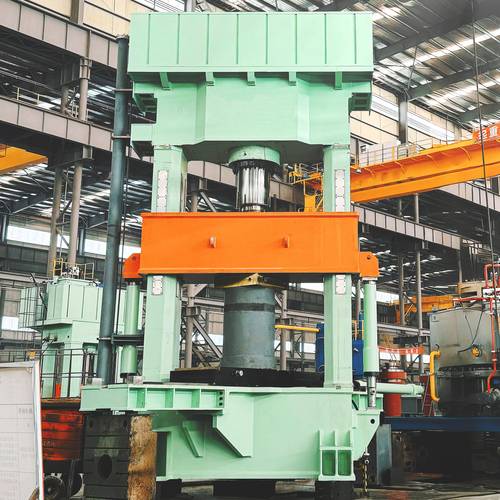
两个截然不同的车间,同一台设备能玩出多少花
别以为伺服直驱螺旋压力机只能打钢件。
我见过的应用场景跨度,比我这辈子去过的地方都多。
先说说刚才那个汽车轮毂的客户。铝合金锻造的温度窗口本来就窄,从420℃到520℃,差100度就不是同一个材料状态,之前用老压机打,能量忽大忽小,能量大了材料过烧,打出来的轮毂晶粒粗大,装到车上跑高速容易裂;能量小了型腔充不满,飞边厚得跟钢板似的,切边都要多费好大力气。我们给他们调的参数是,每模次的打击能量固定在125kJ,滑块回程速度调到220mm/s,一天跑1200模,比之前老机省了两个上料的师傅——因为没有了摩擦盘空转的等待时间,上料机械手衔接得严丝合缝,根本不用人盯着等滑块回位。
再说说淄博那个做防弹特种陶瓷的客户。之前他们用老压机打95瓷陶瓷片,打出来的片子密度差最大能到0.12g/cm³,烧结完了裂一半,出口的订单赔了快两百万。换了伺服直驱的设备之后,我们给他们改了打击曲线:先以50mm/s的速度慢压2mm,把陶瓷粉末里的空气挤出去,再瞬间把全部打击能量释放出去,出来的陶瓷片密度差直接控制在0.02g/cm³以内。上个月客户给我寄了两箱他们店刚烤的芝麻烧饼,说这设备帮他们把出口订单的合格率提了27%,今年的年终奖都能多发两千。
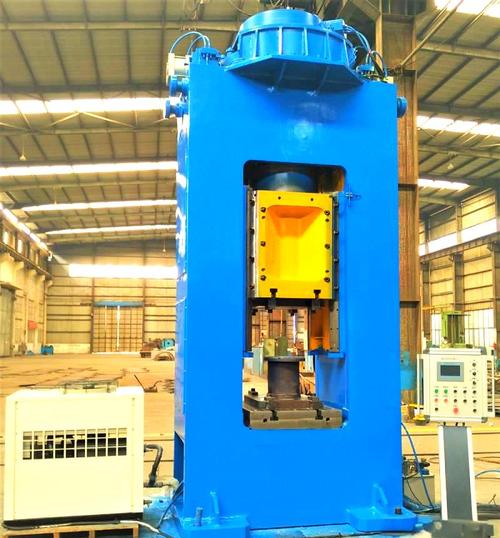
全行业都在喊进口替代,没人提那些藏在排水沟里的问题
这两年确实是好时候。
原来德国进口的1600吨级伺服直驱螺旋压力机,一台要1200万,国产同参数的才380万,伺服系统的响应速度已经跟进口货差不了多少了。去年我们给西安的一个军工单位供了3台同等级的设备,跑了一年多,平均无故障时间已经到了1200小时,跟之前进口设备的平均水平基本齐平。
但问题也藏在光鲜的宣传册后面。
现在行业里执行的螺旋压力机验收标准,还是10年前针对摩擦式老设备定的,里面根本没有连续10万模次打击能量漂移率的考核项。很多小厂做的设备,出厂当天把参数校准得准准的,各项指标都能达标,客户拉回车间连续跑一个月,因为螺杆的热胀冷缩、传动间隙的累积,打击能量漂移率能到10%。等客户发现做出来的产品质量开始飘了,找厂商过来,人家拿出盖了章的验收报告说“出厂的时候各项指标都符合标准”,根本扯不清。
去年我去江苏一个做高铁接触件的客户那,他们买了台小厂的设备,刚用的时候精度特别好,跑了半年,打出来的接触件尺寸偏差快0.3mm,找厂商过来测,人家说“现在温度比出厂的时候高了15度,螺杆热胀是正常的”,连个调整都不愿意做。客户气得把厂商的人堵在车间门口,最后还是我们带了一套校准设备过去,帮他们把参数重新调回来的。
上周我们车间刚到一台2500吨的新压机,我带着小徒弟在旁边跑合,他蹲在旁边看参数,说师傅这设备额定打击能量能到1600kJ,咱们把参数调到最大,一天能多打200个锻件。
我当时就给了他个脑瓜崩。
别信那些厂商给的理论上限。这设备跟人一样,你得给它留10%的负载余量,日常生产就别往额定值上靠,长期超负载跑,不出两年螺杆就抱轴,到时候拉荒修一次,光拆螺杆就得3天,耽误的产能损失,比你那点多打零件赚的钱多得多。
干了20年锻造,我常跟车间的小年轻说,压机不是越猛越好,是稳当才能攒下钱。
对了,你们车间用的伺服直驱螺旋压力机,连续跑半年之后,打击能量漂移率能到多少?有没有碰到过厂商拿着旧验收标准搪塞的糟心事?
