去年入秋的那个早上。
做锌钢护栏的张总开着他的黑色SUV,直接堵在了车间大门。
三车喷好的护栏,拉到工地拆包,边角全是指甲盖大的粉疙瘩,色差跟隔壁工地的广告布似的,甲方直接扣了他20万货款。
他站在车间门口骂,说我们的设备是烂铜废铁,当班的小师傅头埋得快贴到地上。
查了一上午。
问题根本不在喷枪。
是那台老的分体回收设备,滤芯堵了三天没人清,过粉的时候把带着杂质的旧粉又吹回喷房,喷在刚出的工件上,能不出事吗?
我们当时蹲在喷房边上拆回收箱,掏出来半公斤混着焊渣、棉絮和上次掉进去的劳保手套线头的结块粉,连平时最爱跟张总扯皮的销售,都臊得说不出话。
别整虚的,这设备的底我拆了30台摸透了
别信那些宣传册上的花活。
正常工况下,智能静电粉末喷涂回收一体化设备要把喷房内的负压稳定在-12Pa到-15Pa,回收端的风压保持在1800Pa到2200Pa,这两个数值差3Pa,工件表面的色差就能被肉眼看出来。
我干这行20年,拆过不下30台同类型设备,市面上现在的技术路线就两条,根本没有第三种。
一条是单一滤筒脉冲反吹的路线,设备结构简单,初始报价能比另一条路线便宜30%。缺点也明摆着,超细粉末直接打在滤筒上,不到一个月就得频繁反吹,半年就得换一批滤筒,一批滤筒大几千,算下来两年的运维成本,能把当初省的设备钱全赔进去。
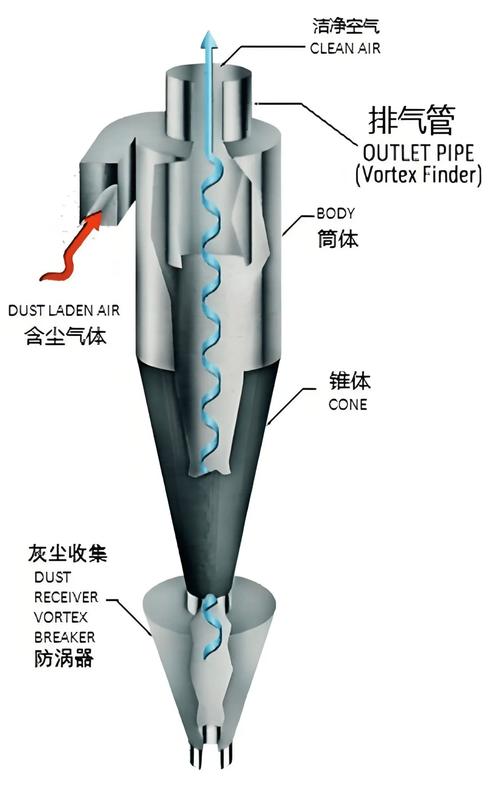
另一条是旋风分离+滤筒的二级回收路线,就是先靠旋风把90%以上的粗粉甩下来,直接回到喷房用,剩下的10%细粉再进滤筒过滤。这种路线前期投入高,但是滤筒的寿命能拉到2年以上,长期算下来划算。
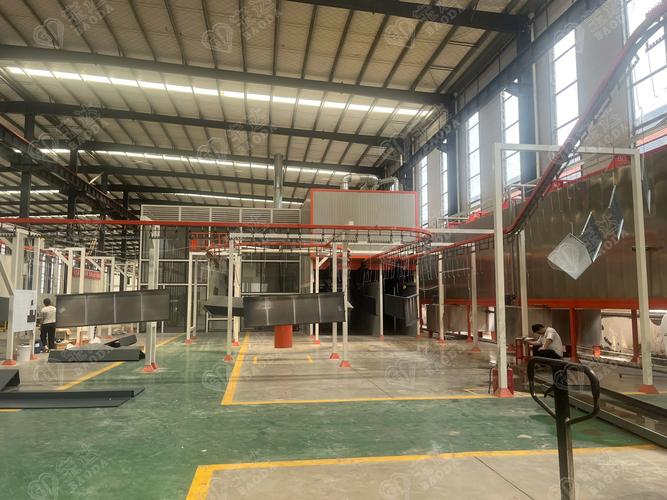
这里说个行业里不会主动跟客户提的妥协。
很多做二级回收设备的厂家,为了让设备看起来小巧好搬,把旋风筒的标准锥角从30度改成45度,筒体长度从1.8米截到1.2米。这样设备占的地方小了,搬运的时候也方便,摆进车间看着也精致。但实际呢?旋流在筒里的停留时间从2秒降到0.8秒,分离效率直接掉20%,大量细粉全跑到滤筒上,堵得飞快。
销售的时候不会提这个。只会跟你说,我们的设备比同行少占2个平方的厂房,一年能省多少租金。等你用了半年,发现滤筒换得比换袜子还勤,才反应过来被坑了。
不同行业用起来,根本不是一回事
说实话,很多客户上来就问,你们的设备回收效率多少?我都得先反问一句,你是做啥产品的?
做家电钣金的佛山某厂,我去年帮他们调过设备。人家要喷冰箱侧板,表面不能有哪怕一个直径0.2mm的粉点,不然装到整机上就是残次品。一开始他们用老的分体设备,喷房和回收箱隔了3米远,管道里积的粉时不时掉下来,喷出来的侧板摸上去像砂纸。后来换了一体化设备,把回收端直接贴在喷房侧面,管道长度缩到0.5米,还在回收粉的出料口加了个120目的振动筛,把结块的、混了杂质的粉全筛出去,按1份新粉混3份合格回收粉的比例配比,算下来一年粉末损耗从原来的15%降到4%,光这一项就省了80多万。
河北做光伏支架的客户就完全不一样。人家的工件都是热镀锌的槽钢,表面糙得很,根本不需要啥镜面效果,就要求喷的涂层够厚、附着力够、成本低。他们选设备的时候,直接把那个振动筛拆了,旋风分离下来的粉直接回到喷枪,风压拉到2200Pa。哪怕有一点小粉块,过200度的固化炉一熔就平了,根本不影响使用。这样改完,设备成本省了2万多,生产效率还提了30%,毕竟不用频繁筛粉停线。
不过话说回来,也不是越贵的设备越好。给光伏支架厂配个家电厂用的高精度筛粉系统,纯属脱裤子放屁,钱花了,效率还上不去。
现在的新动向,藏着不少没人说的坑
这两年大家都在讲智能制造,所有的设备都加了智能模块。压差传感器、粉尘浓度传感器,能自动反吹,能记录每天的喷粉量、回收量、损耗率,连车间主任在手机上都能看实时数据。
听着是不是挺高级?
这里有个行业里不愿公开的难题:这些传感器全是通用工业件,根本没针对喷涂车间的工况做适配。车间里全是悬浮的超细粉末,传感器的光学镜头、压力感应口,不出一周就糊一层粉,测出来的数值根本不准。要么反吹太猛,把大量的粉吹到外排,平白浪费钱;要么反吹不够,滤筒堵死,喷房里的粉飘得满车间都是,工人戴的口罩半天就黑了。
上次去江苏一个汽车零部件厂,他们上了一套所谓的全智能设备,三个月下来,每个班光清理传感器上的积粉就得花20分钟,比原来人工清滤芯的时间还长。
还有个标准滞后的风险。现在行业里测设备的回收效率,全是在实验室里用干净的、没有任何杂质的新粉测的,测出来的效率能到99%以上。但实际生产的时候,粉里混了焊渣、铁锈、飘进来的灰尘,甚至是工件上掉下来的漆皮,实际回收效率能到90%就不错了。很多客户按实验室的参数算投资回报,结果实际用下来,粉末损耗比测算值高了快一半,回本周期直接多了两年。
我去年在山东的车间帮客户调设备,当时车间里的温度有38度,我蹲在回收箱边上,手伸进去摸滤芯的温度,旁边的小年轻问我,现在都智能了,为啥还要用手摸?我跟他说,屏幕上的数字是给老板看的,你手摸到的温度、听到的风噪、闻出来的固化味,才是真的生产状态。
老喷涂人有句土话:设备好不好,看你连开三天班,不用掏滤芯、不用挑粉块、不用返喷工件,就算合格。
对了,你们现在车间用的回收设备,滤筒平均多久换一次?有没有遇到过堵了半天没人发现,整批工件喷废的糟心事?
