上个月我刚把搪瓷缸里的大麦茶晾到能入口,就听见车间大门“哐当”一声被踹开。
是山东过来的榨油厂王老板,裤腿上还沾着泥,身后跟着两个徒弟,拉着半编织袋花生仁。
“你们上次找的脱壳机厂家,是拿铁皮片子糊弄人是吧?” 他把那袋花生仁“哗啦”倒在水泥地上,我蹲下去扒拉了两下,仁碎得快三成,连花生衣都磨没了。
我伸手摸了摸边上那台刚装了一周的脱壳机转子,壳体还带着余温,转子和凹板的间隙,飘了快0.8毫米。
这就是我们天天跟脱壳机厂家打交道的日常——很多人觉得这机子就是个带转子的铁架子,没啥技术含量,真出了问题,你才知道厂家的工艺到底扎不扎实。
别听销售吹,脱壳机的核心从来不是电机功率
很多小厂家的销售上来就拍胸脯:“我们这机子15kw电机,劲大,脱啥都快!”
屁用没有。
真正决定脱壳效果的,从来不是电机多大劲,是几个没人愿意主动说的参数。
我们车间摸了20年摸出来的黄金间隙,是3.2毫米——针对普通带壳花生,这个间隙打出来的碎仁率能压到2%以内。
现在市面上主流的凹板有两种,一种是整体淬火的铸铁凹板,一种是聚氨酯包胶的凹板。
铸铁的耐造,硬度够,适合干湿度低、批量大的物料,但是淬硬层的厚度是个玄学。行业要求的淬硬层得有1.2毫米,才能保证用3年不明显磨损,但是很多小厂家为了压成本,只做0.3毫米的表面淬火,用俩月就磨平,间隙直接飘到5毫米以上,脱出来的壳带着大半仁,碎仁率蹭蹭往上涨。
聚氨酯包胶的软,打出来的仁完整,看着不伤人,但是有个死穴——只要物料湿度超过14%,胶面就会粘碎壳和花生衣,堵得你下不了班,掏都掏不出来。
这里就得说个行业里人人都在做,但没人敢公开讲的妥协:所有脱壳机厂家给你做试机演示的时候,一定会提前把试机用的物料晾到9%-10%的黄金水分区间,甚至会手工剥掉半层壳,就为了让碎仁率看起来只有1%不到,等你把机子拉回自己厂里,物料湿度差两个点,碎仁率直接翻三倍,找谁说理去?别不信。
还有个参数,就是新机子的跑合时间。合格的机子装完,得空转4小时,把转子的动平衡校到0.1g的精度,才能上料。很多小厂家为了赶工期,空转10分钟就贴合格标签,用半个月就开始抱轴,震动得你车间天花板的白灰往下掉。
我上次见个河北的小厂,把动平衡机的参数直接锁死,不管啥转子上去,打出来的合格标签直接贴,那转子转起来,离半米远都能感觉到震得手心麻,连固定机架的地脚螺栓,用仨月就松了三圈。
不同行业的脱壳机,根本不是一个东西
很多人觉得脱壳机都是通用的,买回去啥都能脱,真的是想当然。
就说刚才找过来的王老板,他是开榨油厂的,对脱壳机的要求和粮食加工厂完全不一样。榨油厂最怕碎仁,因为碎仁进榨螺,容易堵料,油饼的残油率会高2个百分点,算下来一吨油少赚好几百。所以他要的机子,凹板间隙必须是可调的,从2.8毫米到4.5毫米随便拧,遇上潮的物料就把间隙调松点,遇上干的就调紧点。
去年他图便宜,找了个只做小麦脱壳的小厂家,买的机子是固定3.5毫米间隙的,那年秋收连阴雨,收上来的花生湿度16%,打出来的碎仁28%,光损失的花生就有三万多。找厂家扯皮,人家说“我们试机的时候碎仁率才1%,是你物料不对”,扯了俩月没结果,最后拉回我们车间,把固定凹板改成可调的,才把问题解决。
还有个完全不搭边的行业——中药饮片厂。人家脱的是薏苡仁、桃仁,要求的标准跟榨油厂天差地别。首先所有和物料接触的地方,不能有一点金属掉屑,不然整批饮片过不了质检,十几万的货直接报废。我们去年给一家中药厂配的脱壳机,连螺丝都是304不锈钢的,转子表面做了抛光,电机防护等级到IP65,就怕人家车间消毒的时候冲水漏电。
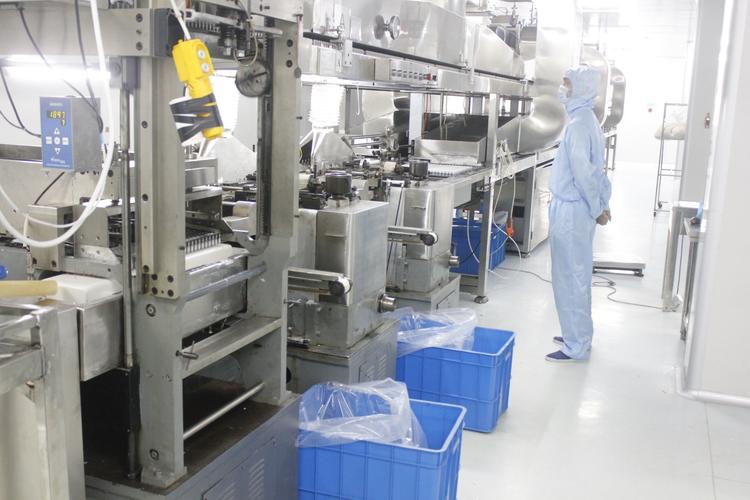
同样是脱壳机,榨油厂的外壳用普通碳钢喷塑就行,耐造,抗灰。但是中药厂的机子,你要是敢用碳钢,哪怕掉个锈点在物料里,人家一分钱尾款都不会给你。
不过话说回来,也不是所有脱壳机厂家都玩套路。我们合作了12年的那个老厂,每次客户带物料过来试机,他从来不用自己仓库里的干料凑数,就拿客户拉来的潮乎乎的原料,当场调间隙,调到碎仁率客户满意为止,为啥人家能做这么久?就是不玩虚的。
现在厂家吹的“智能制造”,有一半是凑数的
这两年跑展会,十个脱壳机厂家有八个会跟你说,自己的机子是“智能物联网”的,能在线监测碎仁率,能自动调间隙,能远程诊断故障,听着比造火箭还厉害。真的。
我上个月去看了三个厂家的样机,那个所谓的在线碎仁监测,就是在出料口装了个普通摄像头,识别碎仁的准确率才60%,要是物料里混个小石子,直接就给你误判,驱动凹板的电机乱调间隙,本来好好的机子,给你整的碎仁率飙升。
说个行业里藏了很多年的难题——现在整个脱壳机行业,根本没有统一的检测标准。
你说碎仁率合格,是按多少目的筛子算碎仁?是在物料水分多少的情况下测?每个厂家的检测方法都不一样。销售给你看的检测报告,永远是拿最干的物料测出来的最好数据,等你真用的时候,根本达不到。
之前大家都觉得进口的脱壳机好,一台顶我们三台的价格,但是人家的淬硬层确实能做到1.5毫米,用10年都不用换凹板。现在国内的厂家,已经能把淬硬层做到1.3毫米了,价格才是进口的四分之一,为啥很多客户还是不敢买?就是因为没有统一的检测方法,你说你的淬硬层1.3毫米,我总不能把凹板切开看深度吧?很多小厂家就钻这个空子,说自己的参数跟进口的一模一样,实际用俩月就磨没了。
还有那所谓的“绿色节能”,很多厂家说自己的机子比老款省电30%,实际呢?他们把转子的壁厚减薄了3毫米,看着轻了,电机负荷小了,省电了,但是强度不够,用半年就变形,间隙飘得没边,这哪是绿色制造,这是偷工减料。
我们车间干了30年的李师傅,常说一句土话:“选脱壳机啊,别在展厅看PPT,拉到料堆边跑三天再说话。”
真的是这个理。很多人拿着参数表算来算去,间隙多少,功率多大,动平衡多少,但是车间里的活从来不是死的。早上的物料和下午的物料,湿度能差两个点;刚收的花生和放了一个月的花生,硬度能差一倍。你死抱着说明书上的参数调,肯定出问题。
那些真正跟客户站在一边的脱壳机厂家,从来不会跟你说“我们的参数是行业最优”,只会跟你说“你拉半吨自己的料过来,咱们当场试,试到你满意了再谈价”。
对了,你们平时跟脱壳机厂家打交道的时候,遇过最糟心的套路是啥?
