去年10月的一个周一早上,做3C铝件加工的张老板攥着一摞废件,踩着车间的铁地板哐哐冲到我工位旁边。
“李哥,你快给我看看。”
他把废件往我台面上一放,是200套急单的手机中框,其中47件的侧边接刀痕歪歪扭扭,深度差最大的地方差了0.12mm,按合同光违约金就要赔一万二,每件铝料成本38块,光料钱就小两千。
我当时正在擦0级的游标卡尺,放下东西跟着他走到机台旁边。看了半小时就明白问题在哪——上个月他图便宜换的那台新雕铣机,就是销售吹得“比同行精度高、价格低15%”的小厂货,Z轴丝杠的预紧力差了快30%,床身的地脚螺栓都没拧到位,跑起来整个机台都带着轻微的震颤。
真的。
很多人觉得雕铣机厂家的存在感,就是你买机器的时候跟你谈价格、签合同的那几个礼拜,等你把机台拉回车间,人家的任务就完成了。根本不是。你每天开机拉荒、换刀、调吃刀量的时候,机台稳不稳、精度掉不掉、坏了能不能及时找到人修,全是当初选厂家时候埋下的伏笔。
别光盯着参数表看,藏在数字底下的猫腻多了去了
我在车间摸了22年机床,从最早的普通立式铣床玩到现在的五轴雕铣机,见过太多厂家把参数表写得像花一样,实际拉到车间根本没法用。
就说大家最关心的主轴转速。很多厂家的参数表醒目标着24000rpm,听着就比别家的18000rpm高端。但实际呢?现在行业里两条技术路线摆这:一条是用台湾产的陶瓷轴承高速主轴,跑24000转的时候,连续开8小时的热伸长量能控制在0.008mm以内,振动值压在1.2mm/s以下;另一条是用国产钢轴承配普通高速电机,参数表一样敢标24000rpm,实际跑满3小时,热伸长就能冲到0.03mm,振动值飙到3.5mm/s,你拿个打火机放机台上,火苗都能跟着晃。
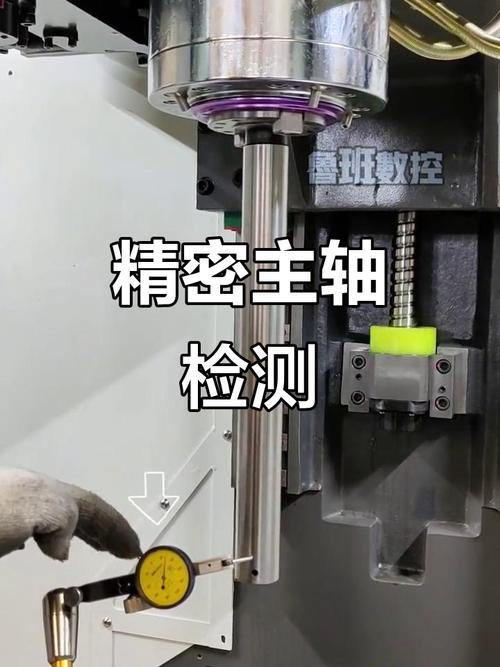
再说床身。很多厂家说自己用的是天然花岗岩床身,减震好、热变形小。但合格的花岗岩床身,吸水率要求低于0.15%,不然梅雨季空气潮,床身吸了水涨个几丝,你调机调得再准也白搭。我之前遇到个客户,贪便宜买的所谓花岗岩床身的雕铣机,梅雨季的时候床身吸水率测出来0.4%,是那种边角料拼起来的,根本不是整块料,每到下雨,加工出来的件尺寸就飘,找厂家,人家说你车间太潮,要装除湿机。
还有那个大家天天挂在嘴上的定位精度。参数表上写的±0.005mm,那是啥精度?是机台空载、恒温20度、导轨上抹满润滑油、丝杠预热了半小时测出来的理想值。真等你开着1.5mm的吃刀量硬铣的时候,能稳在±0.02mm就算良心厂家。
行业里从来不会跟客户说的妥协,全在新机床的跑合流程里。
正常规模的厂家,新机床下线前要连续带额定负载跑合72小时,每12小时停机检查一次导轨滑块的预紧力,打激光干涉仪补全全行程的螺距误差,这部分的电费、人工、耗材成本,每台要摊到1800多块。但很多小厂为了压价格,跑合流程直接砍到4小时——还是空载转,导轨预紧力调到手推得动的程度就发货,根本不打螺距补偿。你拉回去头一个月用着啥问题没有,过了三个月,滑块磨出间隙,丝杠的螺距误差越攒越大,加工出来的件一会深一会浅,找厂家,人家说你没按要求定期保养,是你自己的问题。
不同行业的活,真不是随便哪个厂家的机器都能接
别觉得雕铣机都是一个样,能加工铝件的机器,不一定能加工淬火钢;能做普通3C件的机器,不一定能做新能源的高精度结构件。
我认识的王哥,开了个小模具厂,专门做小家电的注塑模,之前贪便宜买了台小厂的雕铣机,想省点钱。结果硬铣HRC58的淬火钢的时候,主轴抖得厉害,每铣3个型腔就要换一把合金刀,一把刀80块,一天换20把,光刀钱就1600,算下来三个月就把当初省的购机钱全造完了。后来换了个在模具领域做了十几年的厂家的机器,人家的主轴扭矩够,导轨刚性强,现在一把刀能铣12个型腔,表面粗糙度稳定在Ra0.6,上个月刚给我送了两罐明前茶,说终于不用天天盯着换刀了。
还有个给新能源车企做配套的厂,专门加工电池水冷板,那种6061铝的件,流道的深度公差要求控制在±0.02mm,不能有接刀痕,不然冷却液流过去会积杂质,堵了流道就是大事故。一开始他们找了个做普通3C加工的雕铣机厂家,人家上来就说自己的机器精度够,结果加工了半个月,30%的件做水压测试的时候,在流道拐弯的地方漏液。拆开机台一看,Y轴的导轨缝里卡满了铝屑——那台机器的导轨是普通的滚柱导轨,没有正压气幕结构,加工的时候掉的铝屑顺着导轨面的缝隙钻进去,把滑块的滚道磨出了沟,Y轴的定位精度直接飘了0.05mm。
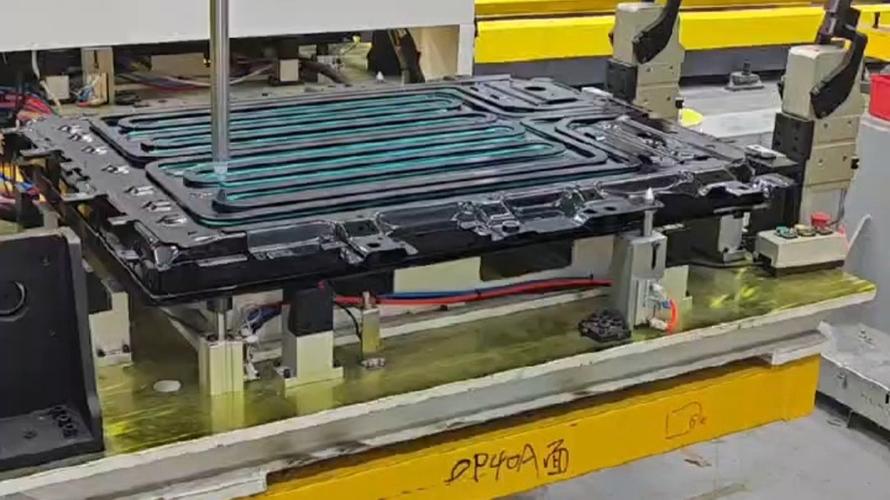
后来他们换了个专门做新能源结构件加工的厂家的机器,人家的导轨带正压气幕,加工的时候导轨面始终保持正压,铝屑根本钻不进去,每天下班用压缩空气吹一下导轨面就行。现在那几台机器跑了快一年,精度还稳得很,上个月去拜访的时候,车间的班长说,现在换刀的频率比之前那台小厂的机器少了三分之二,光刀具成本每个月就能省两万多。
哦对,之前那个买小厂机器的徒弟,刚用了三个月就遇到抱轴,拆开一看,导轨的润滑油管被铝屑堵了,油根本打不到滑块里,滑块磨得发亮,换一套滑块快两千块,找厂家,人家说你没按说明书每天清理,属于人为损坏,要自己掏钱。
这两年厂家的新动作,藏着不少没说透的坑
这两年去机床展逛,明显能感觉到雕铣机厂家的风向变了。之前大家拼的是主轴转速、精度参数,现在拼的是“智能”、“绿色”、“进口替代”。
先说智能。很多厂家的机器都装了个大屏幕,吹自己带“实时热补偿”、“断刀自动检测”、“加工参数自适应”。听着挺高科技对吧?但我拆过几台这种所谓的智能系统,所谓的实时热补偿,就是提前写好一张固定的温度-补偿值对照表,根本没有实时的温度传感器测主轴、丝杠、床身的实际温度——夏天车间35度,冬天车间10度,那张固定表根本对不上,所谓的补偿还不如我自己提前开机预热20分钟靠谱。还有那个断刀检测,就是在主轴上装个震动传感器,震动值超过阈值就报警,实际加工的时候,材料硬一点震动值就上去了,天天误报警,工人烦了直接把功能关了。
再说进口替代。之前大家都觉得瑞士、德国的雕铣机贵,一台顶国产三台,现在国产厂家的机器,静态精度跟进口的差不了多少,价格只要进口的三分之一,很多厂都把原来的进口机换了。但这里有个行业里不愿公开说的难题:现在的机床验收标准还是2012版的,测的全是空载的定位精度、重复定位精度,根本不测带负载加工时候的实际精度,也不测连续运行3个月之后的精度衰减率。很多厂家就是钻这个空子,验收的时候拿百分表打空载,数值漂亮得很,你拉回车间天天带负载加工,跑三个月,精度掉个0.03mm,你都没地方说理——因为验收的时候是达标的。
还有绿色制造。很多厂家推那种微量润滑的冷却系统,说比传统的切削液省90%的油,还环保,不用处理切削废液。但实际用的时候,加工铝件的排屑如果不好,那种微量润滑的油膜粘在铝屑上,扫都扫不干净,车间地上滑得像抹了油,上次有个徒弟踩上去摔了,手腕肿了半个月。
我在车间待了这么多年,从来不信那些花里胡哨的宣传。
老工人之间传的最实在的经验就是:选雕铣机厂家,别盯着参数表上的数字看,也别信销售拍胸脯说的终身保修,你就拽着人家,拉一堆你平时最常加工的料,在人家厂的机台上实打实跑半天。吃刀量开到你平时最大的量,跑出来的件你拿卡尺、千分尺、粗糙度仪挨个量——稳了,就选;不稳,说破大天也别要。
你们车间现在用的雕铣机,是哪个厂家的?跑了几年,精度掉了多少?有没有过那种“买的时候吹得天花乱坠,用的时候天天修到崩溃”的糟心经历?
