去年三月的风还带着倒春寒。
质检组的小周攥着半根裂成两截的发动机连杆,冲进我办公室的时候,工服袖子还沾着黑糊糊的防锈油。
“张工!这批次1200根连杆,刚过抗拉测试就裂了37根!”
我当时手里的搪瓷缸子都差点掉地上。
那批连杆是给本地主机厂供的配套件,延迟一天交货就是十万的违约金,要是因为质量问题被退回来,整个车间季度的奖金都得泡汤。
顺着工艺表倒查了三天,从炼钢的成分、淬火的油温,一直查到回火的全流程,最后才找到根源——三个月前为了省成本换的那家新回火炉厂家,装的炉子温度根本不对。
别光听销售吹参数,炉子里的猫腻才是真的
很多人觉得回火炉不就是个通电加热的铁箱子?
真不是。
干了这么多年,我敢说,正规回火炉厂家的核心竞争力,从来不是加热功率有多大,而是炉子里的温度能不能匀得起来。
就拿几个实打实的数字说:
合格的回火炉出厂前必须做九点测温,装工件的整个区域,炉温波动不能超过±3℃;
常规的硅酸铝纤维炉衬厚度得有230mm,差50mm的话,炉子外壁能从40℃蹿到65℃,一个月光电费就能多掏小两千;
回火温度卡在200℃的时候,哪怕实际温度差15℃,工件的硬度能差HRC1.5,直接决定后面的装配合格率。
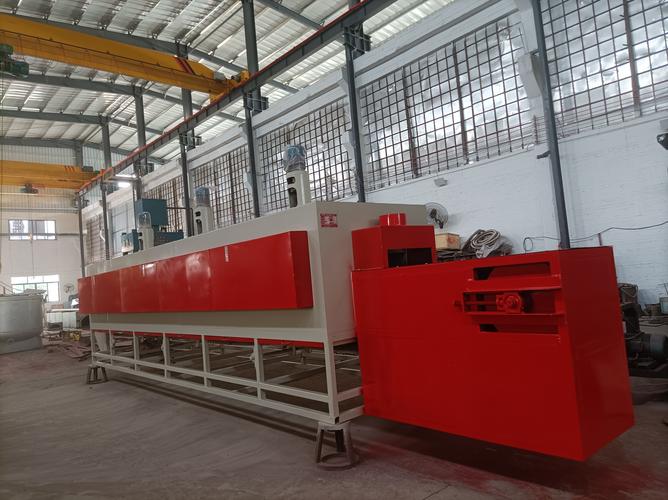
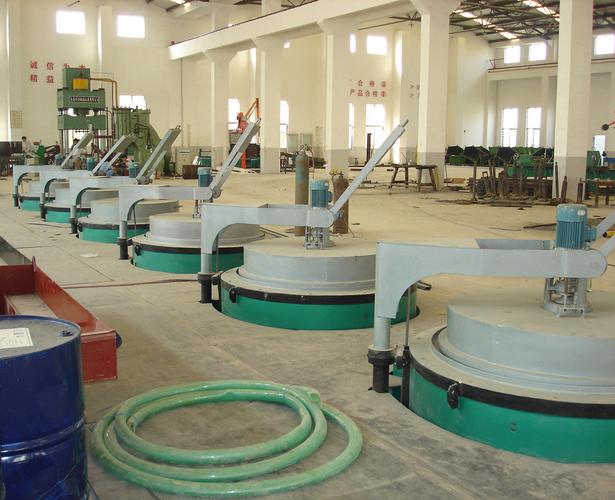
现在市面上主流的回火炉就两种路子:一种是连续网带式的,传送带带着工件慢悠悠过炉膛,适合批量的小零件,一天能跑个两三吨;另一种是周期式井式炉,把工件装在料筐里吊进炉膛,关上门焖几个小时,密封性好,适合精度要求高的零件。
说个行业内从来不会摆到台面上的妥协。
很多小厂家为了抢低价订单,做九点测温的时候,故意把探头往加热管旁边挪——那地方本来就是最热的,测出来的曲线漂亮得像教科书,跟客户说“你看我们炉温均匀性±3℃,达标得很”。
等客户把炉子买回去,装上满炉的工件才发现,料筐中心的位置比靠近炉门的地方温度差了快10℃。
找厂家理论,人家就说“是你工件装得太密了”。
坑。
我之前碰到过一个做弹垫的老板,就是信了这种“漂亮曲线”,买的炉子用了一年,光因为硬度不合格返工的货,就够再买两台新炉子了。
换个行业,回火炉的要求能差出十万八千里
别觉得回火炉都是通用的。
真不是。
不同行业的零件,对回火炉的要求,差得能有十万八千里。
就说我们常打交道的汽配行业吧。
刚才开头说的那个连杆开裂的事,最后找了合作了12年的老回火炉厂家上门,把三个温控探头从加热管旁边挪到了料筐的中心位置,重新做了九点校准,把温差压到±3℃以内。还是原来的钢料,还是原来的回火温度,后面三批次的连杆,开裂率直接从3%降到了0.1%以下。
汽配厂要的回火炉是什么样的?皮实,省电,装料多,哪怕有点小磕碰也不影响用,价格还不能太贵。
再说说航空配套的钛合金紧固件。
去年给某航发厂做配套的回火项目,要求提得我都咋舌:钛合金在540℃回火的时候,炉子里的氧含量只要超过0.1%,工件表面就会发蓝,直接过不了无损检测。
之前的网带炉根本用不了——不锈钢网带在高温下会掉金属屑,粘在钛合金表面就是缺陷,而且网带炉的炉门是开合式的,密封性根本扛不住氧含量的要求。
最后厂家给定制的是带真空抽气系统的井式炉,炉门加了双层硅橡胶密封,整个炉膛充氩气保护,炉温均匀性要求压到±2℃以内。
这台炉子的价格,是之前汽配厂用的网带炉的四倍。
你说这能一样吗?
都是叫“回火炉”,一个是追求性价比的生产工具,一个是容不得半点差错的精密设备,哪有什么放之四海而皆准的选型标准?
我之前见过一个老板,本来是做汽配的,后来想接航发的单子,直接把原来的网带炉拉过去用,结果生产的钛合金零件表面全是氧化斑,一批货亏了二十多万,才知道不同行业的要求根本没法凑活。
现在都在吹智能制造,底下的窟窿其实没人说

这两年跑厂家,十家有八家在吹自己的“智能回火炉”。
能连手机,能导工艺曲线,能对接工厂的MES系统,说是什么“工业4.0改造”,听着特别高端。
确实有靠谱的。
比如我们现在用的这几台老厂家的新炉子,加热管换成了新型的陶瓷材质,比原来的电阻丝省20%的电,联网之后温度数据每10秒传一次,要是炉温超了设定值5℃,手机上立刻弹警报,比之前靠人隔一小时去抄表靠谱多了。还有不少原来做进口炉子代理的厂家,现在自己做国产化的设备,价格是进口的三分之一,实际性能能到进口设备的80%,确实给不少中小厂省了大笔的设备投入。
但是有个行业内从来不会公开的难题,我得说说。
很多所谓的“智能模块”,根本就是小厂家买的通用贴牌货。
没有自己的开发团队,随便找个温控套个壳,就敢吹是“自研智能系统”。实际的温度数据传输延迟能到3分钟,等车间的报警器响了,炉子里的工件已经过温10分钟了,一整炉的零件全废。
更坑的是,现在的回火炉国标还是2008年版的,根本没要求联网模块的响应速度,也没规定温控探头的年度漂移校准要求。
很多新炉子刚装的时候测温准,用个一年半载,探头漂移了5℃,没有自动校准功能,厂家也不上门维护,客户根本不知道炉子里的实际温度是多少。等出了质量事故,拉着设备去检测,人家说“我们的设备出厂是合格的”,扯皮都没地方扯。
上个月去邻市的一个弹簧厂,他们去年上的所谓“智能回火炉”,系统显示炉温稳定在300℃,我拿便携测温枪在工件层测了下,实际温度是318℃,差了18度。
弹簧的回火温度本来就卡得严,差18度,弹簧的疲劳寿命直接掉一半,客户那边退了几十万的货,找厂家,人家说“是你装工件的时候位置不对”,扯了俩月的皮,最后不了了之。
你说窝火不?
我们车间老辈人传了句土话:回火炉是个闷罐子脾气,你偷半分的懒,它就给你整批货掉链子。
干了这么多年,我从来不信什么“最低价中标”,也不信销售嘴里吹得天花乱坠的参数表。
选回火炉厂家的时候,你就蹲在炉子旁边,开炉摸一下外壁烫不烫,拿个测温枪在料筐中心测三次温度,跟之前合作过的老用户打个电话问问实际的能耗和故障率,比看一百页的宣传册都管用。
对了,你们厂里选回火炉的时候,最在意的是报价、能耗,还是温控的准度?有没有碰到过那种吹得厉害、实际拉胯的厂家?
