上周三车间的温度32度,切削液的味道混着铁屑的热气,飘得满屋子都是。
小周蹲在机床旁边擦汗,脸憋得通红。刚加工完的那批新能源电机壳,三坐标测出来的孔位尺寸,全比公差带偏了0.02mm。老板在旁边跳脚,说供应商给的毛坯硬度不均,要打电话骂人。
我没搭话,蹲下去摸了摸那把刚换了8小时的硬质合金钻头的切削刃。
凉的。
后刀面磨出来一条0.3mm宽的磨损带。就这玩意儿,导致钻头切削的时候让刀,尺寸全飘了。
小周不服,说这刀是新换的,怎么可能磨损。
我指了指他屏幕上的参数——1800转,进给0.35mm/转,比工艺卡上标得清清楚楚的1200转,高了快40%。他偷偷把参数提上去,就为了早点干完活,赶去接女朋友下班。
我能说啥?
这种事我见太多了。在车间摸了20年机床,我见过太多因为不把刀具磨损当回事,最后赔了几十万的窟窿。
哪有什么突然的崩刀,全是攒出来的磨损
很多年轻的操作工觉得,“刀钝了”就是摸上去不锋利了,或者崩了个缺口才叫磨损。根本不是。
从你第一刀切下去的那一刻,磨损就开始了。
我刚进厂的时候师傅就说,新刀不是拿过来就能干满负荷的。前15到20分钟是跑合期——刃口上那些微观的小锯齿,被工件一点点磨平,这个阶段的磨损速度快,但量不大。等锯齿磨没了,就进入最舒服的稳定磨损期,大概能持续4到6个小时,这时候加工出来的零件尺寸最稳,表面粗糙度最好。过了这个阶段,磨损速度会突然跳涨,刀刃的强度快速下降,你要是还硬扛着继续干,轻则零件尺寸超差,重则崩刀的碎块飞出来,能把人吓个半死。
现在市面上常用的两种主流刀,一种是涂了TiAlN涂层的硬质合金刀,金黄金黄的,看着就高级,卖得也贵。另一种是氮化硅陶瓷刀,银闪闪的,硬度比硬质合金高快一倍,能硬刚HRC60的淬硬钢。
宣传册上写的,涂层刀的寿命是普通高速钢的5倍,切削速度能到200m/min;陶瓷刀加工淬硬钢的时候,连切削液都不用浇,干切就行。
但没人告诉你,涂层刀要是碰到带硬砂皮的铸钢件,那涂层掉得比老房子掉墙皮还快,本来标称能加工120个零件的刀,实际碰到带砂眼的毛坯,干30个就露基材了,后刀面磨得发亮。陶瓷刀是硬,但是脆啊,你进刀的时候稍微晃一下,吃刀量超过0.2mm,直接崩个三角缺口,连修磨的机会都没有。
行业里实际怎么干?大家都心照不宣,选参数的时候,永远比手册上给的最优值低20%到30%。比如手册说涂层刀加工45号钢能用120m/min的切削速度,实际车间里都设到80m/min。
不过话说回来,这也不能怪大家保守。算过账的,你要是把参数拉满,遇到一个带硬点的毛坯,刀直接废了,换刀、对刀、试切的时间,快的话20分钟,慢的话半小时,一个小时就没了。那点靠提高速度省下来的时间,还不够换刀耽误的零头。
这就是大家不说的妥协——我们要的不是最高的切削效率,是最稳的连续生产。

同样是磨损,不同行业的要求能差出十万八千里
别觉得刀具磨损就是个通用的事,换个行业,要求能完全反过来。
就拿咱们常做的新能源汽车铝合金电机壳来说,批量大,要求高。去年给客户供的一批端盖,客户要求表面粗糙度Ra1.6,孔位公差0.02mm。一开始我们用普通的硬质合金刀,换刀周期2小时,每次换刀都要重新对刀,还要把加工出来的零件拿三坐标测一遍,怕磨损超差。后来换了金刚石涂层的刀,这刀比普通的贵3倍,但是我们把换刀周期定到12小时,要求后刀面的磨损量绝对不能超过0.02mm。为啥?铝合金软,切削的时候如果磨损带超了,刀刃就不锋利了,粘刀,加工出来的表面会有一道道的刀纹,客户那边的外观检验直接打回来,说你这零件表面都能刮手,装上去电机转动的时候噪音能比别人高5分贝,谁买啊?算下来,虽然刀贵了,但是少了换刀的时间,少了因为刀纹导致的不合格品,整体成本还降了20%。
另一个场景就是航空航天的钛合金梁,这个要求就完全反过来了。前年接的一个活,TC4的钛合金结构梁,毛坯快20万一件,单件加工时间18个小时。一开始操作工想的是,反正刀越耐用越好,能少换一次刀就省一次对刀的时间。结果加工到10个小时的时候,测出来零件的表面有一层0.03mm厚的硬化层,直接被客户打回来了。
后来才知道,钛合金导热特别差,切削热80%都积在刀刃上,哪怕后刀面的磨损量只有0.01mm,刀刃的温度就能冲到600度以上,把钛合金表面的金相组织给烧了,形成一层硬脆的氧化层。这层东西要是留在零件上,后面装机飞个几年,疲劳裂纹从这里开始长,那可是要出大事的。
所以后来我们定了死规矩,不管刀看起来好不好,只要切削到8个小时,必须强制换刀,哪怕这刀的磨损量只有0.005mm也不行。
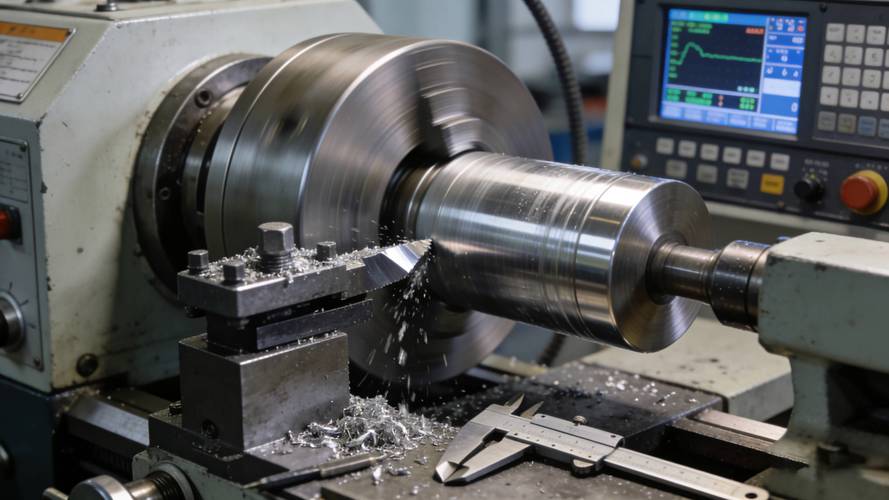
吹上天的智能换刀,藏着个没人愿意说的坑
现在大家都在搞智能制造,车间里上了一堆刀具磨损在线监测的设备,什么振动传感器、声发射探头、功率监测模块,吹得神乎其神,说能实时算出刀具的磨损量,到了阈值自动换刀,不用人盯着。
上次去参观一个号称全黑灯的工厂,人家的总工跟我吹,他们的磨损监测系统准确率98%,能提前2小时预测刀具磨损,根本不用人去测。我绕到机床后面一看,操作面板边上贴了个手写的便签,字都被切削液泡花了:“每加工42件,强制换刀,不管系统报不报警”。
为啥会这样?说个行业里没人愿意公开说的难题——现在所有的在线磨损监测算法,都是实验室里拿标准试件、恒定的切削参数训练出来的。真到了车间里,毛坯有砂眼、材料硬度不均匀、切削液浓度变了、甚至旁边的空压机启动的时候带的振动,都能让传感器的数值飘上天。比如碰到个硬砂点,系统测到振动值突然上去了,直接判定“刀具急剧磨损,紧急停机”,实际上刀一点事没有,就是碰了个硬点。反过来,真的磨损到了需要换刀的程度,因为干扰太多,系统的数值根本不准,该报警的时候不报,等到零件尺寸超差了,才发现刀已经磨废了。
还有个更扯的事,现在我们用的刀具磨损检测的国家标准,还是2004年定的,内容就是拿工具显微镜测后刀面的平均磨损带宽度,根本没提在线监测的校准方法。也就是说,你买的几百万的监测系统,没有统一的校准标准,你说你的系统准,我说我的准,最后谁也说服不了谁。
最后大家还是回到老路上,拿个千分尺测零件尺寸,听机床的声音,看铁屑的形状,来判断刀该不该换。
我们车间的王师傅,今年58了,还有两年退休,干了一辈子机加工。他常说一句土话:“刀磨的不是铁,是手上的准头”。
啥意思?就是那些写在手册上的磨损阈值,那些吹得天花乱坠的监测系统,都不如你在车间里待久了练出来的直觉准。
比如新刀刚开始磨损的时候,机床的声音会从那种尖锐的唰唰声,变成稍微发闷的嗡嗡声;冲出来的铁屑,会从那种卷曲的、亮银色的长条,变成碎碎的、带点蓝紫色的小碎屑;甚至切削液飘出来的味道,都会从那种淡淡的乳化液味,变成带点焦糊的金属味。这时候就该准备换刀了,别等到零件摸上去有台阶了,尺寸超差了,才手忙脚乱的停机。
我在车间待了20年,见过太多因为不把刀具磨损当回事,最后赔了几十万的事故。刀没有突然断的。所有的崩刀、超差、报废,都是一点点攒出来的磨损,从你第一刀切下去的那一刻,就开始倒计时了。
对了,问个同行们都关心的事——你们现在车间里判断刀具该换的时候,是靠系统报警,靠固定的加工件数,还是靠老工人的耳朵和手感?有没有遇到过那种明明参数全对,刀却莫名其妙磨得飞快的邪门事?
