入伏那周的周二,车间里的风扇吹得哗哗响,装配班的小李攥着测温枪,脸都白了。
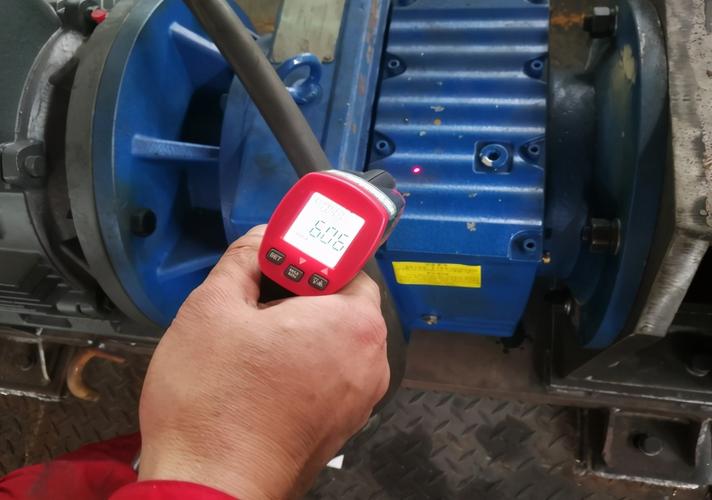
刚下线的那台减速器,跑合才12分钟,外壳的温度就跳到112℃。
“不对啊,昨天测的同批次产品才62℃。”
我凑过去摸了下轴承座的位置,烫得我指尖一缩。拆开端盖一看,滚道上已经有一圈淡蓝色的退火痕迹,保持架的铆钉都松了两颗。
就这玩意儿,差点发去给客户做3C认证测试。要是在测试台上面冒了烟,我们这大半年的配套资质就全没了。
别拿温升当小事,它是设备藏在壳子里的慢性病
很多刚进厂的小年轻觉得,温度高点怕什么,只要能转就行。
错。
我们平时说的温升控制,不是要把设备凉得像冰箱,是要让部件的实际温度,不超过材料能扛的阈值。普通深沟球轴承,长期工作温度不能超过120℃,超过了,滚道硬度就从HRC60掉到HRC50,用不了三个月就会出现点蚀。润滑脂更娇气,一般的锂基脂,超过180℃就会变稀,从密封缝里流得一干二净,最后就是干磨、抱轴。
现在做传动部件的温升控制,无非两条主流路线。一条是靠自然散热,在壳体上铣密密麻麻的散热筋,靠空气对流把热带走。另一条是强制散热,在壳体里埋水冷流道,通循环水把热量抽走。
自然散热的好处是不用额外维护,没有漏液的风险,成本也低。但碰到夏天车间40℃的高温,或者设备密封在柜子里没有流动空气,散热效率直接打六折。强制水冷就不一样,哪怕环境温度再高,只要水温够低,能把温升压到20K以内。但麻烦也多——要定期换纯水,要装漏水传感器,万一接头松了漏到绕组里,直接整台电机报废。
说实话,我们这行没人会把这些事摆到台面上说。行业内从不公开的妥协是什么?很多厂设计散热筋的时候,图纸上标着筋高15mm,筋厚3mm,开模的时候为了省5000块的模具费,直接把筋高做到10mm。测试的时候在实验室门口架个大功率风扇吹着,测出来的温升刚好卡在标准线内。一到客户现场,设备装在密闭的机柜里,没有对流,温度直接飙上去。还有做水冷的,本来流道要做来回折返的扰流结构,保证每个位置的温差不超过3℃,为了降低水泵的功率,直接做成直通的大流道,边角位置的温度比流道旁边高10℃,反正测试的时候只测流道正上方的点,谁会拆开来量边角的温度啊。
不同场景的温升要求,根本不是一套标准能覆盖的
就拿我们常做的两类产品来说,温升的要求差得能有十倍。
第一类是新能源汽车的驱动总成。我们给国内某新势力做配套的时候,一开始按工业减速器的标准做,把温升控制在60K以内就觉得万事大吉。结果客户路测的时候,在重庆的盘山路上连续爬坡20分钟,驱动桥的温度直接冲到115℃,离润滑脂的失效温度只差10℃。后来才知道,车里面的空间是密闭的,旁边就是电池包,电池工作的时候本身就会散出40多度的热量,根本没有空气对流。我们后来在减速器和电池包之间夹了2mm厚的气凝胶隔热垫,又把散热筋的密度提高了一倍,才把连续爬坡后的温升压到55K,过了路测。
第二类是高端机床的主轴。这个要求就更苛刻了。普通的工业电机,温升个几十度没人在意。但机床主轴不一样,主轴钢材每升高1℃,就会轴向伸长1.1微米。我们前几年给某航空加工厂做的五轴加工中心,一开始测出来主轴连续运转2小时,轴承端的温升是22K。算下来就是主轴伸长了24微米,加工钛合金叶轮的时候,叶片的轮廓度直接超了0.003mm,客户退了整整三批货。后来我们把原来的油脂润滑换成了油气润滑,每小时给轴承喷0.5ml的润滑油,同时把主轴座的冷却水套做了均流设计,最后把2小时后的温升压到了12K以内,主轴的伸长量控制在13微米以内,才满足了航空件的加工要求。

现在的温升控制,藏着很多没人说的暗礁
这几年车间里都在上数字化,每个轴承座、每个电机端都贴了温度传感器,屏幕上跳着实时的温升曲线,比以前靠人手摸靠谱多了。很多厂家还做了数字孪生模型,能预测设备运行1000小时后的温升变化,提前做维护。
但这里有个坑,几乎所有的温升测试标准,都是在25℃的恒温实验室里测的。根本不考虑实际使用的环境。比如实验室测出来,设备的温升是60K,也就是说在25℃环境下,设备温度是85℃,刚好达标。但夏天的时候,户外的充电桩旁边温度能到50℃,这时候设备的实际温度就到110℃了,离密封件的耐温上限只差10度。冬天的时候,东北的户外温度是零下30℃,润滑脂的粘度直接翻了10倍,启动的时候的摩擦温升比平时高30K,很多设备冬天启动就抱轴,就是因为测试的时候根本没考虑低温工况。
还有进口替代阶段的老问题。我们现在做国产的密封件,很多厂的产品标称耐温120℃,实际在110℃的时候,密封就开始变硬漏脂。进口的同规格密封件,150℃还能保持弹性。但现在的采购标准里,根本没要求测试实际工况下的耐温性能,只看实验室的标称值,所以很多客户用了国产件,三个月就出问题,反过来骂国产件质量差。
我在车间干了22年,见过太多拿着实验室数据当圣旨的技术员。
说实话,屏幕上的数字是死的。你用手背贴在壳体上,能停3秒不缩手,那温度大概就是60度,能停1秒,就是80度以上,必须停下来查原因。这是我们老工人传下来的土办法,比你按半天标准手册靠谱多了。
温升这东西,从来不是靠最后测试的时候凑数据能搞定的。从设计散热筋的深度,到选润滑脂的滴点,再到装配的时候轴承的游隙调多大,每一步差一点,最后就是温度差个十几度的事。
你们车间有没有碰到过,明明所有实验室测试数据都达标,一到客户现场用就温升爆表的糟心事?
