去年三伏天,车间的空调坏了,温度飙到38度。
南方光伏厂的王总打过来电话,嗓门大到徒弟坐对面都能听见。说我们供的那批多线切割主轴,每切100片硅片就崩7片边,整批退回来的话,要赔120万。
我揣了扳手连夜赶高铁过去。到现场拆了三主轴,导轨间隙没问题,伺服电机抱轴量在允许范围,刀补参数跟出厂设置分毫不差。
最后把编码器拧下来,举着对着车间的日光灯照。
码盘缝里卡了0.02mm的硅粉。
就这么点东西。
反馈的位置差了12个脉冲,主轴走刀时偏了半丝,刀刃刚碰到硅片边缘就崩了。
那点破信号,凭什么能卡掉百万订单
好多刚入行的小孩觉得,编码器不就是个转着圈数脉冲的小零件,能有多重要?
真不是。
现在车间里常用的两条技术路线,一条是光电式,一条是磁电式,参数差得不是一点半点。
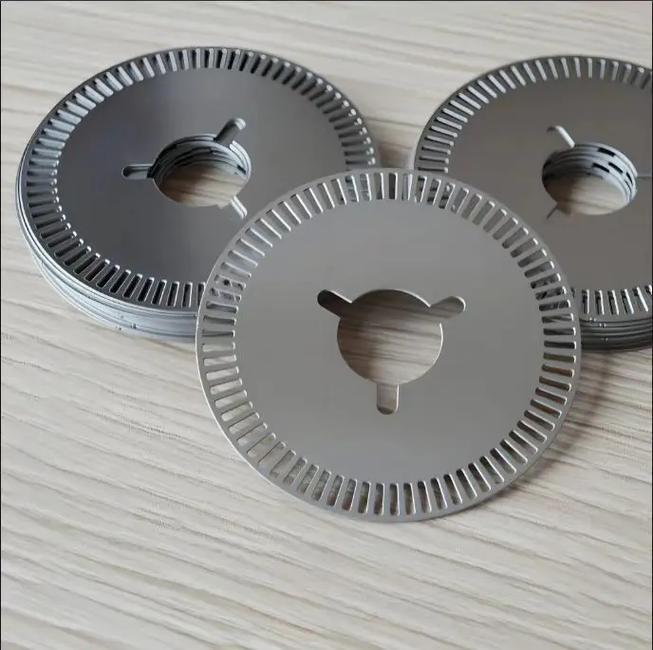
光电式的码盘上刻着细密的光栅,最高能做到每转17位分辨率,也就是131072个脉冲,静态精度能到±2角秒,是精加工场景的首选。
磁电式的靠磁头读磁环上的磁极,现在量产的最高也就12位分辨率,4096个脉冲,精度±30角秒,比光电的差了整整一个数量级。
行业里有个没人明说的妥协。
标称用17位玻璃码盘的光电编码器,为了压15%的成本,好多厂会把码盘换成0.3mm厚的普通亚克力板。
室温25度下测,精度跟玻璃码盘没差。等机床连续跑俩小时,主轴温度飙到70度,亚克力板受热翘曲,反馈偏差直接飘出去20个脉冲。
出了问题就怪客户车间环境差,反正码盘封在金属壳里,客户拆了也看不出材质差别。
大家选编码器的时候都盯着分辨率看,其实最影响实际表现的是反馈延迟。我们车间自己测过,一线品牌的高端货,反馈延迟能做到12微秒,白牌货的延迟能到200微秒。
高速走刀的时候,信号晚200微秒,相当于主轴多冲出去0.1mm才收到停车指令,吃刀量稍大一点,直接打刀撞机。
不同行业要的编码器,根本不是同一个东西
别觉得选个高分辨率的编码器就能通吃所有场景,我们踩过的坑能装一卡车。
就说光伏硅片切割的场景。
这里根本不需要极限精度,要的是长期稳定性。毕竟产线24小时连轴转,编码器要是每3个月飘一次精度,切出来的硅片厚度差个5微米,电池转换效率直接掉1个百分点,客户根本没法接受。
前年给江苏某光伏厂做切割台,一开始装的是进口大牌17位光电编码器,精度是够,但是每2个月就得拆下来清一次硅粉,停机损失比编码器本身贵10倍。后来换了带迷宫密封的12位磁电编码器,虽然分辨率降了3位,但是连续跑了18个月没出过精度漂移,客户算下来省的停机钱,比那点精度损失值多了。
再说说新能源汽车的电机检测线。
这里的要求又变了,要的是动态响应速度。毕竟测电机扭矩的时候,电机从0转到6000转只要0.2秒,编码器要是反馈慢半拍,测出来的扭矩曲线就是歪的,根本出不了合格报告。
去年给某车企做检测台,一开始用的普通光电编码器,测出来的电机扭矩误差老是超8%,找了半个月原因,最后换了响应延迟5微秒的高速编码器,误差直接降到1%以内,客户当场就签了后续3年的订单。

你看,同样是编码器,在光伏厂要皮实耐造,在检测线要反应快,根本没有放之四海而皆准的选型公式。
吹得神乎其神的国产替代,藏着没人说的暗礁
这两年国产编码器厂跟雨后春笋似的冒出来,标称参数跟进口货一模一样,价格只有三分之一,好多厂一哄而上换国产件。
这里头藏着两个现在没人敢公开提的问题。
第一个是标准滞后。现在国内执行的编码器测试标准,还是2015年修订的,只要求测25度室温下的静态精度,根本不考核高温漂移、长期跑合后的磨损、抗振动能力。
好多厂家拿出来的检测报告,全是在理想实验室环境下测的数,装到车间里的机床上,跑3个月被振动震松了码盘固定胶,精度直接掉一个等级,你拿着报告找他,他说你车间振动太大,不符合使用条件,根本扯不清。
第二个是大家都在偷偷卷低功耗。现在机床要满足绿色制造的能耗要求,好多厂把编码器的供电电压从5V降到3.3V,功耗是降了,但是反馈信号的抗干扰能力也跟着掉了。
车间旁边开个电焊机,信号就乱跳,机床直接误动作。这个事现在没有任何标准提出来要考核,全靠厂家自己摸着石头过河,出了问题就是用户的抗干扰没做好。
说个行业内捂了好久的难题。
不管是进口还是国产的编码器,只要是封在金属壳里的,没人能在不拆封的状态下测出码盘的翘曲度。你买回去装在机床上,跑了半年精度掉了,你都没法证明是码盘翘了,还是电机晃了,还是导轨磨了,扯皮能扯半年。
上周跟干了30年的老张头喝酒,他盯着手里的编码器说,这东西就跟人戴的老花镜,看着透亮不算数,戴久了不花才算数。
我深以为然。
好多人拿着样本上的参数算来算去,忘了车间里的切削液雾、硅粉、振动、夏天飙到40度的室温,才是每天要面对的真实环境。
最后问一句,你们车间碰到过编码器反馈搞出来的幺蛾子不?有没有啥招,能在不拆封的情况下,提前测出码盘的翘曲度?
