2026-10-26 09:48:06 分类:商机
上个月给苏州那个新能源客户送的320套高速冲床导柱组件,试机的时候直接卡了7套。
冲出来的接插件端子,毛刺超差0.02mm。客户质检把整批货扣在待检区,连个解释的机会都没给我留。我那天从城南的厂打车过去,路上司机问我是不是家里搞维修的,我满脑子都是那堆导套的配合间隙——就差了两丝。
蹲在车间地上拆导套的时候,客户的工艺员小周举着千分尺跟我喊:”张工,你们给的导套内孔是H7,导柱是g6,按机械设计手册上配的,怎么就卡?”
我拿千分表往导套内孔壁上一搭,瞬间就懂了。内孔圆度超了0.008mm。理论配合间隙算得再准,孔是歪的,高速跑起来能不卡吗?
别光抱着手册上的公差表死磕
干了20年,我见过太多新人上来就翻手册,H7配g6,差不离就行,根本不管实际工况。
常规低速冲压的场景,导套和导柱的配合间隙一般取0.012mm到0.018mm。冲次超过每分钟600次的高速冲床,这个间隙得放到0.025mm到0.032mm。要是用在注塑模里,考虑到塑料熔体的磨损,间隙得留到0.04mm以上。
这三个数,我车间里的学徒都能背下来。但真到落地的时候,没人跟你说全实话。
现在主流的导套材料就两条路线。一条是传统的锡青铜镶固体石墨,自润滑性能好,不容易卡;另一条是粉末冶金钢套,硬度高,耐磨,成本还比青铜套低30%。
行业里没人明说的妥协是什么?青铜套的石墨孔设计要求是3mm的孔距,实际很多厂为了省加工时间,直接把孔距开到5mm。新做出来的导套,拿油石磨完检测,所有尺寸、硬度全合格,根本查不出来问题。等装到机床上跑满三个月,石墨的润滑跟不上,直接开始干磨,导柱表面拉得全是沟。
我上次就因为这个跟车间的珩磨工吵了一架。他说反正客户只测内孔尺寸,不测粗糙度,费那劲珩磨到Ra0.4干嘛,一遍拉荒完事,效率还能提30%。
我没跟他争。毕竟赶交期的时候,谁都想快。说实话,我自己当工艺员的时候,也干过为了赶交期,把珩磨的进给量调大,省了半小时工时的事儿。
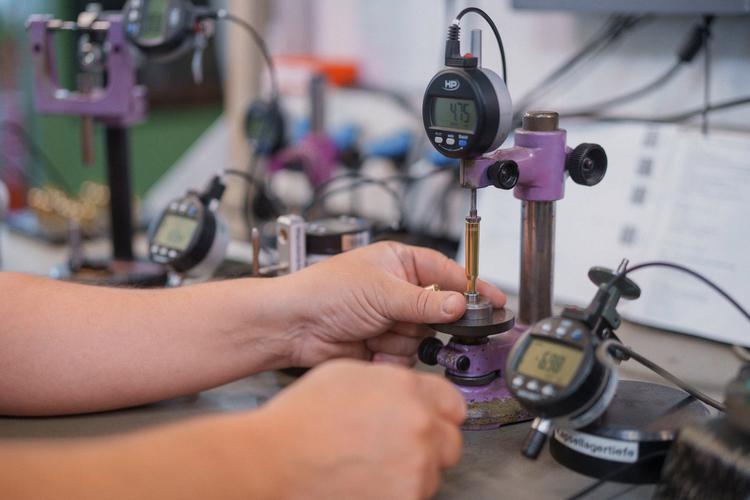 机加工车间千分表测量导套内孔圆度现场
就像你买鞋,鞋码是对的,但是鞋内里有个硬疙瘩,穿上去能舒服吗?导套也是一样的道理。
很多人算配合,只算静态的尺寸差,根本不管内孔的圆度、表面粗糙度,甚至连导套压入模架后的变形量都不算。静态检测的合格间隙,根本抵不过车间里8小时温升带来的变形量。
不同行业的要求,根本不是一个路数
别拿一套配合参数打天下。你要是把普通冲压模的导套配合要求,直接搬到汽车焊装线上,不出三个月肯定出问题。
就说汽车焊装线的定位销导套。去年给长春那边的焊装夹具做配套,一开始我们按常规的自润滑铜套做,配合间隙留了0.02mm。结果装上去跑了三个月,导套表面粘满了焊渣,把定位销磨出一圈深沟,整个车门的焊接错位超了0.15mm,客户的生产停了两小时,追着我们要损失。
后来我们换了表面镀DLC涂层的不锈钢导套,配合间隙直接调到0.035mm——毕竟涂层厚度有0.005mm,要是还按原来的间隙配,装上去就卡。这次改完之后,导套用了一年半,拆下来看表面连个划痕都没有。
还有个更娇气的场景,就是眼科人工晶体加工的车床导套。
之前有个同行给这个领域供货,为了压成本,用了普通的马氏体不锈钢套,配合间隙留了0.015mm。结果加工的时候,导套里磨下来的细金属屑混在切削液里,嵌到了人工晶体的抛光面里,整批200多片晶体全部报废,赔了人家一百多万。
这个场景下的导套,配合间隙不能超过0.008mm,连表面粗糙度的要求都比普通机加工严三倍——毕竟是要植入人体的东西,掉一点金属屑都是要命的事。
 汽车焊装夹具导套安装现场特写
你说这两个场景的导套,能是一套标准吗?
现在的新动向里,藏着没人愿意说的暗礁
这两年大家都在说进口替代。以前高精度的导套都是买日本、德国的,一个套就要大几百块。现在国内的厂做的导套,圆度能做到0.002mm以内,价格只要进口的1/3,精度看着也差不离。
但有个问题,从来没人在行业会上提。
现行的导套配合国标,规定的检测条件是20摄氏度室温下的静态间隙。可实际车间里,夏天的室温能到38度。导套是嵌在铸铁模架里的,铸铁的热膨胀系数比钢低1/3,等车间温度升上去,铸铁模架的涨量小,把嵌在里面的钢导套挤变形,内孔的间隙直接缩小0.01mm。高速跑起来,直接抱轴。
还有现在都在搞智能制造,很多厂把导套的配合参数输到MES系统里,让系统自动算公差,自动排加工工艺。隔壁厂去年上了这套系统,系统算出来的导套配合间隙是0.015mm,严格按国标来的。结果夏天高温的时候,连续烧了12套导套,损失了二十多万。系统供应商还拍着胸脯说,参数是按国标算的,绝对没错。
你说搞笑不搞笑?
国标是理想实验室里的参数。车间里的油雾、偶尔掉进去的铁屑、夏天的高温、甚至操作员换班的时候没擦干净的导轨油,哪个是国标能算到的?
我们车间的老班长以前跟我说过一句土话。
“导套配得好不好,别拿千分尺说。你用手拿着导柱往套里捅,顺顺当当不晃,那才是真的好。”
我现在带学徒,第一节课就教这个。比翻十本手册都管用。
对了,你们车间有没有遇到过,按手册算得严丝合缝的导套配合,一上机就出问题的情况?最后都是怎么解决的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:导套配合:车间里藏在细节里的隐形翻车点
文章链接:https://www.yxqcspc.com/18608/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
