去年深秋的一个周二,我刚把保温杯里的枸杞茶吹凉,售后部小周一脚踹开我办公室门,手里攥着个锈得像出土文物的法兰盘。‘张工!内蒙风场的风机法兰,刚满90天就漏液压油!客户说我们的密封件是垃圾!’
我当时差点把保温杯摔了。这货我们出厂前做了3遍密封测试,保压24小时一点漏点都没有,怎么到了内蒙就成了垃圾?
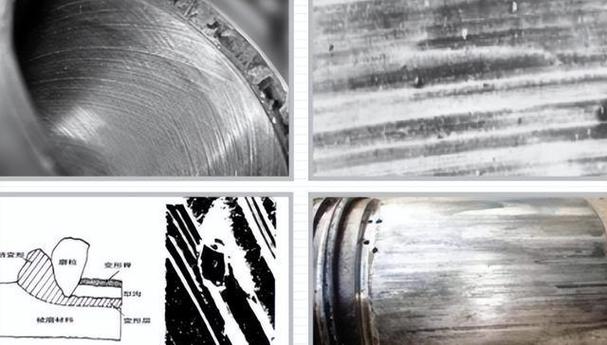
我蹲在地上把法兰翻过来凑到车间的强光灯下,就看见两个原本应该严丝合缝贴死的结合面上,铺满了针尖大小的锈坑,那些锈坑的位置没有一道明显的滑动痕迹,完全不符合我们平时见的那种因为相对滑动产生的磨屑堆积。
后背一凉。哦,是微动磨损!我怎么把这茬忘了!
谁能想到,两个拧死的零件也会磨?
很多人以为,零件要磨,就得有看得见的相对滑动——比如轴转了轴承没转,那肯定磨。但微动磨损根本不跟你讲这个理。
它就是在两个看似完全贴死的表面之间,因为外部的振动、温度变形,产生那种人眼根本看不见的、5微米到200微米的来回小位移。就像两块贴死的玻璃,风一吹蹭个几微米,时间长了,接触的地方就会磨出麻点,还会氧化生锈。
你说可笑不可笑?两个拧得死紧的法兰,螺栓的扭矩打了三遍,数值都在图纸要求的±5%范围内,连个能晃的缝都没有,居然能磨出麻点。
现在行业里解决这个事,基本就两条路。一条是在贴合面涂二硫化钼的干膜润滑,另一条是做锰系磷化的多孔储油层。我之前专门拿这两种试样在试验机上跑过同等工况,干膜的磨损失重比磷化少68%,寿命差不多是磷化的3.2倍。但干膜的成本是磷化的2.7倍。
这就说到那个大家心照不宣的妥协了。但凡客户压价压到比成本线还低5%,车间里绝对会把干膜换成磷化,甚至连磷化都不做,直接刷一层薄防锈油就出厂。没人会跟客户说,这样处理的零件,在有振动的工况下,寿命只有正经做干膜的三分之一。反正质保期是1年,出了问题再说呗。
我们那次内蒙的事故,就是栽在这上面。当时为了降本,把原本的干膜方案换成了磷化,结果现场测下来,两个法兰面之间的相对位移是12微米,刚好卡在微动磨损的高发区间,90天就磨出了连通的锈坑,液压油顺着坑就漏出来了。
后来我们把方案改回25微米厚的二硫化钼干膜,螺栓预紧力从280kN调到350kN,之后再没收到过这个风场的投诉。
换个场景,同样的毛病能要了人命
换个应用场景,微动磨损的要求会完全反过来。
就说风电这个场景,我们要防的是磨出来的锈坑把密封层扎破,导致漏油、结构松动。但去年我们给国内一家骨科器械厂做配套的钛合金股骨柄,同样是微动磨损,要求就天差地别。
一开始我们按机械行业的老思路,给柄的表面做了喷砂处理,觉得粗糙度够了,和骨髓腔的结合力就强。结果临床随访的反馈下来,术后2年的假体松动率是1.8%,比行业平均的0.3%高了整整6倍。
为啥?因为人走路的时候,髋关节的柄和骨髓腔之间,也会有个几微米的微动。钛合金本身硬度低,磨下来的纳米级钛屑,会刺激周围的骨组织溶解,最后假体松掉。这可不是漏点油的事,是要重新开刀换假体的人命关天的事。
我们当时把表面改成微弧氧化,把表面硬度从HV220提到HV850,磨屑量直接降了90%,随访了18个月,松动率就降到0.2%了。
你看,同样是几微米的小位移,在风电那边是要防结构失效,在骨科这边是要防磨屑引发的人体排异,连测试的标准都完全不一样。

现在喊智能制造,可有些盲区没人提
这两年大家都在说智能制造,要上在线监测,要预测性维护。我上次去一个风场参观,人家的监测系统能实时测机舱的振动、温度、转速,精度能到0.1微米,听起来牛得不行。结果我问他们,能监测到法兰贴合面的微动磨损吗?人家工程师愣了半天,说我们的传感器都是装在螺栓上的,螺栓本身是硬的,测不到两个面之间的位移。
这就是现在最大的一个暗礁。所有的在线监测,测的都是大的振动、大的故障,但是微动磨损是从几微米的小位移开始的,等你能监测到的时候,早就磨出坑了,离漏油、离结构失效也就剩几个月的时间。
更有意思的是标准的事。现在我们做微动磨损试验,用的还是十几年前的老标准,要求室温、无油、恒定载荷,测出来的寿命数据,拿到实际现场去对,往往要打个2折才准。比如实验室里测出来能扛10年的涂层,到了现场,有风沙、有雨水渗进贴合面、温度从-40度跳到60度,可能2年就磨穿了。没人愿意提这个事,毕竟如果把标准改严了,好多厂的产品根本过不了审。
说到进口替代,之前我们买一台进口的微动磨损试验机,要120万,带0.5微米的位移精度。现在国产的同类型机器,只要30万,参数表上写的精度是5微米,实际测出来的数据,和进口机比差了快40%。但是现在好多项目申报,就拿国产机器的检测报告去凑,说我们实现了检测设备的进口替代。没人说那个精度差的事——毕竟5微米的精度,刚好只能测到微动磨损的起始点,根本测不出来不同涂层之间的细微差别。
我师傅当年在车间带我的时候,说过一句糙得不能再糙的话:‘拧死的螺丝不是死,是你没给它留够喘气的缝。’
我之前听着觉得是老古董的歪理,现在干了22年才明白。很多人觉得,解决微动磨损就是把螺栓拧得越紧越好,把表面做得越硬越好。根本不是那么回事。预紧力太大,会把贴合面的涂层压碎;表面太硬,又会把配对的零件磨坏。这些细节,根本不是看几篇论文、按图纸打个扭矩就能搞定的。
对了,你们车间有没有遇到过这种邪门事:所有零件都按图纸检验合格了,装配也按扭矩打了标记,结果装机俩月,拆下来一看,贴死的面上全是细碎的麻点?
