去年11月的某个周二,我刚在车间门口泡上菊花茶,做脐橙包装的王总就扛着半编织袋彩盒冲进来,把袋子往我工作台上一摔,盒子哗啦撒了一桌子。
“你自己看!”他嗓门大,旁边正在换切刀的小徒弟都吓得手一抖。
我捡起最上面的那个彩盒,印着橙红色的脐橙图案,膜层从右上角翘起来,一撕就整个脱下来,胶层半透明粘在纸面上,根本没固化。
我当时就懂了。这货去年挑覆膜机的时候,我劝他别找那个连生产车间都开在居民楼里的小厂家,他不听,说人家报价比我们便宜4万,还免费送两卷BOPP膜。结果呢?这批货是给赣州的大客户赶的双11订单,人家现在要退单,还要赔全额违约金,前前后后算下来,亏了快12万。
我在车间摸机器摸了快23年,从最早的手动冷裱机到现在带全伺服控制的高速覆膜线,啥坑没见过。很多人天天说要选对覆膜机厂家,真到挑的时候,要么盯着报价表砍价,要么盯着参数表上的最高速度较真,根本没摸到真正的门道。
那些厂家不会写在宣传册上的门道
说几个硬指标,都是我们平时蹲在机器旁边攒出来的经验,没有啥高大上的理论。
正常做普通纸塑覆膜,烘道温度必须稳定在125±2℃,差个3℃,胶层的固化度就差15%,当时看着膜贴得平平整整,放半个月就开始脱层。还有走膜速度,每分钟18米是水性胶覆膜的黄金速度,你要是硬为了冲产能开到30米,胶还没来得及浸透纸纤维,压得再紧也白搭。还有压辊的工作压力,必须稳定在0.4MPa,压力低了压不紧容易翘边,压力高了纸就被压出死折,收卷的时候全是没法用的废品。
现在行业里主流的就两条技术路线:水性胶覆膜,还有无溶剂热熔胶覆膜。水性胶的好处是成本低,调试门槛低,刚起步的小厂家都能做,缺点也明摆着——需要长时间烘干,能耗高,梅雨季车间湿度超过70%的时候,膜面容易起雾发乌。无溶剂热熔胶呢,环保没有溶剂挥发,收卷的时候直接就能切成品,但是设备造价高,胶的采购成本是水性胶的两倍,对温度的敏感度极高,烘道差个5℃,胶的流动性就不对,贴出来的膜要么起皱要么脱层。
行业里通常不说但实际在做的妥协是什么?
我见过太多厂家,宣传册上写压辊用的是进口丁腈橡胶,厚度12mm,实际装机的时候给你换成8mm的普通橡胶。刚装完跑合的时候,压辊是新的弹性好,压出来的膜平平整整,啥问题没有。等你连续跑个300万米,橡胶层磨薄了2mm,弹性不够了,就开始边部压不紧、起皱。还有的厂家,烘道里的加热管本来应该是交错排列的,他为了省电线成本,排成一条直线,看着温控表上的数值是对的,实际烘道中间和两边的温度差能有10℃,跑出来的膜,中间的胶固化了,两边的还湿着。

不同行业的要求,差的不是一点半点
很多人觉得覆膜机不就是把塑料膜贴在基材上吗?哪有那么多讲究。真不是。你做普通画册、普通包装盒,和做食品接触的软包装,要求能差出去十万八千里。
就说第一个场景,食品软包装。比如做卤味、休闲食品的复合包装袋,要求覆膜之后胶层不能有析出,不然你把袋子放到沸水里煮10分钟,胶就渗到食品表面去了,根本过不了食品接触材料的检测。去年福建晋江那个做泡卤凤爪的陈总,之前买的别家的覆膜机,做出来的袋子,客户收到之后沸水煮15分钟,膜就整个脱下来,连续被投诉了三次。他找我们过去调试的时候,我们啥大零件都没换,就把放卷的张力从12N降到8N,再把冷压辊的温度从25℃降到18℃,连续跑了7天,每天抽20个袋子做煮沸测试,煮20分钟一点脱层的迹象都没有。为啥之前出问题?原来的设备张力太大,把膜拉得太紧,胶层被挤到膜的边上去了,中间的胶层薄得像纸,一煮就脱。
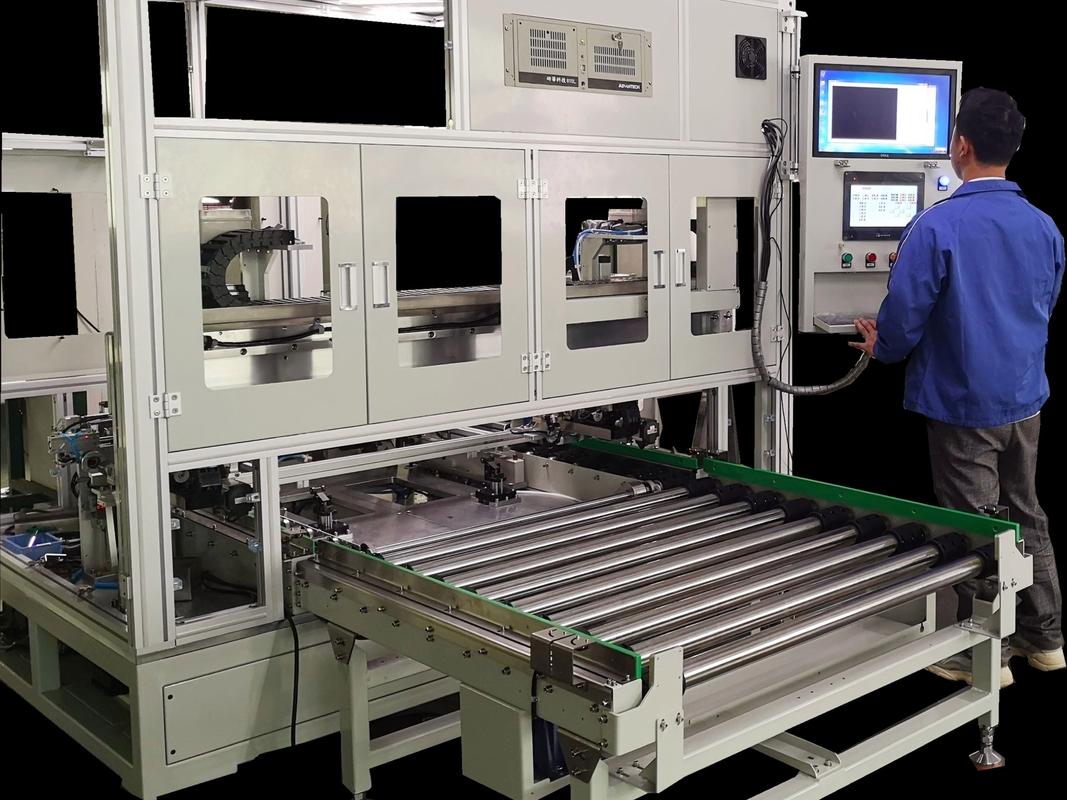
还有第二个场景,定制家居的门板覆膜。就是贴在密度板、颗粒板表面的装饰膜,要求耐刮、耐紫外线,不能晒个三五个月就发黄。佛山那个做ENF级定制柜的李总,之前找的别的厂家的设备,做出来的门板放到阳台样板间里,晒了3个月就开始发黄,客户以为他用的是劣质回收膜,退了好几个整屋订单。我们给他配的设备,专门把烘道的热风循环角度从原来的45度改成60度,膜的预热温度比之前高15℃,让膜在进压辊之前,和板材的表面温度差不超过5℃,这样贴出来的膜内应力小,不会因为温度变化收缩变形。现在他的样板间已经晒了12个月,一点色差都没有。
现在的热闹底下,藏着啥坑
这两年行业里热闹得很,大家都在说智能制造、进口替代、绿色制造。确实,之前我们买个德国同规格的高速覆膜机,要花120万,现在国内靠谱的厂家做出来的,40万就能拿下,核心精度差不了多少,售后还方便——半夜设备出问题,工程师开车2小时就能到现场,不像进口设备,等个配件要等半个月。现在很多厂家都在设备上加了物联网模块,手机上就能看烘道温度、走膜速度、收卷张力,不用蹲在机器旁边守着,是挺省心。
但是有个行业内不愿公开说的难题。
就是压辊的动平衡精度。进口高端覆膜机的压辊,动平衡精度是G0.4级,意思是高速转动的时候,偏心量不到0.4微米。国内很多厂家做出来的,是G2.5级,差了整整一个等级。刚装机的时候低速跑,根本看不出问题,等你把速度提到每分钟30米以上,压辊就会有细微的震动,跑出来的膜,会出现周期性的小皱折,根本消不掉。为啥不做的更精准?因为要达到G0.4级,压辊做完之后要上专用的动平衡机校整整4个小时,光这一道工序,单台设备的成本就要加8000块。很多厂家为了打价格战,根本不愿意花这个钱。
还有个标准滞后的问题。现在国家要求绿色制造,设备的余热回收效率要达到60%以上,但是很多厂家的设备,烘道的热风排出去就直接散到车间里了,余热回收效率才30%,根本达不到标准。但是现在的检测标准,是测设备空载的时候的能耗,不是测连续生产8小时的实际能耗,所以很多厂家都能蒙混过关。等过两年标准改了,要测满负荷生产的实际能耗,这些偷工减料的设备,就全成淘汰品了。
我昨天还在车间跟小徒弟说,别光看厂家给的宣传册上的花架子,啥进口伺服、彩色触摸屏,说的天花乱坠。
机器是死的人是活的。
你蹲在机器旁边,看它连续跑3000米膜,用手摸一摸压辊的温度,搓一搓刚压出来的膜的胶层,比你看十页宣传册都管用。
对了,你们厂里的覆膜机,有没有碰到过跑了半年就开始边部起皱,怎么调都调不好的情况?都是怎么解决的?
