上周三夜班我正靠在工具箱上打盹,冲压线那边突然“哐当”一声。
我拔腿就往那边跑。
3mm厚的冷轧板把送料机的压料臂直接顶成了直角,板料卡得像麻花,停线3个小时。老板追在我后面骂,说上个月刚找的送料机厂家报的价比别家低20%,怎么就出这档子事。
小徒弟蹲在地上摸那根弯掉的方管,抬头跟我说:“师傅,这管壁薄得像易拉罐啊。”
我拿卡尺一量。
2.5mm。
之前用了8年的老设备,压料臂壁厚是4.5mm,从来没被料顶弯过。

别光翻参数表,送料机厂家没说的那些行业妥协
说实话,送料机这东西,外行人看参数表都长得差不多。
送料步距范围,重复精度,适配板厚,列得明明白白。
我见过最离谱的销售,拿着参数表跟我吹,说他们的设备标称重复送料精度能到±0.03mm,能适配0.1mm到10mm的所有金属板料。
结果我拿0.3mm的铝料上机试,压料臂一压,直接在铝面上压出一道深沟。
脸不红?不存在的。
现在主流的送料机分两条技术路线。一种是滚轮式,靠滚轮的摩擦力咬料往前走,速度快,适合厚板;另一种是夹式送料,靠气动夹头夹住料边送,精度高,适合薄板。
好多厂家在参数表里把两条路线的优点都堆上去,实际做的时候全是妥协。
比如滚轮的淬火工艺。
正经做了十几年的老厂,滚轮是先整体淬火到HRC58-62,再精磨外圆,这样整个滚轮的硬度均匀,用个五六年也不会磨出凹槽。
但现在好多新厂家为了省成本,都是先把滚轮外圆磨到尺寸,再做表面高频淬火。
加工成本能省30%。
但淬火层才1mm厚,用个一年半载,表面磨出沟,送料就开始打滑。尤其是送0.5mm以下的薄铜带,步距误差直接飘到±0.15mm,冲出来的零件全是废的。
这事儿没人跟采购说。
采购只看报价,看标称精度,谁会拆个滚轮回去测淬火层厚度?
哦对,压料臂的材料也是一样。
正经厂家用4.5mm厚的热轧方管,刚度够,碰到翘曲的板料也不会晃。那些打价格战的厂家,全换成2.5mm的冷轧薄管,重量轻,成本低,看着跟正经货没区别,一碰到硬料就弯。
这就是我们这次停线的根本原因。
换了8家送料机厂家,我才摸准不同行业的适配逻辑
送料机不是通用设备,这话我跟多少采购说过,没人信。
总觉得不就是个送料的东西,买最贵的就没错。
错。
之前隔壁汽配厂做1200MPa的高强度钢B柱加强板,花了8万买了台所谓的“高端通用送料机”,结果上机就出问题。
料太硬,压料臂的压料力不够,每次送完步距差2mm,一冲就废。
一片料成本82块,一天废27片,老板心疼得烟抽到手指头发黄。
后来找的专门做汽车冲压配套的送料机厂家,人家给换了带气动增压缸的压料结构,压料力能调到1.2吨,滚轮表面滚了0.5mm的直齿,咬料不打滑。
上机跑了半年,步距误差从来没超过0.08mm。
根本没多花钱,就找对了做对应场景的厂家而已。
还有个做消费电子的老客户,之前做USB接口的磷铜接触片,料厚才0.2mm。
之前用的金属滚轮送料机,硬邦邦的滚轮压在铜带上,走1米就压出两道亮痕,电镀之后那个位置直接露底,不良率干到12%。客户投诉到老板办公室,说要退订单。
后来找的做精密电子配套的送料机厂家,人家给滚轮包了2mm厚的哑光聚氨酯层,压上去软乎乎的,根本不会伤料面。
而且人家的送料导轨是磨过的直线导轨,不是普通的圆导轨,送料精度能稳定在±0.02mm。
装上去第一个月,不良率直接降到0.27%。
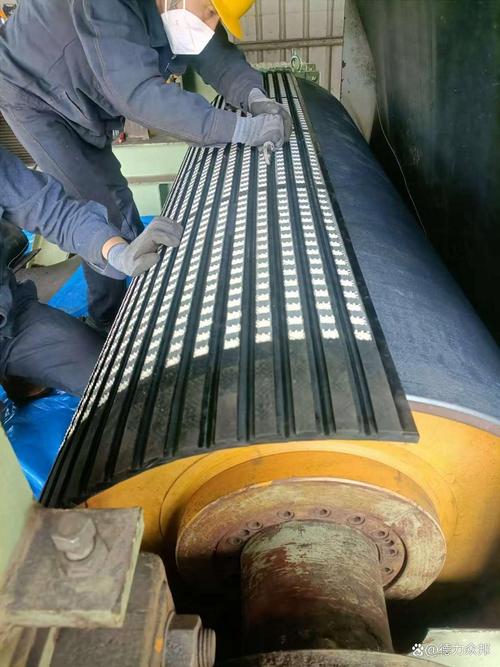
对吧?你拿做厚板的送料机去冲薄铜带,不翻车才怪。
现在都喊智能制造,送料机厂家的新套路比老坑还多
不过话说回来,这两年送料机厂家的变化确实大。
之前拼价格,现在都开始拼“智能”了。
上个月我去工业展转了一圈,几乎每个送料机厂家的展台上都摆着个大触摸屏,跳着送料精度、压料力、滚轮磨损量的数据,还说能直接连工厂的MES系统,实现预测性维护。
看着挺高级。
我凑上去看了看。
那个所谓的智能模块,就是个几十块钱的压力传感器,接了个4G模块,连的是厂家的云平台。
车间里电磁干扰多大啊,旁边就是冲床,电焊机,传感器的数据飘得能上天。上次有个厂家给我们推这套系统,说能提前7天预测滚轮的磨损寿命,结果装上去三个月,车间里的冲压油雾把传感器糊住了,直接罢工,连个本地报警都没有。
哦对,还有个行业里没人愿意公开说的难题。
现在国内根本没有统一的送料机精度检测强制标准。
什么意思?
就是每个厂家测精度的时候,都是在自己的恒温实验室里,25度室温,无振动,放一张完全平整的标准冷轧板,来回送100次,测出来的误差值给你写在参数表上。
但实际到了车间呢?
夏天车间温度能到42度,旁边冲床的振动加速度有2g,板料还有1%的翘曲度。
那个标称的精度值,能剩三成就不错了。
你要是跟厂家扯皮,人家就说“我们是按标准测的,你车间环境不符合要求”。
你连个说理的地方都没有。
之前我们用的日本进口送料机,一台12.8万,用了10年,精度从来没飘出过±0.05mm。现在国产的同参数的才3.2万,用了快一年,除了密封件半年要换一次,别的也没什么大问题。
但就是那个密封件,厂家配的是普通丁腈橡胶,耐不了车间里的冲压油,泡三个月就变硬开裂,换一次要拆半个小时,耽误生产。要是换成耐油的氟橡胶密封件,一台机要加2000块,好多厂家都不主动提。
等你用坏三次密封件,算下来换的钱都够当初加氟橡胶的成本了。
我在车间摸了20年设备,从来不信销售的嘴。
老机加工都有句土话:送料机好不好,别听人吹,跑满三个月拉荒了再说话。
什么拉荒?就是满负荷跑,把所有零件的配合间隙都磨到位,把所有偷工减料的地方都暴露出来,那时候的设备状态,才是你实际用的时候的状态。
别刚装上去跑两次,看着精度对就觉得捡着便宜了。
你们车间现在用的送料机,跑满一年之后的实际精度,跟厂家当初承诺的差多少?
