裤腿还沾着上周换齿轮蹭的黑油。
那天凌晨三点的警报响的时候,我正靠在值班室的椅子上打盹,手机震得差点从桌上滑下来。接起来是车间值班的小周,声音带着哭腔。
整线停了。
卡着200多套转向架配件。要是赶不上明天上午的发运时间,客户那边的违约金够我们车间三个月的奖金。
我爬起来抓了件外套就往车间跑,老远就看见线体旁边围了一圈人,新来的调试员蹲在地上,手里攥着卷尺,测出来的偏差让我心里一沉——线体的侧面皮带,偏了整整3公分,把工位上摆的8个铝制工装全刮出了深痕。
这线是前年找的输送流水线厂家装的,当初销售拍着胸脯说“保用5年不跑偏”,结果才跑了不到2年,偏差就超了国标允许值的4倍。说起来也可笑,我们天天跟输送线打交道,平时总觉得这些厂家的人天天在车间跑,低头不见抬头见,结果真出了问题,售后电话打过去,对方说工程师在外地,要12小时才能到,我们总不能让200多套配件在地上堆12小时吧。
别信销售吹的,皮带和辊道的账要算到骨头里
我在车间摸了22年的线,见过的输送流水线厂家没有一百也有八十,最烦的就是一上来就给你画大饼的销售,把自己的产品吹得比进口线还好用,真要算到细处,全是漏洞。
很多人上来就问,到底选皮带线还是辊道线?我从来不给标准答案。普通PVC皮带线,每米造价才1200块,比304不锈钢辊道线便宜60%,适合跑轻的、没有尖锐棱角的散件,比如电子零件、纸盒包装。但它的毛病也明摆着——我们做过连续测试,新的PVC皮带摩擦系数是0.42,连续跑6个月,摩擦系数能掉到0.21,冬天车间温度降到零下5度的时候,皮带硬得跟纸板似的,稍微沾点水就打滑,尖锐的金属件一刮就是个口子。不锈钢辊道线就耐造多了,哪怕是带点油污的金属件、带汤水的食品托盘,都能跑,但是贵啊,而且如果安装的时候平行度没调好,辊道转起来的阻力比皮带线大得多,平白多耗30%的电。
这里有个行业内从来不会写在投标文件里的妥协。所有厂家的技术参数表上,都会标辊道安装平行度每米误差不超0.3mm,全段累计误差不超2mm,可实际干活的时候,只要线能转,不卡货,哪怕全段累计差到5mm,也照样交工。没人会跟客户提这个事——毕竟刚装完试机,都是空转,谁会拿个水平仪顺着100多米的线挨个量平行度?等上了满负载跑俩月,皮带跑偏、货在托板上滑来滑去的问题全出来,再找厂家,人家一句话就给你挡回来:“你们车间地面沉降了,跟我们的线没关系”。
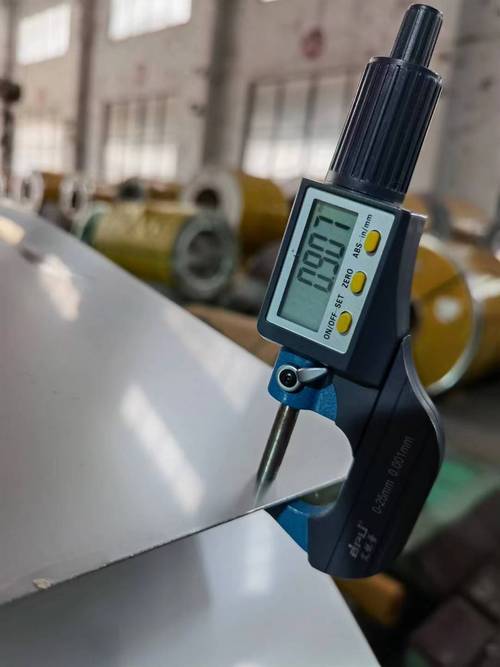
还有个坑,就是辊道的壁厚。厂家报价的时候全说自己用的是1.2mm壁厚的304不锈钢辊道,我们去年拆了三家不同厂家的旧线测,拿千分尺卡,实际壁厚最厚的才1.0mm,最薄的只有0.8mm,差了三分之一的料。这种薄辊道,跑满负载用不了两年就会变形,转起来哐当响。
换了三批厂家才摸透,不同行业的线根本不能通用
之前有个误区,觉得输送流水线都是一样的结构,找个厂家随便装就行。我们前后换了三批厂家,才摸明白,不同行业对线的要求,差得能有十万八千里。
去年找过来的冷冻水饺厂的老板,进门的时候手里攥着一叠行政处罚告知书,说之前找的输送流水线厂家图便宜,装的线全是外露的焊缝,皮带的缝隙里卡的菜馅半个月都掏不干净,梅雨季的时候缝隙里长了绿霉,被市监局查了,罚了8万,现在整条线都要拆了重做。我们给改的方案是全用304镜面不锈钢,所有焊缝都磨到跟母材齐平,转角处做R50的圆弧过渡,每段线的接口处留可拆卸的接渣盘,掏卫生的时候不用拆整段线,装完到现在快一年了,客户那边每次季度检查都没出过问题。

还有个做动力电池模组的客户,之前踩的坑更离谱。人家线上跑的是裸电芯,要求整线运行的加速度不能超过1.5m/s²,不然电芯内部的极片移位,整组电池拆下来测内阻都不对,损失按万算。之前找的厂家,为了压成本,装的线连软启动都没配,启停的时候硬冲,我们去现场测了下启停瞬间的加速度快3m/s²,客户说之前试了三批货,坏了20多万的电芯,气得直接把之前的厂家拉黑了。我们去改的时候,把每段的速度差控制在0.1m/s以内,托板上贴2mm厚的耐高温硅胶垫,启停的时候缓起缓停,跑了整整一周的连续负载测试,加速度稳定在1.2m/s²,客户才签的验收单。
你看,同样是输送线,给食品厂做的要考虑易清洁、无卫生死角,给电池厂做的要考虑震动小、加速度可控,哪有什么通用的万能线?那些上来就说“我们的线全行业都能用”的厂家,说白了就是根本没给对应行业做过定制化设计,拿个通用模板就敢报价。
现在全喊智能制造,藏在水下面的坑没人说

这两年跑业务的输送流水线厂家,见面必提“智能制造”,说要给线加RFID芯片、加视觉检测,对接客户的MES系统,实现生产全流程追溯,听着特别高大上。
是好事。以前我们找厂家买线,就是买个能转的架子,现在能把生产数据实时传到系统里,哪个工位堵了、哪个货跑错了位置,系统一提醒就能处理,效率比以前高太多了。但没人愿意说的是,现在整个行业的标准,根本跟不上技术更新的速度。
就拿材质来说,很多做食品、医药的客户,对线的不锈钢材质要求很高,但是现在没有强制的溯源要求。不少输送流水线厂家对外说自己用的是食品级304不锈钢,实际进货的时候用的是201的,外观抛光完跟304的一模一样,普通客户根本分不出来,只有拿光谱仪打才能测出镍含量的差别。201的不锈钢用个两年就生锈,锈水掉在货上,不管是食品还是医药,全得报废。还有更缺德的,标着“节能30%”的线,把本来需要3kw的电机换成2.2kw的,空载的时候转得特别顺,一上满负载就发烫,烧电机,找售后,人家说“是你们负载超了”,你连说理的地方都没有。
前几年进口的输送线卖得死贵,一套百来米的线要几百万,现在国产的厂家把价格打下来了,是实打实的好事。可价格战打久了,总有些厂家为了抢单,把基本的参数都往低了报,等中标了再偷工减料,把成本抠回来。最后坑的还是真正生产的企业——线装完了三天两头坏,停一次产的损失,够买三套好线了。
上周我在车间整理旧的备件柜,翻出来一摞10年前跟各个输送流水线厂家打交道的手写笔记,纸都黄了。旁边干了30年的老班长凑过来瞅了一眼,撇撇嘴说,哪有那么多花里胡哨的概念,线好不好,从来不是看销售拿的PPT有多炫,是装完之后,你往线上压满货,连续跑三个月,不跑偏、不卡壳、不随便掉链子,就算是合格的。
说真的,我现在选厂家,第一不看报价低的,第二不看PPT做得多漂亮的,就看对方的工程师敢不敢跟着你在车间蹲三天,把满负载跑的参数测全了再签字。
对了,你们跟输送流水线厂家打交道的时候,遇到过最窝火的坑是啥?是偷换材料,还是售后联系不上?
