上个月浙江的王总开车三个多小时,拉着半箱断了的地脚螺栓闯到我车间。
T恤全汗湿了。
一见面就拍着我那台用了8年的回火炉骂,说当初听我的劝,不贪那二十万的便宜,也不至于被客户扣两百万的尾款。
我蹲下来捏了捏他带来的螺栓断口。
典型的回火不足。
表面硬度够,心部的残余应力根本没释放干净,受点交变载荷直接脆断。
查了半个月原因,就是他去年找的那家小回火炉厂家,给的炉子看着参数全对,实际炉内边角位置的温度比中心低了快30度,他装螺栓的时候都堆在炉架最边上,等于这一炉的零件,一半都没达到回火温度要求。
你以为回火炉厂家卖的是炉子?错,卖的是你看不见的温度差
好多人觉得回火炉不就是个带电加热的铁箱子?
大错特错。
你买的从来不是那个铁壳子,是壳子里藏着的温度均匀性——这东西差个几度,出来的零件就是合格品和废品的区别。
现在市面上的主流炉子,说白了就是两条技术路线。
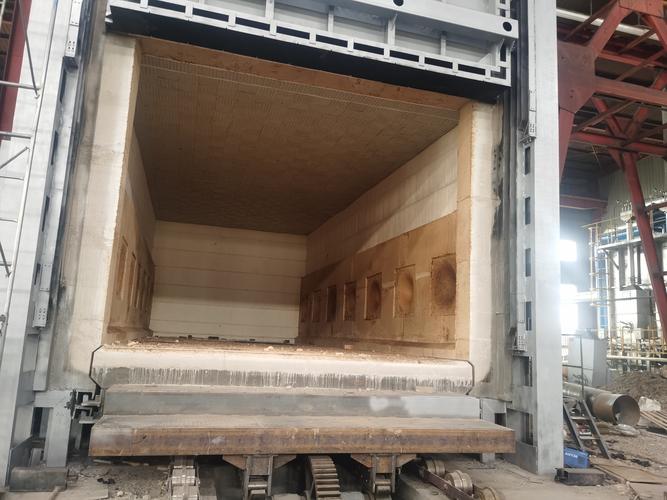
一种是用了几十年的老方案:耐火砖炉衬配镍铬电阻丝加热。新炉子刚装完,空炉测均匀性能做到±8℃,用个两年,电阻丝氧化变细,炉衬掉渣堵风道,实际温差能飘到±20℃。好处是啥?采购成本低,比新方案便宜35%左右,坏了换个电阻丝也便宜。
另一种是这几年推的新方案:全纤维炉衬配陶瓷辐射管加热。新炉子空炉均匀性能压到±3℃,用个五六年,只要每半年校准一次热电偶,温差还能保持在±6℃。缺点也明显,初期采购成本比老方案高40%,换一根辐射管的钱,够换三根老款的电阻丝。
说到这儿就得提个行业里没人跟客户明说的妥协。
厂家做设备出厂验收的时候,专挑离加热元件最近的位置插热电偶,测出来的数据漂亮得能写进宣传册。等你把炉子拉回车间,装的工件堆在炉架最边角的位置,热风循环吹不到的死角,温差能拉到40度,你找破头都找不到问题出在哪。
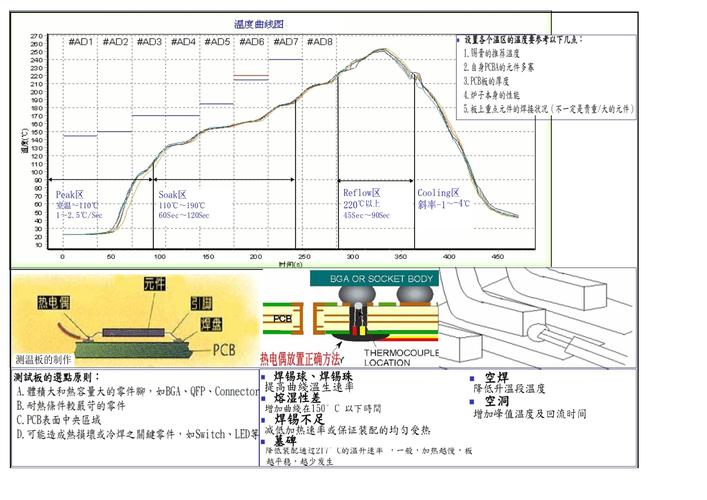
我现在选炉子的硬规矩,就是要求厂家把热电偶分别插在炉架上、中、下三个位置,连续测三个满炉的批次,每个位置的温差不能超过4℃,差一点都不收货。
就说做汽车变速箱齿轮的那家常熟客户,之前找的厂家配的炉子,连个正经的热风导流板都没有,炉子里的热风是乱转的。
出来的齿轮每批硬度差能到2HRC,表面氧化皮厚度有0.08mm。磨一个齿轮要多花3分钟,一年下来光砂轮损耗和磨床电费,就多掏了快四十万。
后来换了靠谱的厂家,专门给他们加了环形导流风道,把炉内的热风循环流速稳定在1.2m/s。出来的零件氧化皮直接降到0.02mm以内,硬度差控制在0.5HRC,没半年就把新炉子的钱赚回来了。
还有做高铁接触网铝合金零件的湖北客户,更有意思。
之前图便宜把旧的钢铁件回火炉改了改就用,炉子里积了好几年的油污,一加热就冒烟,油烟飘到铝合金零件表面,做盐雾试验直接过不了,退了三批货。
后来找的厂家专门给他们做了全不锈钢炉胆,要求每次生产前先空烧到300℃清残留,把回火温度严格锁在170±3℃,连续测了20批零件,盐雾试验全部一次过。
别被进口替代的噱头忽悠,好多“智能炉子”就是个花架子
现在一跟回火炉厂家聊天,三句不离智能制造、进口替代、绿色节能。
我上个月跑了三个山东的厂家看新设备,所谓的智能系统,就是在炉门上装了个摄像头,配了个大触摸屏,让你在屏幕上点一下就能开加热。
连个热电偶校准周期提醒都没有,更别说根据装炉量自动调整加热功率了。
说自己是进口替代的,拆开炉门一看,核心的循环风扇电机、热电偶,还是从原来的进口厂家拿的货,换了个壳子就敢卖比原来便宜一半的价格,用了三个月电机就开始异响,找售后就说你车间环境差。
说个行业里没人愿意公开说的事。
现在执行的回火炉行业标准,还是12年前定的。
标准里只要求检测空炉状态下的温度均匀性,根本不要求满炉装工件之后的实际温差。
啥意思?
就是你空炉的时候测,温度差超1度都算不合格。但是你装了满满一炉的螺栓、齿轮,工件之间的间隙只有5厘米,这时候炉子里的实际温度差,就算到50度,也没人说你不符合标准。
好多厂家就是钻这个空子。
空炉的时候给你测的漂漂亮亮,等你实际生产用,根本达不到要求。
至于那些喊着节能30%的厂家,我见过更绝的。
给你配的炉门密封就是普通的石棉绳,用个三个月就被高温烤硬了,压不紧,热量从门缝往外散,实际测下来,能耗比十年前的老炉子还高15%。
选厂家别光看报价,这些细节比啥都重要
说实话,我不是说报价高的就一定好,报价低的就一定差。
但是你跟厂家谈的时候,别光听他说自己的炉子能省多少电,能达到多少精度。
你就问他三个问题。
先问他,能不能带着我自己的工件,在你的测试炉里烧一炉,我自己带硬度计过来测,差多少算多少。
再问他,你的炉门密封用的是啥材料,是陶瓷纤维的还是普通石棉绳,用多久会坏,坏了换的话多少钱。
还有啊,你能不能给我承诺,满炉装我自己的工件的时候,炉内的温差不超过多少度,达不到的话你怎么赔。
就这三个问题,能答得上来的厂家,基本都靠谱。答不上来的,你报价再低我都不建议你买。
我之前遇到过一个厂家,跟我拍胸脯说他的炉子能用15年。结果用了三年,炉衬的纤维板因为没有做加固处理,直接掉下来挡在循环风扇前面,把风扇叶子都打坏了。找他售后,他说纤维板是易损件,不在保修范围内,换一次要收两万块。
你说气不气?
我们车间干了30年的老班长常说一句话。
炉子好不好,别听销售吹。
装完工件烧三炉,硬度测遍不跑偏,才是真的好炉子。
毕竟我们搞热处理的,从来不是靠参数吃饭,是靠一炉一炉的零件攒出来的口碑。
你们车间选回火炉厂家的时候,有没有遇到过那种看着参数完美,实际用起来全是坑的情况?
