上周三凌晨三点,车间的灯还亮着。
总装组的张师傅攥着个钛合金安装座冲进来,指节都发白:”你看这裂纹!发走的32件,客户装机测了3件全裂,要赔违约金的!”
我接过来摸了摸断口,不是铸造砂眼,也不是铣削打刀崩的——是那批3D打印件的内部层间没熔透。
哦对,就是你们常说的增材制造。
别被洋名唬住,它就是个堆料的手艺
很多人觉得这东西玄乎,说白了就是把要做的零件,像挤奶油裱花似的一层一层堆出来。
我们车间那台SLM金属打印机,铺粉厚度调到0.03毫米的时候,表面粗糙度能做到Ra1.6,跟精铣的件差不离。
激光功率得卡到200瓦,扫速1200毫米每秒,差个20瓦,层间熔合的强度能掉30%——这都是我们试废了17根钛合金棒摸出来的数,说明书上可不会写这么细。
现在金属增材的两条主流路线,说穿了各有各的毛病。
一条是我们常用的SLM,激光直接把粉烧熔成型,强度够,能上航空件,但是慢,打个拳头大的件要12个小时,进口粉一公斤快2000块,成本压不住。
另一条是粘结剂喷射工艺,先喷胶水把粉粘成毛坯,再送进炉子里烧结固化,速度比SLM快3倍,粉材成本能降60%,但是烧结的时候收缩率能到18%,做出来的件尺寸飘得没边,差个0.2毫米是常事。
你们猜行业里实际怎么选?
很多厂接普通工业件的单,嘴上说”全工艺覆盖”,实际是先拿粘结剂喷射做个粗坯,留够3毫米的加工余量,再上加工中心铣一刀——说白了就是拿增材当快速出毛坯的法子,根本不是什么”近净成型”的高大上概念。
说实话,这就是行业里心照不宣的妥协:既要快,又要够准,谁也不想真等十几个小时打个件出来,最后还因为尺寸飘了返工。
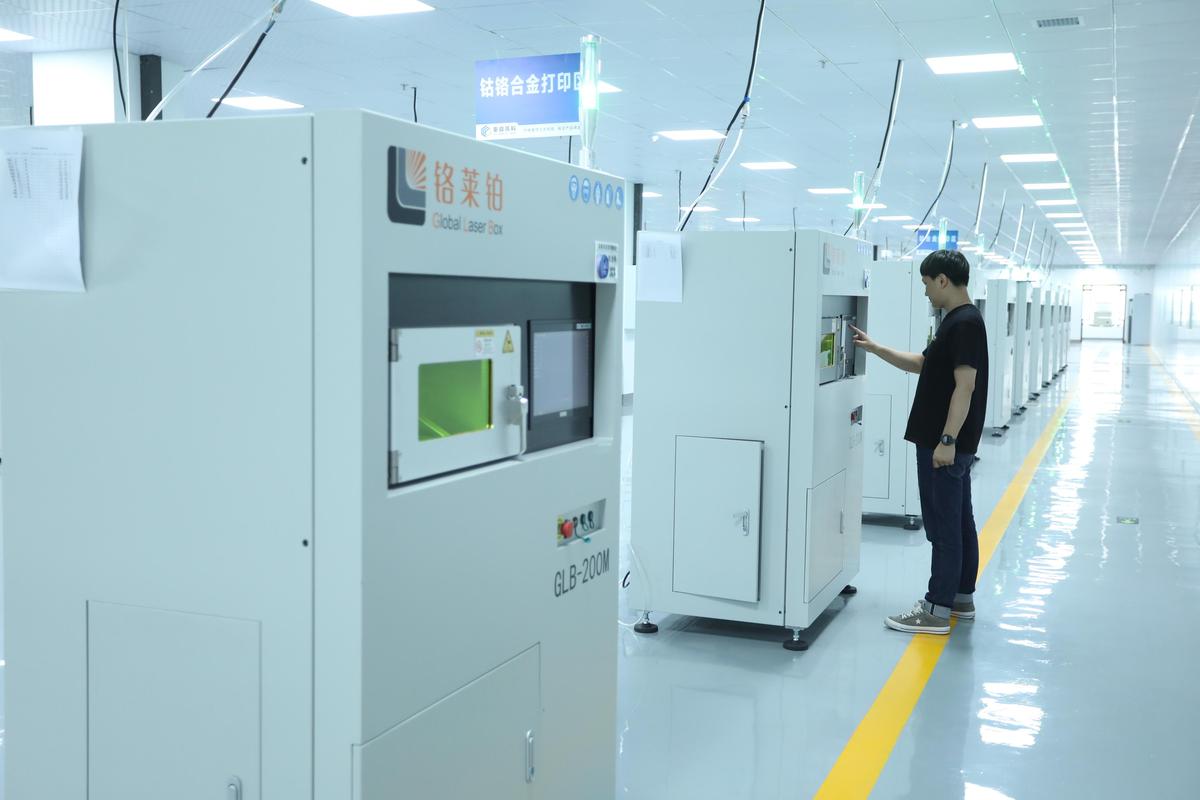
不是什么万能钥匙,踩过的坑比你见的零件还多
这几年跑客户,经常听人说”增材制造能颠覆传统加工”,我每次都是笑笑不接话。
真用在生产线上,不同行业对它的要求差得十万八千里。
先说我们常碰的航天领域。去年给某院所做的液氧煤油发动机燃烧室喷嘴,传统工艺要把27个单独加工的油路块焊接在一起,焊完还要逐件检漏,废品率能到40%。
用增材直接把内部的螺旋流道一体化做出来,不用焊,检漏合格率直接到98%。但这场景的要求是什么?每一层的熔透率必须100%,打完件要做全尺寸CT扫描,内部只要有个直径0.1毫米的气孔,整个件直接报废——上次我们打废了一个喷嘴,光材料加机时成本就快12万,心疼了快一周。
再说说石油开采的井下工具。上个月给大庆做的带流道的螺杆钻具定子,传统工艺要把橡胶层粘在金属骨架上,下井用个100小时就开始掉胶,修一次的成本快抵上半个新件。
我们用增材在金属骨架上直接打出带燕尾槽的流道结构,再灌硫化橡胶,下井测了320小时,橡胶层一点没脱。这场景的要求跟航天完全反过来——不用追求什么极致的表面粗糙度,只要内部结构的连接强度够,能扛住140度的高温、80兆帕的井下压就行,哪怕表面有点层纹,根本不影响使用。

别听媒体吹得神,这行藏着的暗礁多了去了
这几年不少人把增材制造吹成智能制造的核心,说什么能省90%的材料,是绝对的绿色制造。
这话半对半错。我们算过账,SLM打件的材料利用率确实能到95%以上,比传统铣削省料多了,但是打印过程的能耗是传统加工的3倍,一晚上打个件,电表转得我看着都心疼。
现在不少厂开始回收打印完剩下的未熔粉材,过三遍筛去除杂质再用,能把材料成本降个40%,这倒是真的在往务实的方向走。
还有大家常说的进口替代,前几年我们用的航空级钛合金粉全靠进口,一公斤2800块,现在国内厂商做的粉,力学性能差不了5%,价格砍了一半,我们去年就全换了国产的,没出啥问题。
但你说这行有没有藏着的、不愿公开的难题?
有。
现在国内增材制造的零件,根本没有统一的性能检测标准。同样是打出来的TC4钛合金板,A厂的拉伸强度能到950兆帕,B厂的可能只有700,但是两家的出厂合格证上都写着”符合航空级使用要求”。
上次我们给客户供的一批件,被第三方检测机构抽中,说层间结合强度不达标,回头找打印机厂家,人家甩过来一句”我们给的是参考参数,你自己调的工艺出问题,跟设备没关系”。
扯不扯?
说白了就是现在标准没跟上,大家都在摸着石头过河,真出了质量问题,责任根本扯不清。更别说很多厂给客户吹”我们的件能直接装机用”,实际打完根本没做充分的去应力退火,装到设备上用个仨月,变形量能到0.2毫米,找谁说理去。
其实干了20年车间,我就信一句土话:手艺再新,也得靠手摸。
别信什么”增材制造是制造革命”的空话,就跟当年刚上数控车床的时候一样,你调刀的时候多摸两次,打样的时候多测三个点,比什么高大上的概念都管用。
我常跟车间的小年轻说,增材制造不是什么神仙手艺,就是换了个堆料方式的机加工,你要是连粉材的粒度都没摸过,连打印完的件都不会掰着看断口,吹再多技术都是白搭。
对了,你们车间用增材打件的时候,最头疼的问题是啥?是打出来的件变形翘边,还是粉材回收的时候杂质清不干净?
