上个月跟做新能源齿轮的张总吃烧烤,他喝了半瓶冰啤酒就开始拍桌子骂。去年贪便宜找了个南方的小厂,买了三台数控插齿机,当时算下来比本地老牌厂家便宜了快18万,他觉得捡了大便宜。结果跑了俩月,加工M12的内齿圈,齿距差直接飘到0.03mm,给客户供的80万的货全被退回来,对方还扣了他20万的违约金。找厂家售后,对方派来的工程师坐了12个小时的绿皮火车过来,连系统里的齿距补偿参数在哪都找不到,摊手说”我们这机器本来就是做小模数低精度零件的,你这个要求太高,我们满足不了”。
我当时啃着烤串都替他疼。
这哪里是买设备,这是买了三个祖宗回来供着。

别光看官网吹的参数,这几个维度摸透才不踩坑
说实话,现在很多厂家的官网做的比上市公司还漂亮,什么”行业领先””精度达到国际标准”,点进去连个真实的车间视频都没有,全是渲染图。
真要判断靠不靠谱,别盯着参数表上的数字死磕,就看三个实打实的东西。
第一个,看他们的试机记录是不是敢给你看原始的。不是那种提前两小时调好参数,拿个光滑的试棒跑五分钟,测出来精度漂亮到能当展品的记录——是他们给其他老客户试机的时候,连续8小时满负荷跑,测100件零件的齿距累积差、径向跳动的原始台账,上面要盖着质检章,有测具的校准编号。要是对方支支吾吾说”这个是客户机密不能给看”,你转头就走。真的靠谱厂家,巴不得你看真实的批量加工数据,谁没事给你看那种摆拍的样件。
第二个,算清楚售后的实际距离,别信什么”全国24小时上门”的空头承诺。你就开个导航,从厂家的注册地址,到你车间的大门,算一下正常开车要多久。超过4小时车程的,直接把他的报价打个七折算实际价值——真等你机器半夜报警,生产线停了,他从1000公里外坐高铁转大巴过来,最快也要大半天,你一条中大型生产线停一天的损失,少说几万块,够买半套易损件了。
第三个,问清楚本地服务点的备件库存。别听他说”我们总部仓库什么件都有”,你就问,离你最近的服务点,有没有常备的主轴轴承、插齿刀适配夹具、系统IO板卡。真要是等个核心部件从总部发物流,晃悠一周才到,你哭都没地方哭。
对了,还有个小细节,你跟销售聊的时候,多问两句他能不能说清楚你要加工的零件的工艺难点。要是他连你加工的是内齿还是外齿、模数多少都要翻笔记查,那大概率就是个纯销售,后面真出了问题,他连谁能帮你解决问题都找不到。
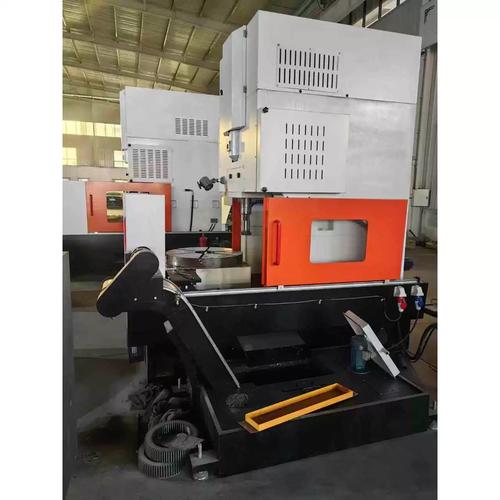
真正靠谱的厂家,根本不会追着你发推销短信
我接触机械行业快十年了,见过不下两百个做数控插齿机的厂家,真能长期合作不扯皮的,其实就两类。
第一类是从原来的国营老机床厂出来的团队开的厂。比如我之前跑山东市场认识的那家鲁机精插,老板原来就是老国营插齿机厂的车间副主任,手底下的装调师傅平均工龄都在15年以上。他们从来不会跟你扯什么”工业4.0″”数字孪生”的虚概念,你打电话过去说要加工什么零件,他直接问你”材质是啥?模数多少?精度要求几级?每天要跑多少件?”,问完直接说”你要是有空就来车间看,刚好这周有个跟你做同类型零件的客户在试机,你可以上去摸两下,测测精度,甚至可以跟那个客户聊两句,问问用了三年有没有出过啥问题”。这种厂家的好处是,他知道自己的机器边界在哪,不会为了拿单什么客户都接,你要是拿个超出他能力范围的零件给他,他直接跟你说”这个我们做不了,你找专门做大模数的厂家问问”,反而不会给你画大饼。
第二类是扎在细分赛道里不瞎扩张的厂家。比如有的厂家就专门做新能源减速器里的小模数内齿圈加工,别的单一概不接,哪怕给的钱再多也不做。这种你跟他合作就特别省心,他知道你在加工这个零件的时候会遇到什么问题——比如排屑不好、刀具磨损快、换刀时间长,他在机器设计的时候早就把这些问题解决了,根本不需要你反复提要求。
反过来我要提醒你,那种天天给你打推销电话、朋友圈全是”全网最低价””首付10%提机”的厂家,你趁早拉黑。他连你要加工什么零件都没搞清楚,就敢给你报比同行低20%的价,后面的坑能把你埋得严严实实。我见过最离谱的一个厂家,销售给客户打电话,连数控插齿机和滚齿机的区别都搞混,张嘴就说”我们的滚齿机能插内齿”,这种你敢买?
签合同前把这几条写进去,能省后面90%的扯皮
别觉得跟厂家谈熟了就可以口头约定,所有涉及到钱和责任的条款,一个字都不能含糊。
如果你是小批量采购,就买1-2台的规模,别上来就打全款。就谈”3-6-1″的付款节奏:签合同的时候付30%的预付款,机器到厂安装调试完,连续72小时满负荷跑,达到你之前提的精度要求和加工节拍,再付60%的到货款,剩下10%当质保金,满一年没有出现主轴、导轨这类核心部件的故障,再把这部分钱打给对方。别听销售说”我们从来都是付完全款才发货”,你真的付完全款,后面你就是孙子,他是爷爷。
如果你是中型采购规模,一口气买个3-5台的,别光找一家谈,至少拉三家来比方案。把你要加工的零件图直接给过去,让他们报具体的参数:加工节拍多少、精度能稳定到几级、换刀时间多久。比的时候别光看报价低,谁报的参数虚,你就带自己的零件毛坯去他厂里试机,现场插一个出来测,达不到要求直接pass,别听他说”我们换个进口刀具就能达到”——换刀具的钱难道还要你自己出?
避坑的几个点一定要记牢。第一,别信什么”终身质保”的鬼话,你得把质保范围一条一条写清楚:主轴、导轨、伺服系统这些核心部件,质保几年,易损件比如密封圈、冷却管,哪些是免费换的,哪些是要成本价换的。别等机器坏了,人家跟你说”这个部件不在质保范围内,要全新采购”,那时候你再扯都没用。第二,别被”免费培训”忽悠,你得写清楚,培训是教到你自己的操作工能独立换刀、调参数、处理常见报警为止,不是厂家的人在会议室讲俩小时PPT就算完事。第三,要是涉及到定制化的夹具,你得写清楚,夹具的精度要跟机器匹配,要是因为夹具问题导致加工精度不达标,厂家要免费调整,别等装上去发现夹具有偏差,他跟你说”夹具是你自己选的,跟我们没关系”。
说真的,买数控插齿机这事儿,真不是越便宜越好。你算一笔账,一台机器用个十年八年的,当初买的时候省个几万块,后面因为精度不稳定、售后不及时,多损失的钱早就超过那点差价了。
选对厂家,机器是帮你赚钱的。选错了,那就是买了个吞金兽。
