我正蹲在三号机床边啃白菜包子。
小周举着根断弹簧冲过来,脸煞白。
“张师傅!上周发长安的那批前悬弹簧,人家售后拆出来三根断的!”
我包子差点掉地上。
赔了快20万。老板那天的脸,比机床掉的漆还灰。
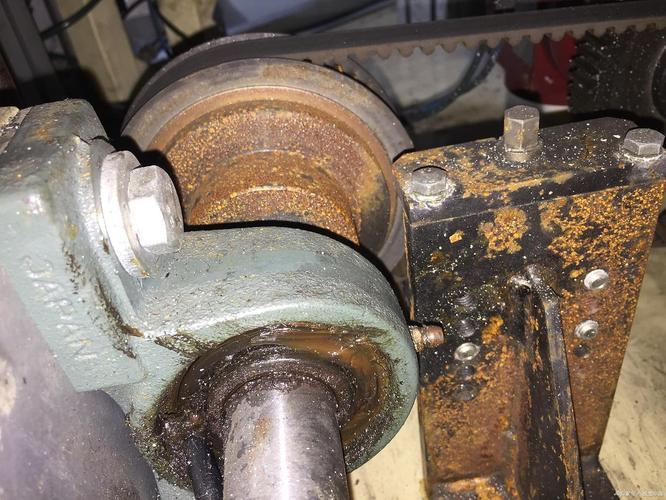
查了整整两天。从材料炉号追到淬火温度曲线,最后拆到成型机的送线导轮,才发现轴承滚道磨出了0.08mm的浅沟。
就这一点点旷量。
送线的时候钢丝每次偏个十几丝,成型出来的弹簧螺距差了半圈,应力集中点刚好落在淬火的软带上,装车一受冲击直接断。
这就是数控汽车悬架弹簧成型机,平时安安静静蹲在车间角落,出一次事能把你半年的利润啃掉一半。
别听销售瞎忽悠,核心参数根本没几个
我在车间摸了20年机床,啥幺蛾子没见过。
很多销售吹得天花乱坠,什么”智能算法””全闭环控制”,其实核心就三个数卡死了,机子就不会出大错。
第一个是导轮的径向跳动,必须稳在≤0.01mm。导轮磨旷一点,前面说的断弹簧的事,迟早要发生。
第二个是送线的线径公差,得控制在±0.02mm以内。送线忽快忽慢,弹簧的螺距就乱,刚度直接飘。
第三个是成型后的自由长度公差,普通乘用弹簧得压在±0.3mm以内,重卡的要求更严。
现在市面上主流的成型机就两条路线。
一条是全伺服独立控制,送线、折弯、切刀全是单独的伺服电机,换型号输个参数10分钟搞定,一台80万往上。
另一条是凸轮连杆改数控,核心传动还是靠凸轮,只是把参数显示在屏幕上,换型还是得拆凸轮调一下午,一台30万出头。
谁好谁坏?明眼人都知道全伺服的香。
但行业里没人明说的妥协是什么?
很多二级供应商买国产全伺服机的时候,为了压成本,偷偷把伺服电机的功率降一档。原本该配2.2kW的,换成1.5kW的,一台能省近2万。
平时跑直径12mm以下的软弹簧,啥事没有。一旦拉16mm以上的高强度弹簧,送线就会打滑。当时测着尺寸全对,装车跑半年应力一释放,断簧的投诉就来了。
同样的机子,换个行业要求差十万八千里
别以为一台成型机能通吃所有活。
去年给某新势力做后悬螺旋弹簧,人家的要求能把你逼疯。
要过NVH测试,不能有异响。要30万次疲劳测试无断裂。
我们把原本12m/min的送线速度直接降到8m/min。快一点,钢丝表面就会被导轮拉出细微的划痕,跑起来就有异响。
就这一个调整,生产效率降了三分之一,但是客户的要求,你敢不听?
还有个更离谱的,给某重卡厂做前悬弹簧。人家拉货总重49吨,要求弹簧的刚度公差不能超±5%。
同一台机子,我们把送线的压紧力从120N调到180N,才把刚度稳下来。
之前没调的时候,同一批弹簧的刚度差了12%,装车重载的时候车头会歪,这要是上了高速,是要出人命的。

现在喊智能制造喊得响,暗坑也真的多
这两年喊进口替代喊得凶。
以前一台日本进口的同配置成型机要120万,现在国产的同等配置才50万,已经抢了快一半的市场。
很多厂都在搞机床联网,把每台成型机的成型数据传到MES系统,监控每根弹簧的参数,听起来确实高级。
但行业里不愿公开的难题是什么?
热变形补偿根本没有统一标准。
很多厂家吹自己的机子有自动热补偿,说白了就是让你开机预热30分钟再干活。
我们车间冬天最低能到5℃,夏天最高能到35℃,温差快30度。夏天跑一天,机床的丝杠热伸长能到0.05mm,这时候的补偿参数根本不对。
但现在的国标里,根本没有对机床连续运行8小时后的精度漂移做强制要求。
客户验收的时候,都是冷机测精度,测完就签字。结果跑了一夏天,做出来的弹簧公差全超,返工率能到5%,这都是大家心照不宣的潜规则。
还有人吹绿色制造,说成型机的能耗降了30%。
我拆过一台,就是把待机的功率从1kW降到了300W,干活的时候的能耗一点没少,纯纯的文字游戏。
干了这么多年,我总结出一句土话。
机床是个懒骨头,你不盯着它的热漂移,它就给你掉链子。
别信什么自动补偿。每次开机,先跑3件废件,测了尺寸再正式开干。哪怕耽误10分钟,也比最后赔几十万强。
对了,你们车间的成型机,夏天跑久了精度能飘多少?有没有啥绝招来治这个热漂移?
