上个月三车间出的那档子事,现在想起来还窝火。
切0.12mm厚的8011铝带的时候,机器突然崩刀。飞出来的碎渣把导料板砸了个小坑,整卷料边部的毛刺厚得能刮下铝粉。
拉货的客户是给新能源电池做壳体的,当场把一筐废料倒在车间门口。”你家这料切完,毛刺能刮破绝缘膜,我这单要是赔了,全算你头上!”
车间主任小王急得满头汗,拉着客户递烟,我蹲在地上查了三个小时。最后问题出在那根去年新换的刀轴上——同心度差了0.08mm。
就是去年图便宜找的那家分条机厂家,当时拍着胸脯说刀轴跳动能控制在0.01mm以内,现在拆下来用百分表一打,数值跳得快赶上老座钟的摆了。
别听销售吹,刀轴才是分条机厂家的真底牌
我在车间摸爬滚打20年,从一开始给师傅递扳手,到现在管着三条分切线,见过的厂家没有一百也有八十。太清楚这里面的弯弯绕。
现在市面上的刀轴,主要分两种技术路线。一种是整体实心合金钢锻打的,整体淬火,表面硬度能到HRC62,跳动量能长期稳在0.01mm以内,就是成本高,一根轴就要两万多。
另一种是空心钢管外面镶个淬火钢套的,成本只有实心轴的三分之一。刚出厂的时候,套和轴配合得紧,跳动也能达标,但是用个半年,热胀冷缩的系数不一样,套和轴之间就出现间隙,跳动马上就上去了。
很多厂家为了让你看不出区别,给空心轴的表面喷个跟实心轴一样的漆,你从外面根本分辨不出来。
说到这里就得提个行业里心照不宣的妥协。本来刀轴做完粗加工,要做三次去应力时效——第一次粗加工完扔炉子里烧到600度,自然冷却,第二次半精加工完再烧一次,最后精加工完还要做一次低温时效,总共下来光时效就要花一周时间。
现在很多厂家为了赶工期、省成本,只做一次粗加工后的时效,甚至有的干脆焊完就直接上车床,根本不做应力处理。你刚买回去的时候,测着跳动确实达标,毕竟新的,谁也不会马上就拆了测。等用个三五个月,车间里温度一高,加工的应力一释放,轴就慢慢弯了,跳动量能从0.01mm涨到0.08mm,切出来的料全是毛边。
找厂家售后,人家说你是操作不当,是张力没调好,你连说理的地方都没有。
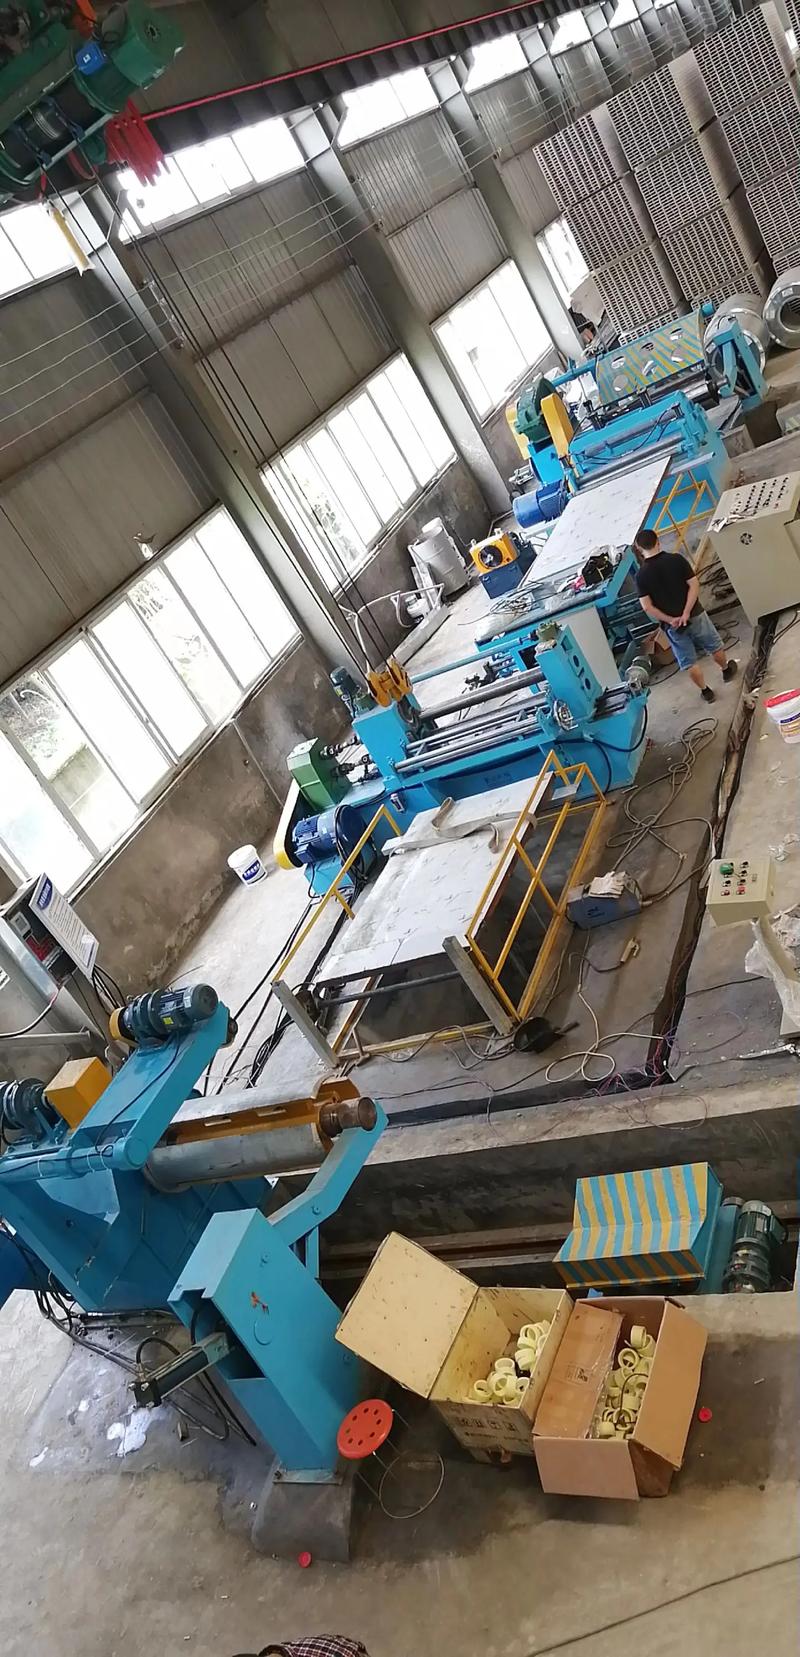
说实话,我见过太多采购,上来就问”你家机器多少钱”,连刀轴材质、时效做了几次都不问。还有更坑的,厂家给你看的样机,全用的最好的配件——伺服用松下的,刀片用进口的,等你批量订货,拉回来一拆,伺服换成杂牌的,刀片换成国产的,你不拆根本发现不了。
新机器买回来也别着急用。我们厂的规矩,新机器要空跑合48小时,把各个传动部件的间隙磨匀。很多厂家为了让你快点提货,就说”我们厂已经跑过了”,其实就跑了俩小时,根本没把轴的应力跑透。
同样叫分条机,给电池厂和给包装厂做的根本不是一个东西
很多人以为分条机就是个把宽料切成窄条的通用设备,其实根本不是。不同行业对分条机的要求,差得能有十万八千里。
就说新能源行业的极片分切,人家要求切完的铜箔铝箔,边部毛刺不能超过5微米,也就是头发丝的十分之一。去年我们给一个做电池极片的客户配机器,一开始找的个分条机厂家,给配的普通硬质合金刀片,切铜箔的时候,切个2万米刀片就磨钝了,毛刺直接超了2倍,客户每次换刀都要停线半天,损失不小。
后来换了另一家做了10年极片分切的厂家,给配的是涂了金刚石涂层的硬质合金刀,同样的切速,刀片寿命能到12万米。虽然整机价格贵了30%,但是客户算下来,一年光换刀和停线的成本就省了十几万,反而更划算。

再说说做烟盒镀铝纸的客户,人家根本不跟你纠结毛刺多少。因为镀铝纸本身软,切出来哪怕有点小毛边,后面印刷压光的时候就压平了。人家的核心要求是宽度稳,要切80mm宽的条,整卷料从头到尾的宽度差不能超过0.1mm,不然印厂上机的时候,套色直接歪了,一印就是几千张的废。
之前有个客户找的便宜厂家,机器的导料胶辊用的是硬橡胶,摩擦力不均匀,每换一卷材料,宽度就飘0.2mm,印厂每次上机要调半个多小时。后来换了机器,把胶辊换成了邵氏硬度80度的聚氨酯辊,摩擦力稳了,宽度差直接控制在0.05mm以内,印厂再也没找过麻烦。
对吧?你要是拿切电池极片的机器去给烟标厂用,人家觉得你贵得离谱;你要是拿切烟标的机器去给电池厂用,人家切出来的料根本达不到公差要求,连收货的资格都没有。
喊了好几年进口替代,这几个坑没填,吹得再响也白搭
这几年很多分条机厂家都在喊进口替代,说以前日本进口的一台极片分切机要两百多万,现在国产的几十万就能做。
说实话,机器的参数现在确实能追上来。但是有个事大家都不愿意公开说——国产机器的精度保持性,跟进口的还是差一截。进口的机器用10年,刀轴的跳动量还是能稳在0.02mm以内,国产的很多机器,用个5年,机架的焊接应力释放完,床身稍微变形,跳动就涨到0.1mm以上,根本没法切高精度的料。
更要命的是现在的行业标准,还是10年前定的。里面只规定了机器出厂时的分切宽度、最大材料厚度,根本没有要求长期运行的精度保持性。也就是说,厂家的机器出厂的时候测着合格,不管用两年精度掉多少,都不算违规。
还有现在吹得很火的智能分条机,很多厂家就是给机器加个触控屏,能显示转速、长度,就敢叫智能设备。连个在线测毛刺的传感器都没有,还是靠工人拿放大镜沿着料边查,等你发现毛刺超了,已经切了几百米的废料。
上次跟几个同行喝酒,有个做了30年的老厂长说,现在的厂家都太急了,就想着抢订单、压价格,根本不愿意花钱去做机架的时效处理。本来机架要放在露天晒半年,让应力自然释放,现在的厂家,焊完就喷个漆,拉去装配,卖出去就不管了。
今天早上我又去那台崩刀的机器边上转了转,拆下来的刀轴放在工具架上,表面还留着上次崩刀的划痕。
我们车间干了30年的老主任以前总说一句土话:买分条机别先问多少钱,先问他敢不敢把机架的漆刮一块,让你看看焊缝的焊道匀不匀。
这话真的没错。
你们厂里买分条机的时候,有没有遇到过新机器用了不到一年,精度就掉得一塌糊涂的情况?你们选厂家的时候,最在意的是什么?
