上个月周三晚班。
压铸车间的打磨工位突然炸了声脆响。
不是设备报警的那种蜂鸣,是裹在机械臂末端的砂带轮整个崩飞,擦着旁边的安全护栏砸在工装板上,把12mm厚的Q235板砸出个半指深的坑。
值班的小周当时攥着巡检本站在三米外,脸都白了。
等我们跑过去查,那批刚磨了200多件的新能源电池壳压铸件,R角位置的尺寸全偏了——之前跟客户拍胸脯保证的公差是±0.02mm,那天实测最大的位置差了0.15mm,毛刺残留的地方用手一摸,还能划出道子。
采购部的李姐当天晚上就给之前对接的那个打磨机械手厂家打了电话,电话里嗓门大到整个办公室都能听见:“你们当初说的‘终身免维护’就是这么维护的?”
别光看臂展,这些藏在参数表背后的门道才是厂家的真本事
我干了20年车间,选这玩意,根本不会先看宣传册上印的臂展、负载那些花架子。
力控精度才是第一道关。
好的厂家,能把末端的力控精度稳定在±0.5N,差的厂家标称±5N,实际车间里连续跑起来,力值能飘到±15N——这就是为什么磨出来的件要么硬啃过磨穿个洞,要么抬刀留个扎手的毛刺。
再看砂带的线速度。
磨铝合金件,线速度得稳在22-28m/s,低于18m/s,磨出来的表面全是拉痕,摸上去糙得像砂纸;高于35m/s,普通砂带俩小时就磨穿了,换砂带的成本能把老板亏得心疼。
还有机械臂的重复定位精度。
很多小厂家拿普通的搬运工业臂过来凑数,标称±0.03mm,实际上带着5公斤重的磨头连续跑三个月,因为传动间隙的累积,定位能飘个0.1mm,磨出来的R角能偏到天上去。真正靠谱的厂家,会把臂的重复定位精度校准到±0.01mm以内,再在末端加个浮动补偿头——这就说到现在行业里两条主流的技术路线了。
一种是刚性连接方案,磨头直接拧在机械臂的法兰盘上,靠伺服电机的电流环算力控。这种方案成本低,比浮动连接的方案便宜30%,很多小厂家就靠这个打价格战。
另一种是浮动连接方案,磨头和臂之间加个气动或者电动的浮动补偿器,靠弹簧或者气路压力实时调整进给量,碰到毛坯的粘砂、拔模斜度偏差的时候,能自动退刀,不会硬啃工件。
这里说个行业里从来不会写在宣传册上的妥协——刚性连接的方案,在试磨标准块的时候,精度确实好看,但是一碰到实际生产中表面一致性差的毛坯,就露馅了。很多小厂家明知道这个问题,还是推刚性方案,因为利润高啊,客户不懂,就比价格,等设备买回去磨废了几百件毛坯,再想换方案,钱都花出去了。
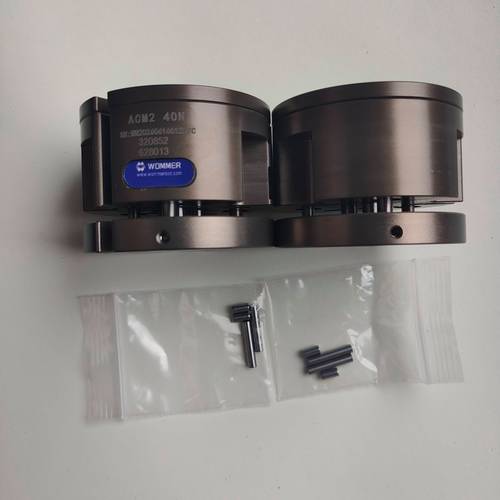
上次去东莞的工业展,碰到个销售堵着我递名片,说他们家的打磨设备比别家便宜20%。我伸手捏了捏展位上摆的浮动头,外壳是0.8mm的薄铁皮压的,里面的弹簧是普通碳素钢,连个防锈镀层都没有。
我当时没好意思直接戳穿。
这种头,在车间里每天12小时连续跑,俩月弹簧就疲劳变形了,力控从±0.5N飘到±10N都是轻的,他跟我说“终身保修”,保修啥啊,换弹簧、换壳体的钱,最后还不是要从客户的维护费里赚回来。
我们车间里常说,吃刀量的数,从来不是厂家给的。
磨铝合金,单次吃刀量超过0.3mm,工件表面就会出现过烧的黑痕,擦都擦不掉;磨高锰钢,吃刀量可以放到0.8mm,只要把浇口磨平就行。这些参数,哪个厂家会主动给你写在合同里?都是我们一线师傅拿废件一点点试出来的。
同样是打磨,换个行业,厂家的配置逻辑能差出十万八千里
很多人觉得打磨机械手是通用设备,买回去啥件都能磨。
扯啥呢。
就拿我们之前做的新能源电池壳压铸件来说,这东西是密封件,哪怕留个0.01mm的毛刺,后面做气密测试的时候就会漏液,磨过了把壳体的壁厚磨薄了,装上去电池容易鼓包。
去年我们找的头一家打磨机械手厂家,给我们配的是普通刚玉砂带,刚装上的时候磨出来的件,表面粗糙度能做到Ra0.8,看着挺漂亮。结果连续磨了3000件,砂带缝隙里嵌满了铝屑,把工件表面拉出一道道深痕,客户那边全检出来,退了一整车的货。
后来换了个厂家,人家上门第一件事不是给我报价格,是拿了我们三个毛坯件回实验室试磨,最后给我们配了碳化硅砂带,还在砂带侧面加了个可调节角度的吹屑气嘴,每磨5件就自动吹3秒,把嵌在砂带里的铝屑吹干净。后面连续跑了俩月,表面粗糙度稳定在Ra0.6,再也没出过拉痕的问题。

再说说隔壁矿山机械厂的事儿。
他们磨的是高锰钢做的破碎机颚板,单件重量240公斤,毛坯上的浇口残留有个5mm厚的硬凸起,打磨的时候根本不需要什么高表面粗糙度,只要把浇口磨平,不影响装配就行。
之前他们图便宜,买了个专门做3C行业打磨的设备过来,第一天就把末端的浮动头撞歪了——那个设备的力控设置得太灵敏,一碰到硬的浇口就自动抬刀,磨一件要15分钟,一天下来磨不了20件,算下来人工成本比之前雇师傅打磨还高。
后来找了个专门做重工打磨的厂家,人家过来量了下工件的尺寸,直接把浮动补偿的行程从10mm调到了30mm,把磨头换成了加厚的金刚砂树脂砂轮,把单次吃刀量放到1mm,最后磨一件只要3分钟,一天能磨40件,虽然表面粗糙度只做到Ra6.3,但是完全满足装配要求,整套设备的价格还比之前买的3C行业款便宜了40%。
你看,这就是区别。
那些啥行业都敢接的厂家,说白了就是给你个通用机械臂,拧个磨头就敢说能搞定所有打磨活,根本不会根据你的工件材质、毛坯状态、精度要求去调整参数。最后磨出来的件一堆问题,他还反过来怪你“毛坯一致性差”。
现在喊的智能制造好听,藏在水面下的坑真不少
这两年去展会,满场的打磨机械手厂家都在推新东西。
有的加了2D视觉相机,说能自动识别工件位置,换型的时候不用重新示教,省了调机的时间;有的把粉尘收集装置直接集成在磨头旁边,说不用建单独的大除尘房,一年能省几万块的电费;还有的在推国产的电动浮动磨头,之前进口的一个就要十几万,现在国产的卖三万多,力控精度还能跟进口的打平,这确实是好事,之前被国外厂家卡脖子的日子,我们这些用设备的人是真的受够了。
但是藏在这些光鲜宣传背后,有个全行业都不愿公开说的难题——连续运行精度保持性根本没有统一的验收标准。
啥意思?
就是厂家给你交货的时候,拿个标准试块,在恒温25度的车间里,用全新的磨头、全新的砂带,磨个10件8件,尺寸精度、表面粗糙度全达标,你就签字验收了。等你把设备拉回自己的车间,连续跑三个月,因为车间温度波动,因为磨头磨损,因为砂带张力变化,精度就开始飘了,这个时候你找厂家售后,人家就说“当初验收的时候是达标的,现在的问题是你自己的耗材不对”。
去年我帮一个朋友去处理过这种糟心事。
他找的厂家,验收的时候测的公差是±0.02mm,连续跑了半年,公差飘到了±0.1mm,找人家售后,对方说要收十万块的校准费,因为“过了三个月的免费校准期”。现在的标准里,根本没有哪条规定,打磨设备连续运行1000小时、2000小时之后的精度要保持在多少范围内,全靠厂家自己吹,客户连个追责的依据都找不到。
说实话,我见多了厂家在验收的时候“开小灶”的操作。
提前两小时把车间的空调打开,把温度调到最适合设备运行的区间,用全新的磨头,把砂带的张力调到最理想的状态,磨出来的件当然漂亮。等设备拉走,人家根本不管你在真实生产环境下,连续跑十几个小时的状态是什么样的。
昨天我在车间巡检,碰到之前崩砂带的那个工位,现在换了新厂家的设备,小周蹲在旁边给磨头做跑合,手摸着机械臂的外壳,说这次的设备跑了一周,力值稳得很,再也没出现过尺寸飘的问题。
我们干了一辈子机械的老师傅,常说一句土话:“打磨没有万能机,全靠手上磨出来的记性”。
别听厂家吹得天花乱坠,买设备之前,一定要把你自己车间里最差的那批毛坯件拿过去,让厂家连续磨个几百件,看看连续生产的状态下精度稳不稳,看看磨头扛不扛造,再谈价格。那些连试磨都不敢让你做的厂家,说的再好听也不能买。
对了,你们车间里用的打磨机械手,连续跑满1000小时之后,精度还能剩多少?有没有碰到过那种验收全达标,一上生产线就掉链子的糟心事?
