那天是周三。三号线的数控车突然崩刀。
飞出去的合金刀片直接在防护门上砸了个小坑,刚装上去的12根6061铝棒全部因为同轴度超差报废,算下来小两千块钱的料,十分钟就没了。
查了俩小时。不是程序错了。不是刀补歪了。最后摸了摸转了半小时的卡盘——凉的。
卡盘连续夹持工件高速转半小时,按说盘体应该带着点余温,怎么会凉?拆开卡爪一看,三个爪的同步间隙差了0.11mm,工件在转的时候偷偷晃,吃刀量又开的2.5mm,不崩刀才怪。当时采购的小姑娘在旁边站着,脸都白了,说这卡盘是上个月从报价最低的那家三爪卡盘厂家拿的,比老供应商便宜了近40%。
卡盘的真本事,全藏在看不见的细节里
很多人觉得三爪卡盘结构简单,不就是三个爪子一起动夹住工件吗?哪有那么容易。
里面的涡盘转一个角度,三个伞齿轮同步带动卡爪沿T型槽移动,差一个齿的配合间隙,三个爪的夹持位置就对不齐。
我这些年摸过不下50家三爪卡盘厂家的货,好的产品和差的产品,拆开看三个数就知道:
第一个数是静态同步间隙。靠谱的厂家,这个数值能控制在0.015mm以内,差的货能飙到0.12mm,夹个圆棒都能夹出三棱形。
第二个数是卡爪的渗碳层厚度。正经做产品的厂家,卡爪的滑动面渗碳层能到1.2mm,用个五六年磨不穿;偷工减料的厂家,渗碳层才0.3mm,连续用三个月,滑动面磨出凹槽,卡爪直接松垮垮的。
第三个数是盘体的壁厚。重型切削用的卡盘,盘体壁厚得25mm才扛得住冲击,薄的才18mm,吃刀量大的时候,盘体直接变形,精度全飘。
说个行业里没人愿意主动说的妥协。几乎所有厂家的精度检测,都是在20℃的恒温实验室里做的。拿到夏天36℃的车间,铸铁盘体热胀,卡爪的滑动间隙直接飘出去0.04mm,这个数值没有任何一家会印在样本上。你要是拿着这个跟厂家掰扯,人家只会摊手说“我们的检测完全符合国标,是你车间温度没控制好”。
我上次碰到个厂家的技术主管,酒过三巡跟我说,谁要是真的把温度影响的数值印在样本上,那客户根本不会买,毕竟大家都在拼参数,你把缺点写上去,不就等于自断销路吗?
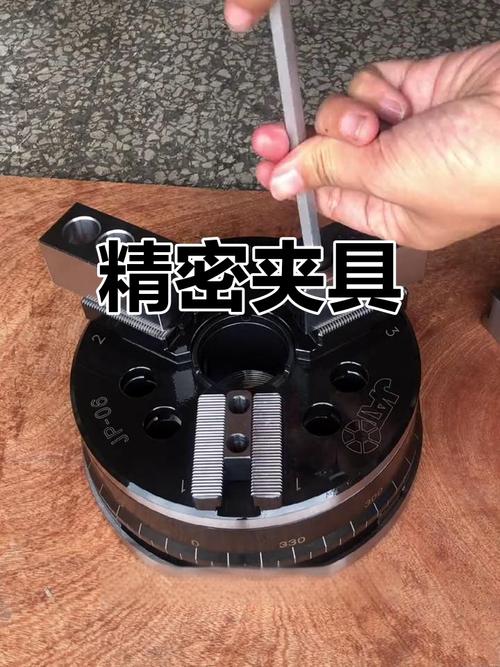
之前碰到过一个做低价卡盘的销售,跟我拍胸脯说他们的卡盘是8级精度,比进口的差不了多少。我让他把卡盘拆开,拿洛氏硬度计打了一下卡爪的硬度,HRC才42,正经的耐磨卡爪硬度得HRC58-62,他那个软乎乎的硬度,用俩月就磨花了。
不同行业要的卡盘,根本不是同个标准
很多小厂家的销售,不管你是做什么的,上来就推通用型卡盘,说“这个卡盘啥都能夹”。纯属瞎扯。
去年帮本地一家重卡零部件厂排查生产瓶颈。他们之前图便宜,找了个小作坊的三爪卡盘厂家拿货,单价比合作了10年的老厂便宜30%。装上去夹45号钢的传动轴头,要求同轴度0.03mm。结果每加工18件,就得停机关门,打表重新找正。一天8小时,光调机就耗了1小时40分钟。后来换了老厂的重型卡盘,12kN的额定夹持力,连续跑8小时,同轴度飘移才0.012mm。车间主任当时算过账,光省下来的调机时间,三个月就把买卡盘的差价赚回来了。
上个月接了个做天文望远镜配件的小老板的电话。他要加工的是6061铝合金的镜筒,表面是阳极氧化的哑光黑,要求夹痕深度不能超过0.02mm。之前买的通用卡盘,硬爪夹上去,压出来的印子深0.1mm,10个件废7个,光废品就亏了小两万。后来找厂家定制了带2mm厚聚氨酯衬层的软爪,把夹持力调到3kN,夹完的工件,用指甲刮都刮不出印子。老板说现在废品率直接降到1%都不到。

你看,做重卡零件要的是刚性、夹持力、长期稳定性,做光学配件要的是软接触、低压力、无夹痕,这两种需求的卡盘,成本能差一倍,怎么可能用同一款通用货搞定?
喊了这么久的进口替代,藏着不少没说透的暗礁
这两年跑机床展会,听的最多的就是“1:1替代进口”。确实,以前买个同规格的进口卡盘,要大几千,现在国产的同尺寸产品,报价才两千出头,参数表印的跟进口的一模一样。
我去年特意拿了两款标称替代进口的卡盘回来测。一款是头部厂家的,跑合3天之后,精度确实跟进口的差不了多少,价格是进口的三分之一。另一款是小厂家的,静态测的时候精度也够,连续跑了500小时,拆开一看,涡盘的齿形磨损了30%,夹持力掉了42%。
这里就说到行业里没人愿意公开的难题了。现在通用的卡盘精度标准,还是2008年修订的,所有精度检测只测静态的卡爪同步间隙,根本不要求测连续运行1000小时之后的夹持力衰减率。很多小厂家的卡盘,刚装上去的时候精度确实够,连续跑三个月,内部的涡盘磨松了,夹持力掉了近一半,这个问题在现有标准里根本不算不合格。谁会主动把这个数据印在样本上?
当然也有往好里走的方向。现在有几家头部的三爪卡盘厂家,已经在做带内置夹持力传感器的智能卡盘,能实时把夹持力的数据传到机床系统里,一旦松了就自动停机,碰到工件偏心的情况也能提前报警。这个东西确实好用,但是价格比普通卡盘贵3倍,现在除了大厂的自动化流水线,小车间根本用不起。
上周我回老车间,看到刚换的新卡盘,老班长蹲在旁边,拿着塞尺一点点测卡爪的间隙。他干了35年机加工,跟我说了句传了好几代师傅的土话:“卡盘好不好,拆开见分晓,跑合三天不晃,才是真的好。”
我深以为然。很多人买卡盘的时候,光盯着报价单砍价,光看厂家给的宣传册上的漂亮参数,等装上去用了俩月才发现,精度飘了,夹不紧了,崩刀了,报废一堆工件,算下来省的那点钱,连废品的零头都不够。
你们车间的三爪卡盘,最长的用了多少年没换过?有没有碰到过厂家标称精度够,实际用俩月就飘的糟心事?
