干了22年热处理,聊聊我打过交道的那些台车炉厂家

上个月三号,热处理班的小周攥着硬度计的打印条冲进我办公室,脸涨得通红。 刚淬的216件42CrMo风电齿轮,整批硬度卡在上限21HRC,离要求的38-42HRC差了快16个点。 客户的采购经理就在车间会客室坐着,等着我们说这批货能不能赶在这周发出去。 查了俩小时,不是操作工的问题,工艺曲线输的一点没错,是台车炉的炉温均匀性飘了——炉门口的三个热电偶比炉膛中心低了快28度,整批工件靠门口的位置全没淬透。 这时候才有人拍脑袋想起来,当初采购图便宜找的那家台车炉厂家,装完炉就只测了中心区的温度,连门口的热电偶数据都没给我们留。
车间热处理班硬度计检测齿轮硬度现场
车间热处理班硬度计检测齿轮硬度现场

真不是给个钢板壳子就算合格的台车炉厂家

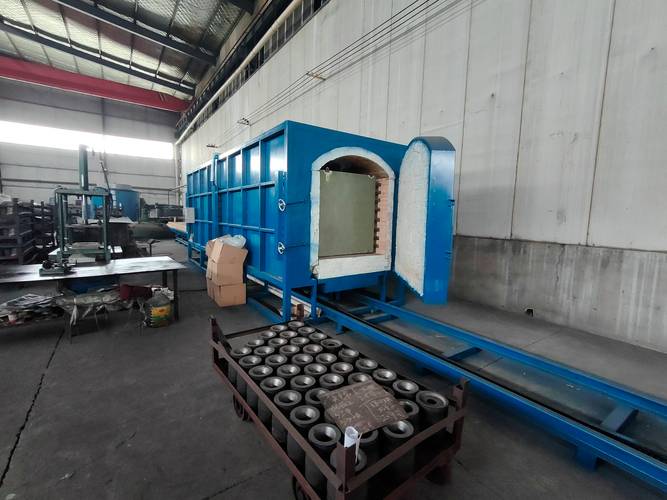
好多人觉得台车炉不就是个带轮子的大铁箱子,铺个电阻丝,砌上耐火砖就完事。 真不是。 我摸过的第一台台车炉是99年厂里买的,那时候用的是重质耐火砖砌炉衬,1250度的额定温度,空炉升温到工作温度要4个半小时。 现在主流的两种炉衬方案,一种是全纤维模块的,一种是轻质耐火砖浇筑的。 全纤维炉衬的升温速度快,空炉到950度只要1个半小时,比老的重质砖省60%的升温能耗,但是怕被台车剐蹭,要是装料的时候不小心把料筐蹭到炉壁,三个月就能戳个窟窿。 轻质浇筑的炉衬耐造,拿钢钎戳都没事,但是蓄热大,哪怕停炉了,炉墙里存的热也要散俩小时,算下来长期用的能耗比全纤维的高35%。 说到这就得提行业里没人明说的妥协了。 好多台车炉厂家接订单的时候,跟客户拍胸脯说我们用的是1260级的标准陶瓷纤维,厚度250mm,保证炉温均匀性正负5度以内。 实际生产的时候呢? 靠近炉门的那一圈,悄悄把纤维厚度减到180mm,省下来的材料成本能降12%。 反正客户测炉温的时候,都是拿标准热电偶在炉膛中心布三个点,谁会趴在炉门口量那一圈的温度差? 等用个两三年,炉门那边的纤维被热气流吹得收缩变形,温度差直接窜到30度以上,这时候再找厂家,人家早就过了一年的质保期了。
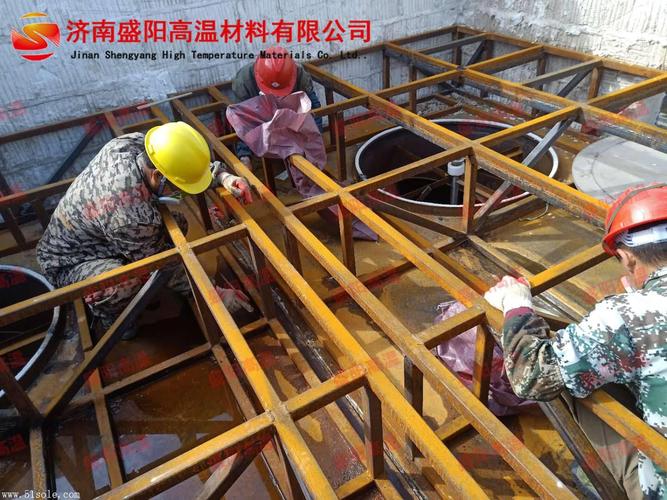
台车炉炉膛全纤维炉衬安装现场
台车炉炉膛全纤维炉衬安装现场

不同行业找台车炉厂家,需求差得能隔条街

不同行业找台车炉厂家,需求差得能隔条街
不同行业找台车炉厂家,需求差得能隔条街
去年给江苏一家做风电传动件的厂改炉子,他们之前找的厂家给配的台车承重是50吨。 结果他们实际装料的时候,一炉要放12件2.8吨的轮毂锻件,总重快34吨,加上料筐的重量,直接超了台车的承重10%。 跑了俩月,台车的驱动轴就抱轴了,轨道上磨出来的锈渣子堆了半指厚。 这种重工业的用户,根本不追求升温快不快,就要求台车的承重余量留够,轨道的耐磨层厚度不低于8mm。 哪怕炉衬稍微厚点,升温慢半小时都没关系,毕竟一炉料几十万,要是台车卡半路上,工件在炉里凉了,整批都得报废。 前年去广东一家做新能源汽车铝结构件的厂,他们之前找的厂家按普通钢铁件的炉子做的,炉温均匀性要求正负10度。 结果铝件的固溶温度差个5度,强度就掉两个等级,直接过不了车规的检测。 人家的要求是,炉温均匀性必须控制在正负3度以内,而且台车的进出速度不能太快,不能开门的时候把车间里的冷空气吸进去,导致炉温骤降。 这俩场景一对比,你就知道,没有万能的台车炉厂家。 上来就给你报个通用价的,基本都是套模板的,根本没问你实际装什么料,单炉多重,温度精度要求多少。

现在好多厂家吹的智能制造,其实藏着不少坑

现在好多厂家吹的智能制造,其实藏着不少坑
现在去展会逛,所有台车炉厂家的展位都摆着个大触摸屏,说自己是智能炉,能远程控温,能连工厂的MES系统,能自动生成工艺曲线。 我去年接触过一家做精密轴承的客户,花了比普通炉子贵40%的价格买了台带「全智能系统」的台车炉。 结果用了不到半年,系统的云平台就开始收年费,一年要8000块,不交钱就看不了历史温度数据,连本地的导出功能都给你锁了。 这还不是最麻烦的。 行业里现在没人愿意公开说的难题是,现在的能耗标准是十年前定的,只要求炉子的空炉能耗达标,根本不管实际生产的时候,装料量多少,装料的形状会不会挡住热气流的循环。 好多厂家为了拿节能认证,测能耗的时候专门把炉膛空着,用最大的功率升温,算出来的能耗数据特别好看。 等客户实际装料的时候,比如把工件密密麻麻摆到离炉壁只剩5cm的位置,热循环吹不动,实际能耗比标称的高40%,你找谁说理去? 还有现在吹得很凶的进口替代,好多厂家直接把进口炉子的图纸抄过来,但是热电偶的补偿导线用的是便宜的铜芯,不是标准的镍铬镍硅线。 差个10块钱一米的成本,长期测温的偏差能到15度。 我们车间干了三十年的老班长常说,买台车炉别光看报价单,别听销售吹得天花乱坠。 你得蹲在人家做炉子的车间看三天,看人家的轨道埋得多深,看炉门的密封胶条是多厚的,看电阻丝的排布是不是离炉壁太近。 毕竟这炉子一用就是十年八年的,省那几万块钱的采购成本,后续维修、返工的钱能翻三倍。 对了,你们厂里的台车炉用了多少年?有没有碰到过当初的厂家拍胸脯保证,结果用了两年就出问题的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了22年热处理,聊聊我打过交道的那些台车炉厂家
文章链接:https://www.yxqcspc.com/19177/