2026-11-06 23:57:13 分类:商机
去年深冬的那个夜班我到现在都记得。
车间里的切削液味混着不锈钢屑的金属味,飘得满屋子都是。突然“哐当”一声,靠墙角那台切管机的刀盘直接崩了个缺口,飞出去的合金刀头“当”的打在学徒小周的安全帽上,震得他一屁股坐在地上。
我跑过去按了急停,蹲下来看地上的管头——2000根准备发去苏州客户的304换热管,每根的切口都带着半毫米厚的塌边,毛刺扎手。
主任拿着手机站在旁边,声音都抖了:“客户刚才打电话说,上一批送过去的管,穿翅片的时候划坏了三分之一的铝箔,要我们赔8万返工费。”
小周爬起来,摸着安全帽凑我耳边:“师傅,当初买这台机器,不是说比那家大厂的便宜3万吗?”
我当时就把手里的棉纱砸他身上:“便宜3万?这一次返工就搭进去8万,还差点出人命,你算算哪个划算?”
你以为管材加工设备厂家卖的是铁疙瘩?错,卖的是你看不见的参数
说实话,好多人买设备,就看外观亮不亮,屏幕大不大,销售会不会说话。根本不盯着那些藏在壳子里的参数看。
我每次去看新设备,第一件事就是拿百分表吸在主轴上,转一圈看跳动。
正经做了十几年的管材加工设备厂家,新机的主轴径向跳动能控制在0.02mm以内。那种凑活的小厂,标称0.05mm,实际你一转,表针晃得你眼花,能到0.12mm。
这种精度差在哪?切薄壁管的时候,跳动大了,刀盘晃,切口就会塌边,切出来的管头斜度都能差0.3度。
再看送料机构。用正规伺服的大厂,送料重复定位精度能做到±0.03mm。小厂为了压成本,用那种连铭牌都不全的杂牌伺服,连续跑3小时,精度就能飘到±0.2mm。你算啊,一整根6米的管,切成10cm的段,要是每段差0.2mm,100段下来就是2cm的误差,客户那边根本没法验收。
还有最容易被忽略的进给参数。切3mm厚的304不锈钢管,合理的每圈吃刀量是0.08mm。要是为了演示速度快,把吃刀量调到0.2mm,不仅锯片磨得快,切个几十根,刀盘的动平衡就歪了。
现在行业里主流的两种传动路线,我都摸过。一种是电机直连刀盘,传动间隙几乎为零,动平衡好,切出来的管口光,但是贵,换个主轴轴承都得找原厂,配件价比外面贵30%。另一种是皮带传动,结构简单,坏了随便找个五金店就能买皮带换,但是用个半年,皮带松了,传动间隙就大,切出来的管头斜度根本过不了检。别问我为啥知道这么清楚,我车间里现在还躺着一台当年贪便宜买的皮带传动的切管机,现在切厚管就震得哐哐响。
不过话说回来,哪个厂家会把这些底牌亮给你?
演示的时候,全用壁厚2mm的薄管,进给速度压得慢到离谱,切出来的管口光溜溜的,你看着满意,等你拉回车间,切壁厚6mm的厚管,直接崩刀。我见过最绝的一个厂家,给客户的新机,把进给速度调得特别慢,客户验收的时候觉得精度特别好,拉回去之后,厂家的远程密码一改,进给速度就提上来了,客户想调都调不回去。这就是行业里心照不宣的妥协——演示的参数永远是最漂亮的,实际生产的参数,谁管你?
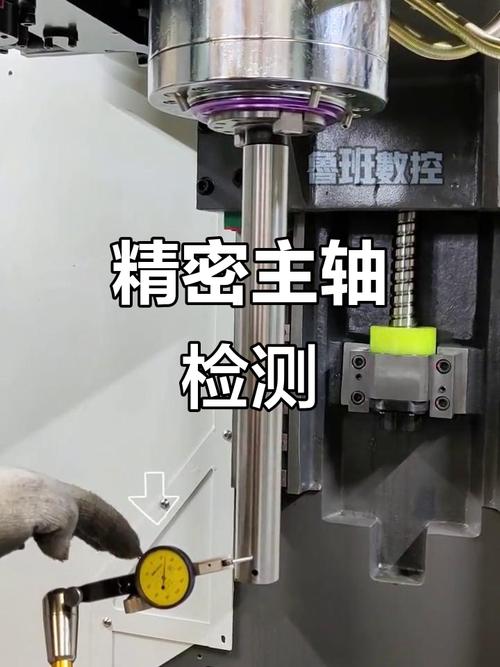 车间卧式金属切管机主轴跳动检测现场
不同行业要的东西根本不一样,别信厂家说的“万能通用机”
我见过最离谱的销售话术,就是“我们的机器啥管都能切,通用的”。
扯。
就拿空调换热管来说,客户要的根本不是切的多快,是切口的毛刺够不够小。后面穿铝翅片的时候,要是有个0.05mm的毛刺,直接就能把铝箔划穿,装完空调用半年就漏氟。之前给美的做配套的那个张总,之前图便宜找了个小厂家的切管机,切出来的毛刺0.08mm,穿翅片的良率才88%,每个月光报废的铝箔就亏1万多。后来换了专门做家电配套的管材加工设备厂家的机器,人家专门把刀盘转速提到2800转,吃刀量压到0.06mm,切出来的毛刺控制在0.02mm以内,良率直接冲到99.2%,光这一项每个月多赚2万多。
再看工程机械行业,做液压油管的客户,要求又不一样。人家要的根本不是切口多光,是倒角的尺寸准不准。液压管要套接头,倒角角度差个几度,里面的密封圈就会被挤变形,高压下直接爆管。去年有个做挖机液压管的老伙计,信了销售的鬼话,买了台给家电行业做配套的切管倒角一体机,当时说能切能倒角,结果拉回去试,倒角是45度的,人家液压管要求的是37度的扩口倒角,差了8度。第一批做的300根管,装到挖机上试机,压力打到16兆帕,爆了17根,赔了客户12万。
我当时陪他在大排档喝了三瓶啤酒,他拍着桌子骂,说当初为啥不找专门做液压管配套的管材加工设备厂家,非要贪那个便宜。
你说这能怪机器吗?人家家电的机器,本来就是设计来切薄的换热管的,你拿来切壁厚8mm的高压油管,主轴刚性根本不够,不震刀才怪。
 空调换热管切管口毛刺检测实拍
现在都喊智能制造,可有些坑厂家根本不会跟你说
这两年跑展会,满场都是喊“智能制造”“进口替代”的厂家。屏幕上闪着各种数据,什么视觉检测,什么数据联网,看起来高大上得很。
说实在的,这些东西确实是好事。我上个月去台州看样机,人家的机器切完管,上面架个工业相机,2秒就能检测完管口的毛刺大小、长度误差,不合格的直接拨到废料筐里,不用人工盯着,省了两个检验工的成本。还有现在的水基切削液,代替以前的乳化油,车间里再也没有以前那种刺鼻的油味,对工人也好,也不污染。
但是暗礁也真多。
好多厂家为了压成本,给你装的那些所谓的“高精度传感器”,根本不是工业级的,就是个民用级的探头。屏幕上显示的主轴跳动、送料精度,看起来挺好看,实际传感器本身的误差就有0.1mm,你测出来的数根本不准。上次我在展会上碰到个喊着“性能对标日本阿玛达”的厂家,销售给我演示,说他家的机器切管长度误差才0.03mm。我当时从包里掏出自己带的百分表,往主轴上一吸,一转,表针直接指到0.07mm。销售当时脸就红了,说“师傅你这表是不是没校准”。
我这表每年都送计量院校准,比他那销售的嘴准多了。
还有个行业里不愿公开的难题。现在咱们国家的管材加工设备精度标准,还是2008年修订的版本,里面要求的主轴跳动合格线才0.05mm,可现在高端客户的实际需求,已经到0.02mm了。标准没跟上,好多小厂家就拿“符合国家标准”当幌子,说自己的机器是合格的,根本不管你能不能满足高端生产的要求。更别说那些喊着“进口替代”的厂家,说自己的机器跟德国的机器性能一样,价格只有三分之一。实际上呢?进口机器的导轨是研磨级的,人家的是普通轧制的,新机跑起来差不多,用个2年,导轨磨了,精度掉一半。进口机器能用15年,他的机器5年就松垮垮的了。
说了这么多,其实我们车间老主任常挂在嘴边的那句土话最实在——“机器好不好,别光看开机亮不亮,得切三摞料,摸十遍管头”。
啥意思?就是别听销售吹得天花乱坠,拉回你自己的车间,连续切三摞你实际生产用的料,每摞100根,拿卡尺量长度,用手摸管头有没有毛刺,跑合个一周,再看精度掉不掉。比啥宣传资料都管用。
毕竟当初图便宜省的那几万块购机款,最后全得搭在返工、换刀、赔客户的窟窿里,算下来比买正经大厂的机器贵两倍都不止。
对了,你们车间买管材加工设备的时候,遇到过最坑的厂家是啥样?评论区唠唠?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过30万返工坑后,我掏几句管材加工设备厂家的实在话
文章链接:https://www.yxqcspc.com/19187/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
