去年10月的风还带着桂花香的时候,质检台已经堆了半人高的退货件。
客户的品质经理把一个铝件“啪”得砸在台面上,氧化斑密得像夏天长的痱子。
32件7075航空结构件,整批要退。
车间主任的额头当场就冒了汗。
查来查去,就是前夜班的小周赶产量,真空度刚到200Pa就拧开了加热阀。
就这一下,半班的产量白干,还赔了客户两万多的延误罚金。
你以为的“真空”,根本不是真的空
很多人第一次见真空炉,都觉得就是把空气抽走再加热,哪有那么多讲究。
错了。
我们常用的气淬真空炉,冷态下的极限真空度能到6.6×10^-4Pa,但是实际生产里,没人会真等抽到这个数。
一般抽真空到6Pa的时候,就可以开加热了。
比抽到1Pa的工况,每炉能省12分钟的抽气时间,一个月下来能多开42炉。
但是你要是图快,像小周那样200Pa就开加热,铝件表面的氧化膜能厚10倍。
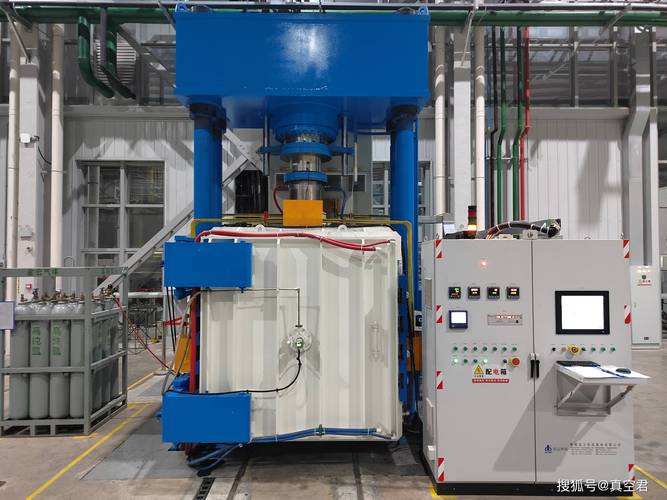
现在市面上卖的真空炉,分油淬和气淬两种。
油淬的冷却速度快,淬硬层深,但是容易在工件表面留残油,变形量稍大。
气淬的表面干净,变形小,但是冷却速度慢,壁厚超过8mm的高速钢件,根本淬不透。
行业里没人明说的妥协是什么?
很多当初买了纯气淬炉的厂,生产了一年就扛不住了,偷偷在炉腔底部加了个小油槽,对外还是宣传“全气淬无氧化环保工艺”。
纯气淬做壁厚超8mm的高速钢件合格率才68%,加个油槽,合格率直接能冲到95%。
当初为了省18万的油槽选配钱,最后花20万改造,这笔账谁算谁亏。
不同行业的件,根本不能用一套参数打天下
之前给陕飞供300M钢的起落架衬套,图纸上明明白白写着热处理后变形量不能超0.02mm,表面氧化膜厚度不能超0.5微米,不然磁粉探伤的时候一探一个准。
最早我们图省事,用老的盐浴炉做,一炉出来120件,每件的变形量都在0.08mm以上,氧化层厚得要磨掉0.2mm才能见光。
整批货退回来,光返工的成本就快40万,主任连着一周没睡好。
后来换了带油淬功能的真空炉,把油温稳定卡到60℃,加热到880℃的时候先破一次真空,充高纯氮气把炉腔里飘的氧化皮全吹走,再重新抽真空下油。
最后测变形量,平均0.012mm,比图纸要求的还严,客户验收的时候直接给我们加了20%的订单量。
还有个做种植体的老客户,之前因为基台的热处理出过大问题。
他之前找的小厂,用带碳毡隔热层的真空炉做TC4钛合金基台,碳毡在高温下掉的细碳粒粘在钛件表面,形成一层薄薄的渗碳层。
临床试验的时候,有3个患者出现了不同程度的排异反应,光赔偿就花了两百多万。
后来他找过来,我们给他用带全金属钼屏隔热的真空炉,抽真空到1.3×10^-2Pa,冷却用99.999%的高纯氮,做出来的基台表面没有任何杂质,粗糙度能到Ra0.2,过了植入级的生物相容性检测,现在他所有的基台热处理,全给我们做。

那些被吹得神乎其神的新动向,藏着没人敢说的暗礁
现在跑展会,全是说真空炉要搞智能制造,要连MES,要搞数字孪生,看着特别高大上。
设备上的传感器装了一排,温度、真空度、冷却压力,全实时上传到云平台。
但是没人说一个最要命的问题——
温场均匀度从刚买时的±5℃能飘到±15℃。
按国标要求,每季度要做一次温场校准,一次校准的费用是2.3万,还要停炉3天,耽误生产。
多少厂会真按这个要求做?
大多是靠老师傅的经验,发现打硬度的时候批次波动大了,就把设定温度往上调个10℃,反正只要硬度在合格范围内就行。
遇到做普通的紧固件还好,遇到要做航空件、植入级医疗件,这点温场偏差,就是整批报废的导火索。
更别说现在的排放标准,还是2013年定的,对真空炉淬火油加热产生的油雾,根本没提浓度限值。
很多老炉子排出来的油雾,在车间里飘得能见度都低,环保来查的时候,就在排气口绑几层过滤棉,查完就拆,美其名曰绿色制造,其实就是自欺欺人。
我在车间摸炉子22年,见过太多人把真空热处理当成什么高大上的精密工艺,觉得花几百万买的进口炉子,照着手册输参数就能出完美的件。
根本不是那么回事。
我们退休的老班长以前总说,“真空炉是个娇脾气,你偷十分钟的懒,它就给你捅个天大的娄子”。
你别不信。
上次赶一个急单,前夜班的小伙子觉得抽真空太慢,等不及,真空度刚到200Pa就开了加热,出来的铝件氧化斑密得像长了麻子,整批32件全废,赔的钱够给车间买三个月的冰红茶和藿香正气水。
对了,你们厂里开真空炉的时候,一般抽到多少Pa就开加热?有没有为了赶产量,偷过那几分钟的抽气时间?
