去年三季度,江苏做精密伺服的小李开了两个半小时车,拉着30套退回来的6205-2RS轴承堵我车间门口。
满头汗。
拍着检验台说,张工你这轴承是不是偷换了游隙等级?装机跑72小时就抱轴,我整个测试线停了一上午,损失算谁的?
我蹲在地上拆第一套轴承,滚道上的拉伤印子用指甲都能刮出白痕。一开始以为是润滑脂加错了牌号,拿塞尺往滚道和钢球的缝隙里一塞——实测径向游隙18μm,比客户提前写在技术要求里的C3组标准超了整整7μm。
当时我后背直接冒冷汗。
回去翻了磨加工班组的生产记录才搞清楚,前一周设备检修,调内圈沟道磨头的时候,师傅把进给量多拧了2丝,整批轴承的沟道磨深了,最后出来的游隙直接飘到了超差范围。
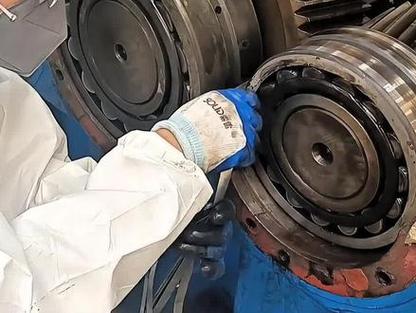
游隙不是越大越好,也不是越小越好
很多刚进车间的小孩,总觉得游隙就是轴承里留的那点空隙,越大越不容易卡轴。
错。
静态测出来的游隙根本不算数。真正决定轴承寿命的,是装到设备上、跑起来发热之后,剩下的有效游隙。
我算过一笔账,普通6205轴承,内圈和轴的配合过盈量如果是0.02mm,满负荷跑起来内圈温度升到65℃,热胀量大概是0.012mm。这俩因素加起来,直接吃掉0.032mm的原始游隙。要是你选的是C2组的小游隙轴承,本身原始游隙才0.005-0.018mm,装上去直接把滚道顶死,跑俩小时必抱轴。
现在行业里调游隙,基本是两条路。
一条是磨沟道的时候直接把尺寸磨到成品要求值,也就是老师傅说的”定磨法”,好处是大批量生产的时候一致性好,坏处是留的余量太死,要是热处理变形超了几微米,整批都得报废。
另一条是装配的时候把钢球按直径分组选配,沟道尺寸飘一点,就换个对应直径的钢球凑游隙。好处是适配性强,哪怕沟道尺寸差个2-3μm,也能把游隙卡到公差带里,坏处是人工成本高,效率比定磨法慢近40%。
说个行业里没人愿意明说的妥协。
现在九成以上的中小轴承厂,为了压成本,根本不做钢球分组。所谓的C3组游隙,实际公差带能拉到20-40μm,只要装上去不卡轴就往外发。真出了问题,就赖客户轴的配合过盈量选大了,跟自己的产品没关系。
去年在洛阳的轴承展上,跟浙江的几个老板聊起这事,人家直接笑,说谁要是真按国标把游隙公差卡到±3μm,单套成本得涨3毛,在低价竞标里根本拿不到订单。

不同行业的游隙要求,差得能出十万八千里
别拿同型号的轴承通用思维套所有场景。
就说之前堵我门的那个伺服电机客户,人家对游隙的要求苛刻到啥程度?径向有效游隙必须控制在8-12μm,轴向窜动量不能超过2μm。
为啥要求这么严?
伺服电机要接机器人关节,游隙大一点,反向间隙就大,机器人定位的时候,同一个指令点来回走三次,偏差能到0.1mm以上,根本过不了出厂检测。之前客户试过用市面上普通的C0组轴承装,跑定位测试的时候,每次回原点的位置都飘,拆下来一测,游隙16μm,比要求值超了4μm,直接整批退了。后来我们调整了磨加工的进给量,把内圈沟道磨深0.008mm,装配的时候选直径公差在±1μm的钢球,最后测出来的游隙刚好卡在10μm左右,客户装机跑了三个月,再也没找过我麻烦。
反过来,矿山振动筛上用的轴承,游隙要求就得往大了选。
山西煤矿的老陈之前找我求助,说他们的振动筛轴承平均寿命才120小时,换了好几个进口品牌都解决不了。我去现场看了才发现,他们给振动筛装的是普通C3组游隙的轴承。
振动筛工作的时候,激振力能到10g,钢球和滚道一直在高频撞击,游隙太小的话,撞击产生的弹性变形直接把滚道压出凹坑,用不了一周就碎。后来我们给换了C4组的轴承,把径向游隙调到48μm,再加装了一道迷宫密封挡煤尘,最后那批轴承跑了1800小时还没拆下来检查。老陈当时拉着我喝了三瓶汾酒,说之前找了那么多专家都没找着问题根源。

谈进口替代喊了这么久,游隙这关其实还没完全过
现在去行业展会转一圈,十家有八家在喊替代SKF、NSK,说自己的轴承精度、寿命都能跟进口货对标。
你真拿同批次的进口轴承和国产轴承摆一块测游隙,差距一下就出来了。
同批次抽100个6205轴承,NSK的游隙波动范围能控制在±2μm,我们现在很多厂的同批次游隙波动,能到±8μm。这就是为啥国产轴承装到高端伺服上,总容易出NVH问题——不是材料不行,是游隙的一致性差太多。
现在智能制造的车间都在上在线游隙检测台,装完的轴承过一遍传送带,超差的直接踢出去返工整修,效率比人工测高了不少。但这里有个没人愿意公开说的难题。
现行的轴承游隙国家标准,还是2007年修订的版本。里面规定的C0、C3组的游隙公差带,是给20年前的普通机床、普通电机用的,根本适配不了现在的新能源汽车、精密伺服这些新场景。
就拿新能源汽车的驱动电机轴承来说,现在行业普遍要求游隙控制在10-15μm,但是按国标C0组的游隙范围是10-25μm,等于你按国标生产的”合格”产品,装到新能源电机上,就可能因为游隙偏大,在高速运转的时候产生明显的啸叫。现在好多车企被电机NVH问题折腾得头大,追根溯源就是老标准的公差带太松了,但是没人敢提改标准——毕竟要是标准收紧了,之前按老标准生产的库存轴承,全成了不合格品,这个损失谁来担?
上次在行业标准研讨会上,有个退休的老教授拍着桌子说,现在的标准是给上一代设备用的,根本赶不上现在的产业变化。结果散会的时候,满屋子的厂家代表没人接话,大家都揣着明白装糊涂。
还有现在提绿色制造,要求轴承的摩擦功耗降下来。我们车间反复测过,当轴承的有效游隙在3-5μm的时候,摩擦功耗最低,比常规游隙的轴承能省12%的电。但是这个游隙值对装配精度的要求太苛刻了,现在我们车间做这个参数的产品,良品率才刚到60%,根本没法大规模量产。
我们车间的老班长王师傅,干了35年轴承装配,他常说一句土话。
“轴承游隙就像给娃穿袜子,松了掉跟,紧了勒脚。”
书本上的公式算得再准,也不如装的时候拿手感摸一下,拿塞尺卡一下靠谱。
你们在车间碰到过最离谱的游隙故障是啥?是装上去半小时就抱轴,还是跑了三个月才慢悠悠出问题?
