上个月车间那台6米龙门铣,赶汽车侧围模具的订单,吃刀量刚稳在8mm,Z轴突然开始抖。
跑出来的型面全是细密的波纹,质检拿千分表一搭,平面度超了0.08mm,整批料直接打回来拉荒,算上工时和材料,小十万的损失。
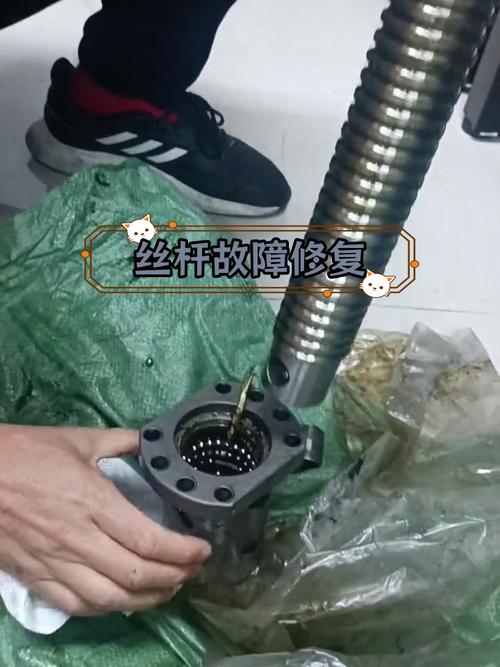
当班的师傅一开始以为是导轨镶条松了,紧了三次,还是抖。最后拆Z轴的伸缩护罩,把丝杠抽出来,才发现三个回程器碎成了渣,滚珠撒得跟小时候玩的玻璃弹珠似的,滚得导轨槽里到处都是。
客户当时就在车间蹲着呢,脸黑得像刚从炉子里掏出来的炭,说你们这设备精度保不住,下个月的模具订单全转去隔壁厂。
我蹲在地上数碎掉的塑料件,后颈的汗滴到丝杠的螺纹滚道上,凉得一哆嗦。这玩意儿平时藏在护罩里,谁都不当回事——真坏了,全车间都得跟着停摆。
拆过几十根丝杠才懂,选型时没人明说的妥协
干了这么多年,我拆过的丝杠没有一百也有八十。很多人看样本选丝杠,盯着精度等级、额定载荷看半天,根本不知道这里面的弯弯绕。
就拿最常用的32导程的丝杠来说,正规厂家样本上标额定动载荷38kN,有些小厂的样本敢直接标52kN——你仔细看小字备注,那是丝杠的静载荷,不是动载荷,偷换概念呢。
说到预紧力,书本上教的是按额定动载荷的10%调,我实际在重切削机台上摸出来的经验,预紧力得调到14%,才能压住切削时的窜动。但代价也明摆着:螺母的温升会比标准值高12℃,夏天车间没空调的话,摸上去烫得能粘住皮。
现在行业里常用的两种循环方式,优缺点摆得明明白白。内循环的回程块嵌在螺母本体里,刚性好,噪音低,跑高速也稳,但是回程块就是个塑料小零件,一旦进了铁屑,碎了根本没法单独换,只能整个螺母报废。外循环插管式的更皮实,外面那根塑料管坏了换个新的就行,成本比内循环的低30%,但是高速跑起来震动大,定位精度天生差个0.02mm。
这时候就说到行业里从来不会明说的妥协了。很多做整台设备的厂家,明明客户是做重切削的,本该配内循环双螺母的丝杠,为了压成本,悄悄换成外循环插管式的,样本上还标着C3精度。客户刚提机的时候测着精度没问题,跑个三个月半年,间隙磨大了,厂家上门检查,第一句话永远是”你们车间防护没做好,铁屑进去磨坏了”,绝口不提自己当初省了那30%的成本。
说实话,我第一次碰到这种事的时候,还跟设备厂的工程师拍过桌子。后来见得多了,也就懒得骂了——设备报价压得死,老板要利润,可不就只能在这些用户看不见的地方抠。
两个完全不搭的行业,对丝杠的要求差得离谱
很多人觉得丝杠就是个通用零件,在哪用都一样。真不是。我见过最夸张的对比,一个在重型机加工车间,一个在无尘车间的半导体设备上,俩地方用的丝杠,根本不是一个路数。
先说机加工车间的龙门铣场景。这里的丝杠要扛得住重切削,吃刀量8mm以上的冲击力,刚性够,不抖就行。精度根本不用做到C3,C5级就完全够用,毕竟模具加工的公差本来就有0.02mm。核心要求是皮实,一次开机跑几十个小时不能出问题。
去年帮隔壁模具厂改丝杠,他们之前用的进口丝杠,一根两万多,换一次要停机两天。后来我们换成国产内循环的,把预紧力按之前的经验调到14%,在螺母的进屑口加了个吹气的防护头,现在用了18个月,拆下来测间隙,才0.01mm,成本直接省了三分之二。
再说半导体封装设备的场景。这里的丝杠是装在摆臂上的,要求每分钟跑30米,噪音必须低于65分贝,不能有一点卡顿,精度得做到C1级——毕竟摆臂抓着芯片往基板上贴,位置差1微米,芯片就废了。
之前帮一个做封装设备的朋友找故障,他们的设备跑了半年,定位精度飘了2微米,整台设备的良率从99.2%掉到94%,算下来损失了几百万的订单。拆了半天丝杠,才发现根本不是螺纹磨坏了,是里面的滚珠圆度差了0.5微米。就这么点事,整台设备就得停。
你说离谱不?在机加工车间,丝杠滚道上沾个0.01mm的锈点都能凑合用,在半导体设备上,滚珠圆度差半微米都得整套换。这哪是同一个零件啊,分明是两种完全不同的东西。

喊了这么久的进口替代,没人敢说的暗礁在这
这两年国产丝杠的进步确实快。之前能做到C3精度的全是进口牌子,现在国内好几家厂都能稳定生产,价格比进口的低一半,交期从三个月缩到两周,尤其是新能源行业的设备,量那么大,谁也等不起三个月的货期。
还有个挺实在的变化,现在不少丝杠厂开始做旧件翻新,把换下来的旧丝杠重新磨滚道,换滚珠和回程器,价格是新件的40%,对于那些精度要求不高的输送设备来说,确实划算,也符合现在说的循环制造的路子。
但我在行业研讨会上听多了”完全替代进口”的宣传,总觉得哪里不对。上次碰到个国产厂的技术负责人,拍着胸脯说他们的丝杠寿命跟进口的没差别,我拉着他问了句,你们疲劳寿命测试是按多少载荷跑的?
他支支吾吾半天,说按样本额定载荷的70%跑的,跑500小时没坏就算合格。我当时就笑了。进口品牌的测试标准,是按100%额定载荷跑,连续跑1000小时不出现间隙超差才算合格。这俩测试标准根本不在一个维度上,怎么比?
更有意思的是,现在的国标里,对这个疲劳测试的载荷要求是推荐性的,不是强制的。也就是说,只要厂家的精度值达标,不管你测试的时候打了多少折扣,都能算合格产品。很多终端用户根本不知道这个事,买回来用了两年,发现间隙超了,还以为是自己车间保养得不好。
我之前碰到过一个客户,买的国产丝杠,装在重型压机上,跑了18个月,螺母的间隙突然到了0.1mm,拆下来一看,滚道上的磨痕深得能卡住指甲。找厂家,人家说你这使用场景的载荷超过样本值了,不在质保范围内。客户拿着样本对,上面标的额定载荷明明是够的——根本没人说,样本上的额定载荷,是按实验室测试条件算的,跟实际车间里带冲击的重切削,根本不是一回事。
我师傅当年在车间摸了一辈子机床,退休前跟我说过一句土话:”丝杠这东西,不是用坏的,是憋坏的、造坏的。”
什么意思?就是很多人装丝杠的时候,同轴度差个0.1mm都不找正,开机跑三个月,滚道就磨出沟了;还有的人护罩破了个洞不换,铁屑进到螺母里,跟磨料似的,跑一个月就废了。这些事,样本上不会写,教科书上也不会教,全是在车间里蹲久了,一点点摸出来的经验。
对了,你们车间里用的最长寿的一根丝杠,跑了多少年?有没有碰到过什么离谱的故障?
