2026-11-11 06:10:09 分类:商机
上个月的售后电话现在还记着。
宁波的注塑机客户打过来,嗓门大得震得听筒疼。说我们发过去的37根液压活塞杆,装上去三天就漏油,拆下来一看,外圆锥度差了0.002mm,刚好把O型圈磨出一道细缝。
我当时拎着千分尺扎进磨床车间,查了俩小时。
没别的问题。
就是数控万能外圆磨床的尾座顶针,松了半圈。
就半圈。
整批货返工花了一万八,拉去物流的运费都赔了八百。说起来好笑,这设备刚花了十几万做的精度升级,最后栽在个几十块的顶针上。
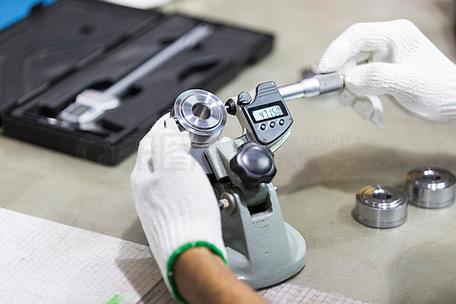 车间老工程师拿着千分尺测量外圆磨床加工的液压活塞杆
两种结构的磨床,藏着厂家不会说的妥协
好多人一听到“万能外圆磨床”,就觉得是啥活都能接的万能选手,其实真不是。
我选设备盯三个数:砂轮线速度能不能到35m/s,当量进给精度能不能到0.1μm,顶尖距够不够覆盖车间最长的加工件。差一个数,用起来都别扭。
现在市面上主流的数控万能外圆磨床,就两条技术路线。
一种是砂轮架可回转的。
刚性是真的好。吃刀量给到0.2mm都不震,磨带锥度的短件,直接转砂轮架就行,不用动工作台。缺点也明显——只要顶尖距超过1米,砂轮架回转蜗轮副的背隙会把角度误差直接放大。上次我们试那台国产同类型设备,磨1.2米的传动丝杠,头架转3度锥角,最后测出来锥度差了0.003mm,刚好卡客户的公差红线。
另一种是工作台可回转的。
磨长轴的锥度是真准,因为是整个工作台带着工件转,没有砂轮架的背隙问题。但刚性弱,吃刀量最多敢给到0.1mm,不然工作台的镶条用俩月就松,直线度直接飘。
这里说个行业里心照不宣的妥协。
好多厂家宣传自己的设备定位精度能到1μm,实际出厂前根本不做24小时热稳定跑合。就空机转俩小时,冷机状态下测个精度,合格就发货。等客户把设备拉回车间,开俩小时油温升了10度,立柱热胀冷缩,精度直接飘2μm。到时候厂家就会说——你车间没装恒温空调,不是我设备的问题。
你说他错吧?也不算全错。但他为啥不提前把热变形的量给你算进去?真坑。
 数控万能外圆磨床砂轮架回转结构特写
换个行业,磨床的用法差出十万八千里
别以为万能磨床在哪都是一样的用法。
就拿液压件行业来说。
我们去年给宁波那家注塑机客户调试设备,他们之前用普通外圆磨,每磨50根液压杆就要重新校一次尾座,圆度差0.003mm都能把密封件磨坏,成品漏油率能到8%。我们给他们配的数控万能外圆磨,开了头架自动同轴度补偿,每磨10根就自动测一次尾座和头架的位置,补0.0005mm的偏差,最后漏油率直接降到0.2%。老板当时在车间塞给我两瓶冰可乐,说这设备比之前招的三个磨工靠谱。
这个场景下,磨床要的不是啥花里胡哨的功能,就是稳。批量大,公差卡得死,锥度不能飘。
再换个场景,航空航天院所的小零件加工。
前年接了个所里的活,磨某型号舵机的转轴,材料是GH4169高温合金,硬度HRC42,之前他们用工具磨加工,一个零件要装夹三次,磨外圆、磨锥面、磨端面分开弄,一个件要40分钟,还经常因为装夹误差磨废。
我们用数控万能外圆磨,一次装夹,砂轮架转角度,外圆、锥面、端面一次走刀磨完,整个加工时间缩到12分钟。因为不用反复拆夹,同轴度直接稳在0.001mm以内。当时所里的工艺员算完账,说之前一个零件加工成本要800块,现在300块都不到。
这个场景下,磨床要的不是能扛大切深,是能在一次装夹里把所有特征都磨完,精度够高,材料够硬也不崩砂轮。
喊了好几年的智能化,藏着多少见不得光的坑
最近这几年,不管是国产还是进口品牌,都在给数控万能外圆磨床贴“智能”标签。
带在机测量,带砂轮磨损AI补偿,带远程运维。
听着挺玄乎。
实际用在车间里,一半功能都是摆设。上次见个新品牌的设备,宣传带自动砂轮磨损补偿,结果配的传感器测量精度是0.5μm——本身的测量误差都比补偿量大,补了个啥?
进口替代的话,说实话现在国产设备的性能真追上来了。价格是同精度进口设备的三分之一,刚性、加工效率一点不差。
但有个行业里没人愿意公开说的难题。
就是静压导轨的长期稳定性。
好多国产厂的静压导轨,刚装上去的时候,直线度能做到0.002mm/1000mm,看着比进口的还准。但用个两年,因为导轨面的刮研工艺没跟上,油膜厚度变了,直线度直接飘到0.01mm。这个问题根本没法在设备验收的时候查出来——你总不能在车间放两年再收货吧?没招。
还有那个滞后的标准。
现在我们执行的磨床精度检测标准,还是2000年修订的版本,根本没考虑现在带热补偿、在机测量的新设备。比如测热变形,标准里要求机床预热30分钟就测,可实际车间里,机床连续开8小时,油温能到45度,热变形量是30分钟时的5倍。这部分的精度,根本没有明确的检测要求,厂家说啥就是啥。
我们车间老主任常说一句土话。
“磨床的精度,三分靠机床,七分靠擦得亮。”
真不是瞎扯。上次我们那台花了20万做精度升级的进口磨床,磨出来的件表面全是细划痕,查了半天,是冷却水箱里的磨屑没过滤,顺着喷嘴喷到工件表面,磨出一道道印子。啥精度升级,啥热补偿,全没用。
擦干净导轨缝的铁屑,把砂轮上的粘屑刮掉,比啥高端功能都靠谱。
对了,你们车间用数控万能外圆磨的时候,有没有遇到过那种明明设备精度检测全合格,磨出来的件就是不对的邪门事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:摸了22年车间铁,聊聊数控万能外圆磨床的大实话
文章链接:https://www.yxqcspc.com/19370/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
