去年深秋的一个周三,我刚端着搪瓷缸子喝了一口热茶,张厂长的电话就炸了。
“李工,你赶紧过来!我这刚发的3000套空调支架,客户拉回去一刮,粉层跟酥饼似的往下掉,人家要索赔12万!”
我骑着电动车赶过去的时候,车间里烟雾缭绕,老喷工王师傅戴着个破口罩,咳得眼泪都出来了。喷房边上的回收口,积了厚厚一层结块的旧粉,风一吹就飘得满车间都是。
我蹲下来摸了摸回收管道的风压表,指针晃悠悠指在800Pa的位置。
“你们这回收风压,多久没调了?”
张厂长挠挠头:“不是说买的一体化设备,自动调的吗?”
嗨。这哪是一体化设备的问题,是他们之前买的那套,回收和喷涂根本就是拼起来的俩设备,连个联动的传感器都没有——回收风机堵了,喷枪还在一个劲喷粉,喷房里的粉浓度冲到600g/m³,静电场直接被粉尘击穿,打上去的粉根本没吸附力,能不掉漆吗?
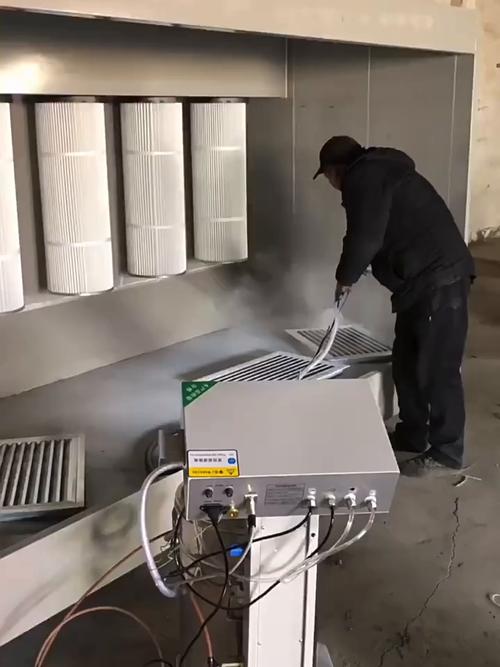
别光看参数,这俩技术路线的坑踩一次亏半年
我干了20年喷涂,见过太多人买设备的时候,盯着宣传页上的“99%回收效率”就掏钱,根本不问这参数是怎么测出来的。
现在市面上跑的主流设备,分两派。一派是旋风加滤芯的二级回收,一派是全滤筒直排的结构。
先给你算实账。正规做的旋风二级回收,98.5%的总回收效率是能长期稳定达到的,核心是要把喷房里的粉浓度,稳在15-25g/m³的最佳区间——这个浓度下,电场不击穿,上粉率最高,过了这个数,再高的静电都没用。后面的滤芯部分,要做到0.3μm的超细粉拦截率99.9%,不然排出去的粉飘到隔壁车间,楼上办公室的窗台上落的全是白灰,邻居厂都得找你麻烦。
这俩路线的优劣,明面上大家都知道。旋风加滤芯的,粗粉先被旋风甩下来直接回喷房,换色的时候清粉快,正常40分钟就能换完一个浅色,不容易混粉;缺点是初期投入贵,比全滤筒的贵30%左右。全滤筒的呢,便宜,安装快,但是滤筒缝隙里藏的粉很难清干净,换个深色再换浅色,至少俩小时起步,稍微没擦干净,整批工件就出色差。
至于行业里不说的妥协?我跟你透个底。
很多厂家报的99%回收效率,是风机拉到额定最高转速、实验室干净环境下测出来的数。实际生产中,谁会一直开最高转速?噪音大到车间待不住,电费一个月多掏几千块,大家默认把风机转速压到额定值的70%,这时候实际回收效率也就92%,根本到不了宣传值。
还有更隐蔽的。正规旋风筒的锥角是15度,这个角度下,离心力能把95%的粗粉甩到筒壁上落下去。有些小厂为了省钢板,把锥角做到22度,看着外形尺寸跟正经设备一样,实际离心效率掉15%,用俩月回收口就开始积粉,跟我开头碰到的张厂长家那情况一模一样。

上次陪一个客户去山东看设备厂,销售拍着胸脯说他们的设备回收效率99.5%,零维护。我拉着客户躲到车间后门,跟他说,你去看他们的转速表,要是能在额定70%转速下测出这个数,我把我随身带的那把800块的扭矩扳手送你。结果客户绕到设备后面,发现转速调节旋钮都被胶水堵死了,表针焊在最高转速的位置,连个波动都没有。
你说可笑不?
不同行业买这设备,别照着一个参数抄
我最烦那种销售,不管客户是做啥的,上来就推最贵的顶配款。合着你卖个烤红薯,还能给买回家当早餐的人推个最大号的保温柜?
就说两个我亲身跑过的场景。
第一个是佛山的铝合金门窗厂。他们的生产特点太明显了:工件尺寸大,换色比翻书还快,今天做个咖啡金,明天要个浅灰,后天客户可能要个哑光黑。之前他们买的是全滤筒的设备,换一次色要拆8个滤筒擦,俩小时都清不干净,一天换三次色,光清粉就耗掉6个工时,还经常出现深色粉混进浅色涂层里的色差问题,客诉率常年在12%。后来换了带旋风预分离的一体化设备,喷房风速稳在0.3m/s,换色时间直接压到35分钟,混粉的问题基本没了,去年年底算下来,客诉率降到0.8%,光返工费就省了十几万。
第二个是常州的汽车刹车卡钳厂。这行业的要求跟门窗厂完全反过来:工件是铸铁的,表面有细微砂眼,粉层厚度公差不能超过±30μm,而且卡钳是安全件,绝对不能有杂质混进涂层里。之前他们用的设备,回收的粉没有筛分环节,混进去的旧粉块打在卡钳表面,做盐雾测试的时候,3%的工件72小时就出锈点,被主机厂罚了23万。后来他们在回收回路里加了个60目的振动筛,把回收的粉过一遍,超过目数的结块直接筛出来扔掉,再配上在线浓度传感器,把喷房浓度稳在20g/m³,现在盐雾测试的不合格率降到0.1%都不到。
真的,买设备跟买鞋一样,合不合脚只有自己知道。你个做门窗的,花双倍钱买个带高精度筛分的卡钳厂专用设备,纯纯的浪费,一年的电费都够你多请两个熟手喷工了。
现在喊得凶的智能制造,藏着俩没人说的暗礁
这几年大家都在说进口替代,这话真不是吹。之前德国那套进口的一体化喷涂回收设备,一套要210万,现在国产的,带在线浓度检测、自动脉冲清滤筒、数据直连MES系统的,也就60多万,性能已经追上七八成了。我们车间去年换的那台,能自动统计每个班的粉耗,哪个班的回收效率掉了,后台直接弹提醒,不用老喷工蹲在喷房边拿个风速表瞎测,确实省了不少事。
但暗礁也真不少。
第一个是行业里没人愿意公开的难题:那几个装在回收管道上的浓度传感器,探头是直接露在粉尘环境里的,时间长了,探头上会积一层薄粉,没人定期擦的话,测出来的浓度值就会飘。上个月有个江苏的客户找我,说他们家的智能设备一直显示喷房浓度正常,结果一开门,里面的粉浓度冲到80g/m³,整批200个工件的上粉率掉了一半,返工花了三万多。我过去拆开传感器一看,探头上结的粉层快有一毫米厚了,测出来的数比实际值低了40%,系统还在一个劲往喷房里送粉。你说这叫智能?连个探头自清洁的功能都舍不得加,就敢吹黑灯工厂?
第二个是标准滞后的坑。现在喷涂设备的行业标准,还是2012年修订的,里面只测额定工况下的回收效率,根本没提传感器长期运行的精度要求,也没规定粉浓度的波动允许范围。很多厂家就钻这个空子,把设备的触摸屏做的花里胡哨,什么手机远程控制、大数据分析,核心的回收精度跑半年就飘了,客户找过来,人家说我们的参数是符合现行标准的,你根本挑不出毛病。
我们车间的老班长干了32年喷涂,常说一句土话:“设备再灵,不如手勤。”
啥意思?你哪怕买了几百万的进口设备,你每周不伸手摸一摸回收口的积粉,不擦一擦传感器的探头,不看看风机的风压有没有掉,那设备就是个摆在车间里的铁疙瘩。别信那些销售说的“零维护、全自动”的鬼话,机械这东西,你对它不上心,它迟早给你捅个大娄子。
对了,你们车间现在用的回收设备,多久擦一次浓度传感器的探头?有没有碰到过系统显示一切正常,实际喷房里已经堵得一塌糊涂的情况?
