去年深秋的晚上,十点多。
我刚换完工作服准备下班,手机突然炸响。
是山东潍坊的客户,声音哑得像砂纸磨过铁皮。
上个月刚装的350型叠螺机,连续转了72小时直接抱轴。
现场污泥漫了半脚深,环保值班的小伙子被通报扣了三个月绩效。
我叼着烟跟着车间老张,拉着备用设备连夜往山东赶。
拆开机壳的时候,所有人都愣了——螺旋轴表面的碳化钨堆焊层,薄得像层煎饼。
说穿了,污泥脱水机厂家的存在感,从来不在展厅的宣传册上。
在车间每一刀的吃刀量里,每一层焊道的厚度里,偷的那点懒,最后全是客户在现场擦屁股。
车间里省的每一分钱,最后都要在客户现场加倍还
说实话,污泥脱水机的原理说穿了一点不复杂。
就是靠螺旋轴从入料端到出料端的容积不断缩小,把污泥里的水挤出来。
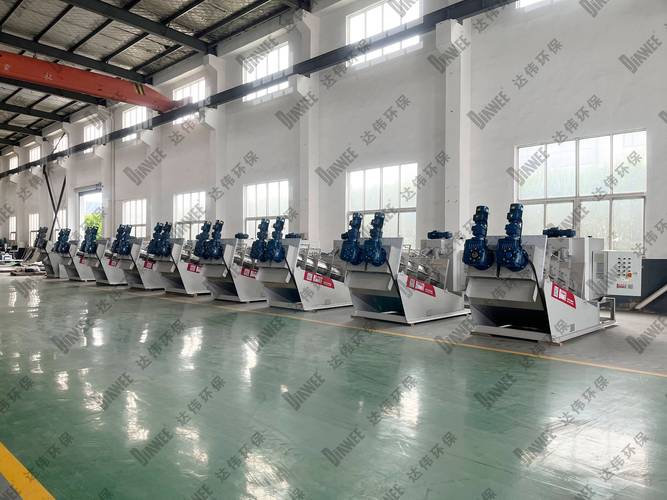
我们现在做的设备,螺旋轴的螺距从入料端的180mm,一路缩到出料端的60mm,整根轴的锥度严格卡1:20。
关键的耐磨层,必须堆够3mm厚的碳化钨,硬度要摸到HRC62才算合格。
两种主流路线的优劣,干这行的门儿清。
叠螺式的,占地小,不用高压冲洗水,适合中小规模的站点,就是怕砂多的污泥磨轴。
带式的,处理量大,适合大型污水厂,但是要配高压水冲滤布,耗水多,滤布容易堵。
行业里没人会主动跟客户提那些上不了台面的操作。
很多小厂家为了降本,把3mm的堆焊层压到1.2mm,甚至直接用普通铁焊条堆。
看着焊道亮堂堂的跟真的一样,实际用半年,磨得螺距都变了。
本来能压出含水率60%的泥饼,最后出来的东西稀得能流,拉去填埋场都要被拒收。
还有更绝的,装配的时候根本不做跑合。
本来螺旋轴和槽体的间隙要卡到0.3mm,他们直接放大到1.2mm。
塞进去就完事,省了整整两天的人工跑合时间。
一开始客户用着觉得“这设备转得真顺啊”,俩月就发现漏泥漏得满底座都是。
找售后?人家早就把尾款结完了,电话都不接你的。
不同行业的泥,脾气差得能隔出十万八千里
别以为污泥脱水机是通用设备,换个行业,参数差一点都用不了。
我印象最深的是苏州开发区的那个市政污水厂项目。
那边因为周边挨着好几个混凝土搅拌站,进水管混了不少细砂。
之前他们买的别家的叠螺机,用了三个月,螺旋轴被砂磨得全是深沟。
我们过去改的时候,直接把入料端30公分的螺旋片,贴了6mm厚的耐磨陶瓷片。
从去年4月装完到现在,拆下来测磨损量,才0.2mm。
客户每次来厂区,都要拉着老张去门口的饭馆喝两盅。
还有个河南的屠宰场项目,说起来就头疼。
那边的污泥带着大量的动物油脂,粘性大得能粘住滤布。
之前他们买的普通带式脱水机,高压水冲半小时都冲不干净滤布上的油泥。
出泥量直接掉一半,稀泥拉出去漏一路,被城管罚了三次。
我们过去改的时候,把原来的聚酯单丝滤布,全换成了带特氟龙涂层的。
又把滤布的张紧度从2.5bar调到3.2bar,出料口加了个可调节的挡泥板。
现在他们的泥饼含水率稳定在58%,拉去做有机肥刚好合适。

这行藏的暗礁,说破了同行要跟我急
现在市面上的污泥脱水机厂家,都在喊智能制造、进口替代的口号。
说要做物联网智慧设备,手机上能看运行状态,AI预测泥饼含水率。
我们去年也给几个重点客户的设备装了物联网模块。
实际用下来,真有用的功能就俩:一个是轴承温度超温报警,一个是电流过载卡阻保护。
那些吹得神乎其神的AI预测功能,说白了就是拿电流值瞎算。
污泥的性质天天变,今天排了点工业废水,粘度飘了,电流就跟着跳。
哪有什么准头?说穿了就是给设备加个几千块的模块,报价能涨两万。
进口替代的事儿更有意思。
之前高端带式机的滤布全靠从德国进口,一米要两千多。
现在国内厂家做的同规格滤布,一米才三百多。
虽然寿命只有进口的三分之一,但是胜在便宜,坏了换得快。
大部分中小客户根本不在意寿命,只要能凑合用就行。
至于行业里不愿公开的难题,说出来真的戳心。
现在执行的标准是2019年出的,只要泥饼含水率≤60%就算合格。
但是根本没测,你是用多少电、多少水、多大的入料浓度达到的这个指标。
很多小厂家做检测的时候,特意把入料浓度提到3%——正常客户实际运行的入料浓度才0.5%。
出来的泥饼自然干巴巴的,检测报告好看得很。
等客户真的正常用,入料浓度上不去,出来的泥含水率全在70%以上。
找厂家理论?人家说“我们检测全是达标的,是你自己的污泥浓度不够”。
这锅,客户背得冤不冤?
我们车间老班长有句土话,干了这么多年我一直记着。
“污泥脱水机没有什么玄乎的高科技,你偷的每一寸焊道,每一层耐磨层,最后都会变成客户电话里的骂声。”
别总想着靠宣传册上的漂亮参数拿订单。
车间里的吃刀量卡得准不准,焊道堆得够不够厚,装配的时候有没有认真跑合。
这些看不见的细节,才是污泥脱水机厂家真正的底气。
对了,你们在现场碰见过最离谱的设备质量问题是什么?
是用俩月螺旋轴就磨穿,还是滤布用半个月就堵得漏泥?
