‘张工!上料机堵死了!120公斤维生素B2全撒地坪上了!’
我趿着棉拖鞋就往车间冲,外套扣子扣错了两个都没察觉。
到现场就看见班组的小周蹲在地上,拿着扫帚对着一堆黄澄澄的粉料发愁,旁边的上料机滤袋破了个两厘米的口子,负压表的指针直接打到了零位。
我翻出设备铭牌看了一眼——去年为了省两万块预算,找的个连官网都没做全的小厂,当时销售拍着胸脯说‘我们的设备比进口的还耐用’,结果满打满算跑了11个月,就直接撂挑子。

那台撒了120公斤料的破机器
很多人觉得真空上料机有啥难的?不就是个抽负压的铁壳子?错。
我刚当学徒的时候,师傅就跟我说,所有看着简单的设备,坑都藏在你看不见的地方。
别信那些销售一上来就给你报的低价。真的。
一台能连续跑的合格设备,得卡三个硬参数。空载负压得稳定在-0.06MPa到-0.08MPa之间,超过-0.09MPa,滤袋直接被吸扁成铁饼,根本透不了气;低于-0.05MPa,别说抽100目的细粉,连大颗粒的塑料粒子都抽不上料仓。然后是密封件,正规厂家标配的是邵氏硬度60度的硅橡胶密封圈,连续跑800小时不会龟裂掉渣,小厂用的那种几块钱一米的普通橡胶圈,跑俩月就硬得跟塑料片似的,负压直接从缝隙里漏光。还有反吹系统,得保持每12秒一次的清灰频率,每次反吹的压缩空气压力稳定在0.4MPa,不然滤袋上积的粉半小时就能堵得严严实实。
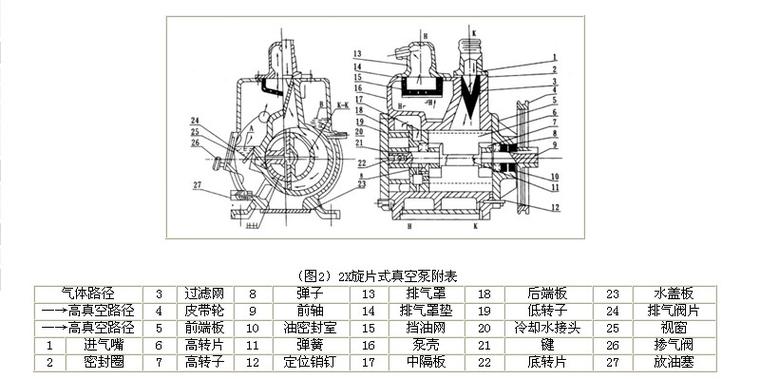
现在市面上的设备,基本就俩技术路线。一种是文丘里结构的,没有运动部件,靠压缩空气引射产生负压,好处是不用加油,没噪音,结构简单;坏处是耗气量大,抽料的距离超过三米就没劲儿,适合小产量的实验室场景。另一种是带旋片真空泵的,靠机械旋转抽负压,好处是抽料距离远,能到十几米,负压稳定;坏处是之前的老款要加真空泵油,时间长了油雾容易窜进料仓里。
很多人不知道,这俩路线的设备,小厂家做的时候都有个心照不宣的操作。就拿旋片泵的设备来说,正规配置得用0.75kW的国标铜芯电机,小厂家为了省成本,偷偷换成0.55kW的杂牌铝线电机,外观看着一模一样,空载测负压也能到-0.07MPa,刚装上去试机的时候啥问题没有,连续带料跑俩小时,电机就发烫,负压直接掉30%。客户一开始以为是自己操作不对,反复调参数,直到堵料撒了一地才反应过来,找厂家理论,人家就说你工况太恶劣,最后扯皮扯半天,不了了之。
不同行业的坑,从来不是同一个坑
很多采购找厂家的时候,总觉得”通用设备哪有那么多讲究”,真换了行业你就知道,之前的经验全是坑。去年给江苏那边的动力锂电厂做配套,一开始图便宜,找了个之前做食品上料机的厂家,人家说”我们的设备316L不锈钢的,食品级的,肯定符合你们要求”。结果装机之后做金属残留检测,检出12ppm的铁离子——人家锂电行业的要求是金属残留低于5ppm,哪怕混进0.1克的铁屑,整批极片的循环寿命直接砍半。最后我们把整台设备拆回来,所有接触物料的部位重新做镜面抛光,粗糙度打到Ra0.2以下,再做钝化处理,光返工就花了8万,耽误了人家12天的生产周期,赔了快20万的违约金。

前年给山东那边的助剂厂做配套,人家的物料是高温的橡胶促进剂,出料温度能到82度,磨蚀性特别强。一开始找的厂家用了普通304不锈钢做接触面,说”不锈钢还不耐磨?”结果跑了112天,出料口的位置就磨穿了个直径两厘米的洞,粉料顺着洞往车间里飘,整个车间能见度不到五米,班组的师傅戴N95都挡不住,咳嗽得直掉眼泪。拆下来一看,那不锈钢壁薄得跟易拉罐似的,厚度才1.2毫米,正规配置得是3毫米厚的,再贴一层5毫米的聚氨酯耐磨衬层。最后扯皮扯了俩月,我们自己掏腰包给人换了全套衬层,才把这事平了。
现在的新设备,藏着多少没说透的雷
这两年大家都在说进口替代,之前一台德国进口的真空上料机要二十多万,现在国产的同配置设备才五六万,确实便宜了不少。很多厂家也开始往智能化上靠,设备上装个传感器,负压不够了、滤袋堵了、电机温度高了,直接给班组的手机发警报,不用人天天蹲在设备旁边盯着。还有的厂家做了无油真空泵,之前的旋片泵要加油,时间长了油雾飘进料里污染物料,现在无油的结构,连换油的维护成本都省了。但是雷也藏在这。
现在的真空上料机国家标准,还是2010年修订的,里面根本没提不同细分行业的特殊要求。比如锂电行业的金属残留限值,制药行业的清洁验证要求,食品行业的易拆洗结构要求,全靠厂家自己拍脑袋定。去年有个小厂家给药企供设备,说自己符合国标,结果拆开来一看,内部焊缝都是凹凸不平的,根本没法做CIP在线清洗,焊缝缝里藏了之前残留的原料药,最后过GMP认证的时候直接卡壳,人家药企直接换了供应商。那小厂家还觉得冤,说我按国标做的啊,国标没说要把焊缝磨平啊。
这就是标准滞后的风险。新的应用场景跑在前面,老的规则还没跟上,很多厂家就钻这个空子,给你供的设备看着啥参数都对,实际根本满足不了你行业的特殊要求,等你发现的时候,生产进度已经耽误了。
刚才处理完那台撒了料的设备,班组的小周给我递了瓶冰汽水,说”张工,下次选厂家可得长点心”。
我们车间干了三十年的老机修王师傅,蹲在旁边抽了根烟,说了句掏心窝子的话:”选设备别光看新机亮不亮,你得看坏了的时候,厂家派来的师傅,是带扳手来的,还是带合同来的。”
真的是这个理。
你们厂里用的真空上料机,最长连续跑了多少小时没出故障?有没有遇到过厂家甩锅的糟心事?评论区唠唠。
