凌晨两点,车工小刘那台数控车床突然“哐”一声。工件飞了。刀架撞歪。他脸都白了。
我跑过去一看。三爪卡盘还在转,卡爪却松了半圈。铁屑卡在盘丝里,油泥混着铝末,黑乎乎一团。拿百分表一打,卡爪端面跳动0.18mm。这批活儿是出口法兰,废了三件。客户那边催得急,老板电话打过来,第一句就是:卡盘哪儿买的?厂家来人了没有?
你看,平时谁在意三爪卡盘厂家?真出了事,它比主轴还抢戏。
卡盘不是铁疙瘩,盘丝一转,全是账
三爪卡盘怎么夹紧?说白了,伞齿轮带动大锥齿轮,大锥齿轮背面是阿基米德螺旋盘丝。盘丝一转,三个卡爪同时向心或者离心。就这么简单?
简单个屁。
关键在盘丝。螺距、齿厚、热处理硬度、磨削精度,差一点,三爪同步性就完蛋。你夹一个圆件,松开工件,再夹,重复定位精度能不能回到0.05mm以内?难。
我见过不少三爪卡盘厂家样本,参数写得漂亮。夹紧力标25kN,最高转速4000rpm,跳动0.03mm。实际呢?
选型别只看夹紧力,得看夹紧力在转速下的保持率。 比如直径200mm的卡盘,静态夹紧力25kN。转速拉到3000rpm,离心力会让卡爪往外甩,实际夹紧力可能掉到15kN以下。工件轻、吃刀量大,照样飞。
还有动平衡。普通卡盘G6.3,高速卡盘G2.5。数字差一级,价格差一倍。有些厂家把G6.3当G2.5卖。你装上机床,3000转就振。振了怎么办?老板让你降速。效率没了。

材料路线也分两派。铸铁卡盘体,便宜,阻尼好,但刚性一般。铸钢或者合金钢卡盘体,贵,刚性强,重。盘丝呢?整体淬火,硬度高,耐磨,但脆。渗碳氮化,表面硬,心部韧,可氮化层深度虚标是常事。
行业内通常不说但实际在做的妥协:盘丝硬度往低了走。为什么?好跑合。新卡盘刚开始用,盘丝和卡爪齿配合紧,硬碰硬容易抱死。厂家把硬度降两度,跑合顺了,用户觉得手感好。可寿命呢?三年变两年。没人提。
卡爪也一样。标准说硬度HRC58以上。实际有些厂家做到HRC52。方便你修爪。用磨损了,车一刀,磨一刀,接着用。但重切削时,卡爪齿容易塌。
刹车盘和管接头,要的不是同一种卡盘
汽车刹车盘加工,什么特点?大批量。节拍快。一台车床一天干几百件。卡盘要轻、要快、要重复定位准。液压卡盘比手动卡盘吃香。夹紧力不用太大,但得稳定。铁屑还碎,容易排。
有个案例。山东一家刹车盘厂,自动线用三爪卡盘。刚开始挺好。后来铁屑缠在卡爪上,夹不紧。工件端面跳动超差。厂家去了,把卡爪改成带排屑槽的。又加了气吹。好了。可三个月后,盘丝磨损。为什么?切削液浓度不够,铁屑细粉钻进盘丝。卡盘不是坏在力上,坏在脏上。
石油管接头呢?完全另一回事。大直径。厚壁。断续切削。吃刀量动不动3mm、5mm。卡爪要宽,齿要深,夹紧力要大。最好用梳齿卡爪。可管件是圆的,夹紧时接触面积小。卡爪一打滑,螺纹车废。一根管接头,材料加加工费,几千块。没了。

我印象深的是河北一个阀门厂。加工大口径法兰。原来用普通硬爪,夹不牢。后来三爪卡盘厂家建议改软爪,现场修磨。修磨后接触面积上来了,跳动0.04mm。但软爪寿命短。一个月修一次。工人骂娘。可质量稳了。老板认了。
所以你说选卡盘厂家,选什么?选材料?选价格?其实是选它懂不懂你的工况。 刹车盘厂要的是节拍和排屑。管接头厂要的是夹持力和耐磨。拿同一款卡盘打天下,迟早出事。
智能卡盘、进口替代,还有没人愿说的暗礁
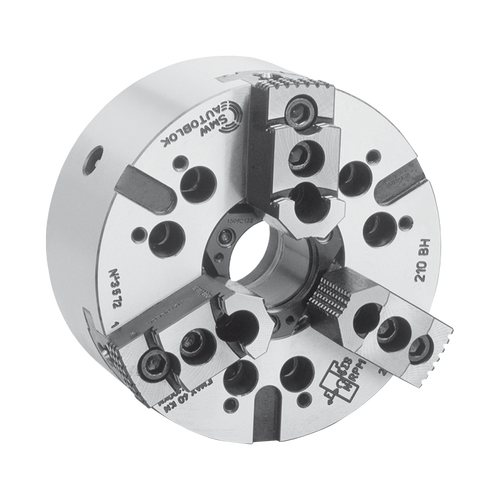
现在三爪卡盘厂家也讲智能制造。卡盘里塞传感器,测夹紧力。连到机床系统。夹紧力不够,报警。听着挺好。可实际车间里,油污、振动、铁屑,传感器能活多久?
还有绿色制造。干切削。少用切削液。卡盘防锈怎么做?盘丝里面涂黄油,粘铁屑。涂稀油,流失快。厂家推自润滑涂层。价格上去了。效果?看运气。
进口替代是大方向。国产液压卡盘、快换卡爪,确实进步了。以前高端线清一色进口。现在有些国产卡盘能做到0.02mm重复定位。价格一半。可暗礁在哪儿?
标准滞后。 高速卡盘的动平衡标准,还是老版本。测试方法也不统一。厂家标G2.5,怎么测的?不知道。用户买回去,高速一开,振。找厂家,厂家说你的刀柄不平衡。扯皮。
更不愿公开的难题:旋转状态下的实际夹紧力,没人给你标。 样本上全是静态夹紧力。离心力补偿?有些厂家有,有些没有。没有的也不说。你按静态25kN选,实际高速掉到12kN。工件飞了,找谁?
还有卡盘体铸件的时效处理。该放半年,放一个月就加工。内应力没消。用三个月,卡盘变形。跳动大了。厂家说你在超负荷用。你超了吗?没有。只是买到了“快餐卡盘”。
老师傅的土话,比样本参数管用

我干了二十多年。总结一句土话:卡盘三分买,七分养。别等它咬不住才想起修。
每天下班前,压缩空气吹盘丝。每周加一次黄油。别嫌麻烦。修爪的时候,别贪多。一刀车下去0.02mm,慢慢来。修完拿百分表打跳动。高了?再来。还有,夹紧力别往死里调。够用就行。调太大,盘丝磨损快,卡爪也裂。
买卡盘,别只看厂家样本。去车间看。看它跑合怎么样。听声音。闷响?清脆?响声不对,里面有间隙。让厂家把盘丝硬度报告拿出来。看卡爪硬度。看动平衡报告。要是支支吾吾,换一家。
现在我问你:你们车间那台卡盘,用了几年了?高速转起来,真测过夹紧力吗?还是全凭手感?
