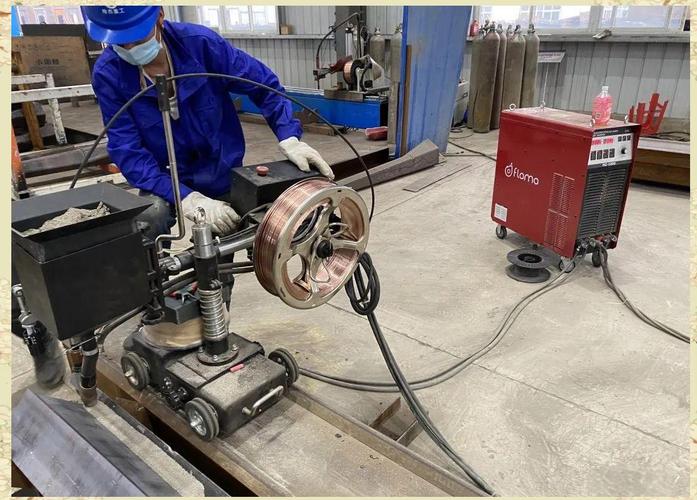
那批废掉的H型钢,到现在我还记得
老张把安全帽往桌上一摔,骂骂咧咧的。“又斜了!腹板翼板错边三毫米,整批柱子的牛腿全废!”那是前年夏天,车间温度四十度,客户催货催得跟什么似的。三毫米,图纸上要求正负一毫米。三毫米什么概念?一根头发丝大概0.07毫米,三毫米就是四十多根头发丝摞一起。你跟我说“差不多”?钢结构加工设备厂家的名字,平时没人提。出了事,全在骂设备。切得不准,组得不对,焊完扭成麻花。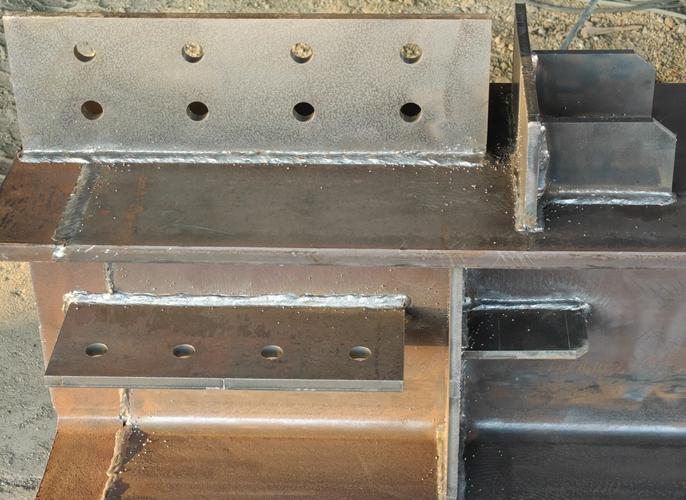
切割、组立、焊接、矫正,四步每步都能要命
钢结构加工设备厂家到底在造什么?说白了就是让钢板变成梁、柱、桁架的那套家伙什。数控火焰切割机、等离子切割机、H型钢组立机、龙门埋弧焊机、翼缘矫正机、抛丸机……听着挺唬人。 拿切割来说。火焰切厚板,割嘴离钢板的高度,标准是8到12毫米。低了,割嘴烧毁;高了,切口挂渣挂得跟狗啃似的。我见过新来的小工,图快,把高度调到18毫米,切完一看,割缝宽了2毫米,材料白瞎。等离子呢?切20毫米以下的中薄板,速度能干到火焰的三倍,切口也漂亮。但成本呢?一个等离子割嘴好几百,电极也贵。火焰用丙烷或者乙炔,便宜。所以行业里有个不成文的规矩——50毫米以上的厚板,老老实实用火焰;20毫米以下,等离子走起;20到50毫米之间,看老板心情。老板要快,上等离子;老板要省,火焰慢慢烧。 组立这道工序更邪乎。H型钢组立机,翼板和腹板要垂直,间隙控制在1毫米以内。你猜车间里实际多少?两毫米算好的。为啥?因为组立机的液压夹紧有时候不靠谱,或者工人图省事,点焊固定的时候用手一推,歪了。歪了怎么办?后面矫正机来救。矫正机那玩意儿,靠的是火焰加热加机械压力。温度得控在600到650摄氏度。超过700,钢材晶粒粗化,韧性掉得跟跳水似的。可你知道车间里怎么干的?有人直接拿测温枪一扫,差不多就压。差不多?差多了! 这里说个行业内通常不说但实际在做的妥协——埋弧焊的焊剂回收。理论上,焊剂得筛分、烘干、回收率百分之九十五以上。实际上呢?很多小厂直接扫起来再用,里面混着灰尘、铁锈、甚至烟头。焊完表面看着光滑,探伤一照,气孔夹渣全出来了。老板不知道?老板知道。但筛分机要钱,烘干炉要电费。一吨焊剂两千多,省一点是一点。对吧?
桥梁和厂房,两码事
同样是钢结构加工设备厂家出来的设备,到了不同行业,要求天差地别。 先说桥梁。我待过一个做钢箱梁的厂子。那要求,简直了。焊缝百分之百超声波探伤,关键节点还得射线。板厚动辄60毫米、80毫米。切割完的坡口,角度误差不能超过正负1.5度。组立间隙?0.5毫米以内。你用手摸,感觉跟一块整钢似的。有一次,一个工人偷懒,坡口用半自动切割机切完没打磨,直接埋弧焊。焊完探伤,一道长800毫米的未熔合。整段梁报废,损失十几万。老板脸都绿了。桥梁上的钢结构,那是要跑高铁、跑重卡的。一个焊点出问题,可能就是车毁人亡。所以桥梁厂的设备,数控化率基本百分百,焊接机器人用得也早。贵?贵也得买。工期拖一天,罚款几十万。 再说厂房。物流仓库、汽车4S店、多层停车楼。柱子、梁,截面小,批量大。精度要求呢?比桥梁松多了。焊缝二级就行,探伤抽检。这时候,设备厂家的思路就变了——效率第一。我见过一个厂,买了三台组立机,两台龙门焊,一天出八十根H型钢柱。怎么做到的?组立点焊,直接过矫正,焊完不探伤,抽检合格就发货。客户验收的时候拿卷尺量量长度,看看外观,完事。不是人家不负责任,是行业就这样。厂房塌了算谁的?设计院算过了,荷载系数摆着呢。 所以你看,同一个钢结构加工设备厂家,卖给桥梁厂和卖给厂房厂,配置能差一倍价钱。但很多厂家不说这个。你问,他就说“我们的设备什么都能干”。废话,自行车也能上高速,但你敢骑吗?
机器人在焊,标准还在打盹
老师傅一句话,点醒多少人
车间里有个王师傅,干了三十五年。有一次他跟我说:“小刘啊,你记着——设备是铁,手艺是钢。铁能买,钢得练。” 啥意思?再好的钢结构加工设备厂家,给你一套全自动线,操作的人不行,照样出废品。切割参数、焊接电流、矫正温度,这些数字书上都有。但钢板是有脾气的。今天下雨,湿度大,焊条没烘透,气孔就多。明天电压不稳,电流忽高忽低,熔深就不一样。你得会听——埋弧焊的声音,好的时候是“嘶嘶”的,像煎牛排。不对的时候是“噗噗”的,像放屁。听见不对,赶紧停。 所以选钢结构加工设备厂家,别光看画册。去他们车间看看。看工人怎么干活,看设备怎么保养,看废料堆里有没有不该有的东西。问他们一个问题——“你们的设备,最怕出什么毛病?” 能跟你说实话的,靠谱。跟你吹“永不磨损”的,扭头就走。 最后留个问题,同行们聊聊:你们厂里那台用了十年的矫正机,现在还能保证精度吗?厂家多久没来保养了?