去年腊月,夜班。一台老插齿机突然“咯噔”一声。操作工小刘没停,继续干。第二天一早,一批风电内齿圈全废了。齿面拉毛,公法线超差0.12。材料费六万多,还不算误工。我盯着那堆铁疙瘩,心里骂娘。
插齿这工艺,平时不起眼。一出事,就是大事。

那批风电齿圈,差点让我背个处分
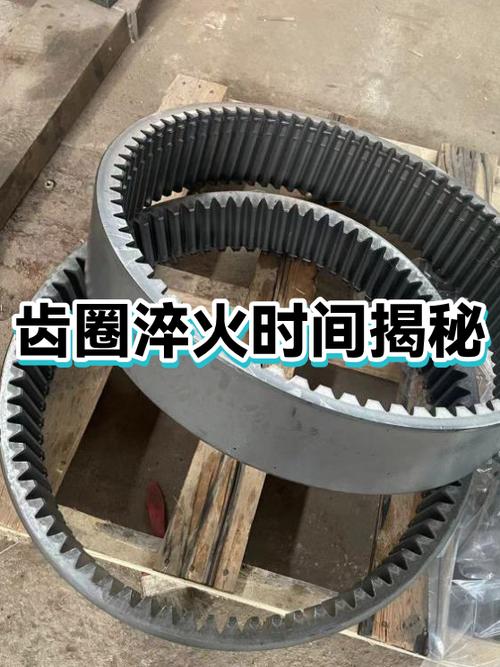
客户催得急。图纸要求齿向0.05,齿距累积0.08。我们那台数控插齿机,刚大修完。按理说没问题。可夜班为了赶量,把圆周进给从0.3提到了0.5。刀是涂层高速钢,干切。声音不对,小刘以为是铁屑卡了。结果,刀崩了。
你猜怎么着?铁屑排不出来。内齿圈,齿槽深,铁屑在底下打转。二次切削,把齿面划成地图。
说实话,插齿最怕内齿。外齿还能吹气,内齿靠运气。
插齿不是“插”一下就完事,参数调不对全是坑
插齿原理,简单说:插齿刀上下往复,工件和刀按传动比慢慢转。像两个齿轮在“啃”。刀有前角、后角,齿形是渐开线。工件每转一圈,刀切一点。径向进给,圆周进给,冲程长度,冲程次数。哪个不对,都白干。
比如模数4的齿轮,齿数35,压力角20°。粗插留余量0.3,精插到尺寸。径向进给0.02mm/冲程,圆周进给0.3mm/冲程。冲程次数200次/min,切削速度20m/min。这是常规。但材料一变,全得改。
调质42CrMo,硬度280HB。你按20m/min,刀磨得快。降到15,寿命翻倍。可老板要产量。怎么办?偷圆周进给。从0.3干到0.45。刀寿命从800件掉到400件。但单件工时少了18秒。老板算账,说值。
两种主流刀:高速钢和硬质合金。高速钢便宜,韧性好,能修磨。硬质合金贵,耐磨,但脆。干切时,硬质合金容易崩。行业内不说,但实际很多厂用高速钢涂层刀,偷偷把切削速度降下来,换寿命。这叫“妥协”。

风电和汽车,两个行当两副面孔
风电齿轮箱。内齿圈,模数8,直径2米。材料42CrMo,调质。要求齿向0.05,齿距累积0.1。插齿机得大,刚性足。刀得重,装夹要稳。一个齿圈,插两天。慢工出细活。
有个风场,齿轮箱异响。拆检,内齿圈齿面有台阶。查记录,插齿时圆周进给突变。伺服电机编码器干扰,导致进给不稳。齿面留下振纹。后来加屏蔽线,好了。但风机已经吊装,换齿圈花了四十万。
汽车同步器齿套。模数2,齿数30。内花键。大批量,节拍2分钟。刀具寿命800件。要求跨棒距±0.02。你敢信?插齿刀重磨后,齿形角变了。没检查,直接上。一批5000件,跨棒距超差0.03。装不上。全退。
风电要精度,汽车要效率。一个怕变形,一个怕磨损。差之毫厘,谬以千里。
智能制造的饼很香,但有些暗礁没人说

现在都在说数控插齿机加在线测量。自适应控制。听着很美。但内齿加工,你看不见。传感器怎么装?铁屑挡着。激光测头,油雾一糊,废了。
绿色制造,干切。硬质合金刀干切插齿,崩刃是常事。微量润滑,好一点。但喷嘴角度不对,等于没喷。进口替代,国产数控插齿机进步不小。可系统稳定性,还是有差距。尤其重载插齿,国产刀架刚性,差点意思。
行业内不愿公开的难题:内齿铁屑排出。尤其盲孔内齿。铁屑在底下,像炒豆子。二次切削,齿面划伤。很多厂靠高压冷却,但压力大了,刀震。压力小了,没用。标准滞后:插齿切削参数标准,还是老版本。对粉末冶金、高强度钢,根本不够用。客户按ISO 1328验收,插齿能力达不到,只能全检,挑。挑不出来,扯皮。
老师傅的土话,比手册管用

我们车间老李,干了三十年。他说:“插齿这活儿,七分靠刀,三分靠调,剩下九十分靠听。” 听着玄乎。但真有用。刀钝了,声音发闷。铁屑卡了,声音发尖。进给快了,声音发抖。
手册上的参数,是死的。材料批次,机床状态,夹具刚性,刀磨质量。哪个都能让参数作废。比如留余量。手册说0.3。实际呢?热处理变形大,你留0.15,插完一淬火,齿厚涨了,磨不出来。留0.5,磨齿工时翻倍。老师傅会摸工件温度,听刀杆振动,看铁屑颜色。铁屑发蓝,速度高了。铁屑发白,速度低了。
说到底,插齿是门手艺。不是按几个按钮就完事。
你们厂插内齿时,铁屑到底怎么排的?有没有人试过高压冷却加脉冲?或者,现在还有多少人靠听声音判断刀具磨损?
