凌晨两点,炉子跳了闸
“周工,3号真空炉冷却水回水温度报警!”对讲机里小刘声音都劈了。
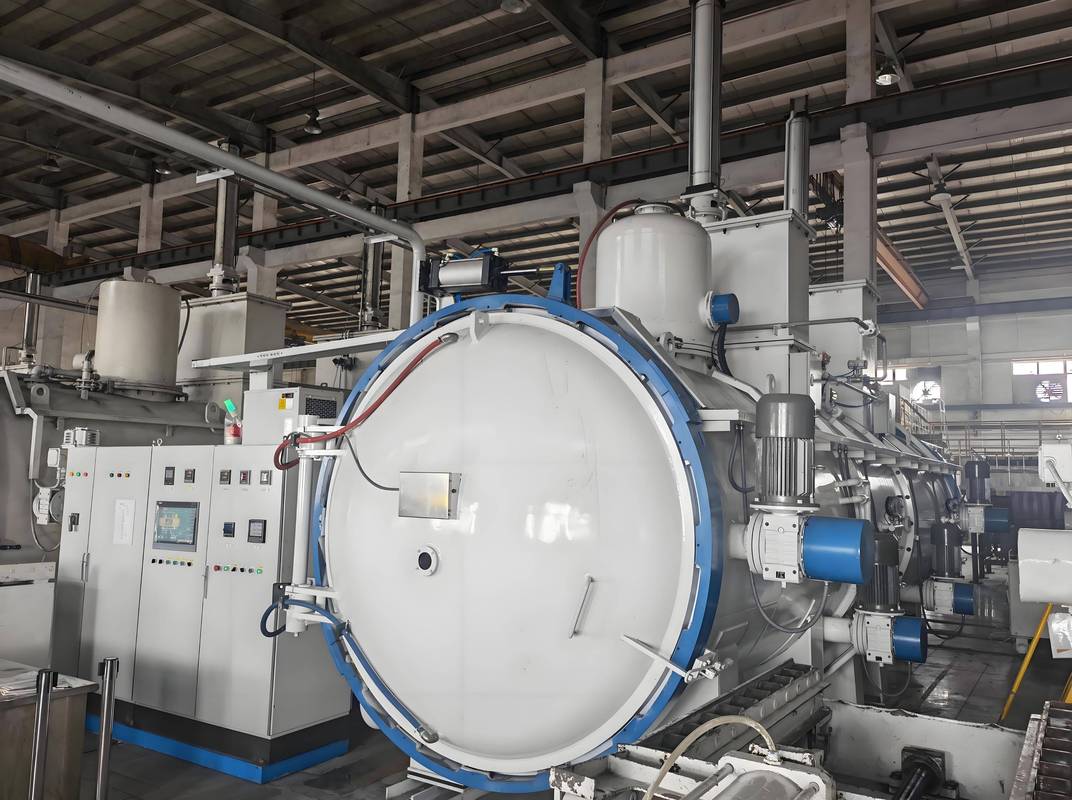
我披上棉袄往车间跑。凌晨两点,外面下着雨,控制柜屏幕上真空度卡在 8 Pa,上不去。
那批活是客户催了三次的压铸模芯。H13钢,淬火温度 1030°C,保温 90 分钟。炉门O形圈压扁了,漏率 0.8 Pa/h。硬拖到天亮才开炉。
客户电话追来:“硬度不够,你们怎么搞的?”我能说啥?真空炉没坏,坏的是人。装炉前没查密封圈,抽真空时间还偷偷缩短了 20 分钟。
真空热处理这行,平时没存在感。出了事,它第一个背锅。
真空度、温度、冷速,差一点就翻脸
原理不复杂。把工件塞进密闭炉膛,抽到低压,加热靠辐射。没有氧气,就不氧化、不脱碳。表面亮堂堂,后续加工省事。
可参数太矫情。真空度、压升率、加热温度、保温时间、冷却气压,哪个偏一点,结果就翻脸。
比如真空油淬,油温一般 60°C 左右。真空度到 10 Pa 就能加热。高压气淬呢?6 bar 起步,有的干到 10 bar。温度 1030°C,回火 180°C 两次,每次 2 小时。听起来简单,对吧?
压升率这玩意儿,空炉抽到 10 Pa,关阀 1 小时,看升多少。超过 0.67 Pa/h,密封就有问题。可生产一忙,谁乐意测?说实话,很多厂一年糊弄一次。
两条主流路线:真空油淬和真空高压气淬。油淬冷速快,大截面低合金钢也能吃透。缺点是变形大,表面带油,清洗要命。气淬干净,变形小,但冷速有限。低合金钢大件,气淬就是挠痒痒。
行业内通常不说、实际在做的妥协?多了。为了气淬冷速达标,把装炉量从 100% 减到 70%,产能偷偷砍掉。油淬后清洗不彻底,残油带进回火炉,冒烟、发黑,硬度合格就发货。客户不拆开看,谁知道。
齿轮和手术钳,根本不是一路活
汽车变速箱齿轮,要求渗碳层 0.8 到 1.0 毫米,变形不能超过 0.05 毫米。真空渗碳加高压气淬,炉子得稳。装炉方式一错,内孔椭圆直接超差。
有个真实案例。某批 20CrMnTi 齿轮,内孔椭圆 0.08 毫米。客户要退货。查来查去,工件叠装太密。后来做专用料架,气淬压力从 6 bar 提到 8 bar,变形降到 0.03 毫米。活是救回来了,料架钱谁出?车间自己扛。

医疗器械又是另一码事。手术钳、骨钉,不追求冷速多猛。要的是洁净、无污染、耐蚀。真空退火温度 700°C,真空度得跑到 5×10^-3 Pa。表面不能有氧化色。
一批钛合金骨钉,真空度只到 5×10^-2 Pa,表面轻微氧化。酸洗后尺寸超差,整批报废。后来压升率卡到 0.5 Pa/h,真空度提上去,才稳。医疗件的钱,不好赚。
新炉子进来了,老毛病还在

现在都讲智能制造。真空炉接 MES,温度曲线、真空度曲线、报警记录全上传。二维码一扫,哪炉哪批全知道。好事。
绿色制造也在推。真空清洗替代三氯乙烯,废水少,工人不呛。进口替代更热闹。国产真空炉价格便宜三成,交货快。可真空计、真空泵、气淬风机,关键件还是进口多。
不过话说回来,炉温均匀性才是硬骨头。国产炉子标 ±5°C,实测 ±10°C 的不少。航空航天件,±5°C 才敢接。买炉子别光看价格。
暗礁在哪?标准滞后。很多厂验收真空炉,只看能抽到多少 Pa,不看压升率。压升率才是泄漏的照妖镜。标准要求 0.67 Pa/h,实际 0.8 也敢开。为什么?交货急。
还有真空油淬的淬火油。含水率没人天天测。油里混进水,淬火时油槽起泡、喷溅,轻则工件软点,重则着火。这事我不愿公开讲,可车间里真发生过。
真空渗碳更麻烦。乙炔脉冲工艺,各家参数自己摸。碳势控制没有统一标准,渗层均匀性全靠老师傅盯。换一批料,可能就变。标准滞后带来的风险,最后还是车间兜。
回车间,听老师傅一句土话

干了二十多年,我信一句土话:真空炉不骗人,人会骗自己。
抽不净,别怪活变色。洗不净,别怪回火冒烟。装炉太密,别怪硬度不够。压升率不测,别怪炉子半夜报警。
理论参数重要。可实操里,密封圈、清洗液、料架、油温、甚至天气湿度,都能咬你一口。嘿,真空热处理这碗饭,吃的就是细节。
开放问题留一个:你们厂那台真空热处理炉,上次测压升率,是什么时候?
