凌晨两点四十,电话响。夜班班长老周那嗓门:“赶紧来吧,缸体线停了两小时了。”
我到的时候,机床已经报警抱死。防护门一开——好家伙,螺旋排屑器里那堆铸铁屑跟麻花似的拧成一团,把整根螺旋轴箍得死死的。切削液漫出来,流了一地,鞋踩上去吱吱响。
那天报废了十七个缸体。刀具崩了四把。
你要问我干了二十多年机加最怕什么故障。不是主轴抱死,不是丝杠异响。是排屑器堵塞。它不致命,但它磨人。就跟人的肠胃一样——平时你根本感觉不到它存在,一出问题,整条线跟着躺下。

一、你到底喂了它什么
先说个反常识的。排屑器堵,十个里有八个不是排屑器的错。
是你切出来的屑不对。
我有个很土但很准的说法:排屑器不怕屑多,就怕屑不听话。什么叫听话?碳钢、铸铁,断屑槽给对了,出来是 20 到 50 毫米的短螺卷或者 C 形屑,这东西最好输送,链条一拉就走。什么叫不听话?两米长的不锈钢卷屑,跟弹簧似的,你送进去它就在叶片上打卷,越缠越紧。
数据摆这儿。螺旋排屑器的转速通常设计在 8 到 25 转每分钟。为什么压这么低?转快了,屑在槽里被抛起来,反倒卡在叶片和槽壁之间。叶片外缘跟槽底的间隙,一般留 2 到 5 毫米。这数字看着小得可笑,可它决定了这台机器能不能活过三个月。间隙大了,细碎屑和油泥从缝里漏下去,沉在槽底,久了硬得像水泥。
还有个数字很多人不注意:提升角度。水平或者小角度,随便放。一旦超过 30 度往上爬,屑就开始往回滑,尤其是带切削液的湿屑。你现场看它慢慢往下溜,一溜就是半小时的事,然后堆到拐弯处。堵了。
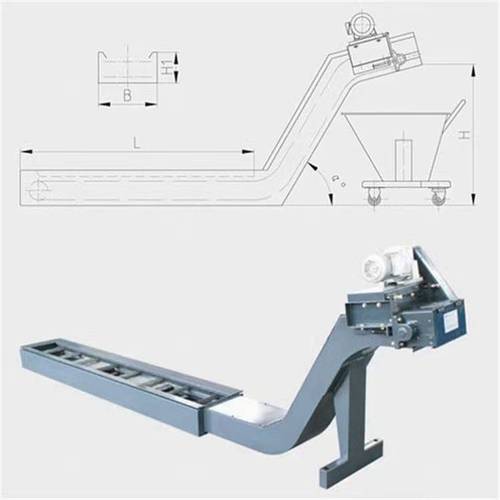
二、两条路线,各挨各的打
主流就两条路。螺旋式,和链板(刮板)式。
螺旋式便宜、结构简单,适合碎屑和颗粒屑,铸铁、铝屑、小零件车削都挺好用。缺点是它极度怕长屑、怕缠绕、怕粘。铝屑就是它天生的克星——铝软、带油、容易粘刀也容易粘槽。我见过螺旋轴被铝屑抱轴抱到变频器直接过流跳闸的。
链板式呢,能吃长屑、能吃团屑、能吃混合屑,输送能力大。可它漏液。细屑混着切削液从链板缝隙漏进底槽,你要是不做二次过滤,这些屑就跑到水箱里去,把水泵叶轮啃掉。而且链板的销轴、滚子会磨,跑合不到位,一两年就开始跑偏、卡死。
材料上,槽体用 Q235 碳钢最常规,便宜。但磨损快,尤其铸铁屑,磨蚀性厉害。现在讲究一点的用耐磨钢衬板,或者在拐弯、易磨段堆焊耐磨层。再讲究的,槽底铺高分子衬板,摩擦系数能降到 0.1 到 0.2,屑滑得快,不容易架桥。代价呢?贵。
行业里有个大家心里都清楚、但很少写进方案的事:很多厂解决堵,不是解决屑,是把堵塞从明处挪到暗处。
什么意思?螺旋排屑器堵了,换大一号,槽加宽,坡度加大。屑是不在机床边上堵了——但它带着切削液一股脑冲进了排屑沟和集中水箱。于是主水箱年年清、月月清,水泵频繁坏。问题没消失,只是换了个地方发作,而且更难发现。装大一号从来不是错,但它不是万能药。
三、两个行当,两种脾气

汽车发动机线,主要是铸铁缸体缸盖。屑量大、屑细、带液多。这里对排屑器的要求就俩字:通量,防漏。
有个案例我印象深。某厂缸体线,原来的螺旋排屑器一直挺稳。后来换了新刀具、提高节拍,屑的形态从碎屑变成细粉末混长卷,排屑器一个班要清三次。他们一开始想的是换更大的螺旋,没用。后来解决的办法是两件事:一是改断屑槽参数,把屑长拉回来;二是在排屑器出口加了一级滚筒过滤。屑还是那么多,但形态对了,后面就顺了。
轴承套圈这类小零件不一样。不锈钢多,屑是长卷、韧性大、不折断。这种屑对螺旋排屑器基本是谋杀。我见过一根 316 的长卷屑从螺旋叶片上卷过去,跟弹簧一样越缠越粗,把轴整个箍住,电机带不动,减速机齿轮直接崩牙。
那边做法就野一些:要么直接上链板刮板机配撕碎装置,要么在机床上加高压断屑——切深、进给、转速三个参数一起调,把屑打到 30 毫米以内。听着不优雅,好用。
四、新东西来了,老问题跟着来
现在到处讲智能制造、绿色制造、进口替代。排屑器这块也躲不开。
先说监测。有厂家在排屑器电机上加电流或者扭矩传感器,实时看负载曲线。思路对——堵塞早期是有征兆的,电流会缓慢爬升再跳。问题是标定很难。空载电流受温度、润滑、屑量影响,同一台机器不同班次都不一样。做得好是预警,做不好就是天天误报,操作工扭头就把它屏蔽了。
绿色制造这边更微妙。干切、微量润滑是趋势,可切削液少了,屑的润滑也跟着少,摩擦增大,更容易在槽里架桥、卡死。本来切削液还兼着冲屑的功能,你把它减掉,排屑器就得重新选型。这种连带影响,很多方案里根本没算。
进口替代是最现实的。国产排屑器价格大概是进口的三分之一到一半。机床本体国产化了,排屑器也得跟上。差在哪?不在槽体钢板,在链板销轴、减速机、密封和衬板的耐磨寿命上。同样工况,进口件能跑五年,国产件可能两年半就得换一遍。这不是贬低谁,是材料的账。
这里有个难题,我不太想说但得说:排屑器的验收标准是滞后的。
机床验收的时候,几何精度、定位精度、切削试件,一项项测。排屑器呢?“通上电,转起来,能出屑”——完事。没有任何一个通行的试验方法去考核它的抗堵能力。厂家样本上写的排屑量,通常是在理想状态下测的:单一材质、干燥屑、水平输送。现场是混合屑、带液、带油泥,还拐弯爬坡,实际能力打个对折甚至三分之一,一点不奇怪。
你以为你买的是一台每小时 300 公斤能力的机器,现场它可能只能干 100 公斤。这个落差,就是堵塞的温床。
五、老师傅那句话
我带过的徒弟,我都跟他们讲一句土话:
看屑不看表。
意思是别死盯着控制面板上那些参数,去看看铁屑桶里躺着的屑长什么样、湿不湿、缠不缠。屑对了,机器就顺;屑不对,你装十个传感器也白搭。
还有一条经验法则,很多人不信但特别灵:宁可大一号,不要刚刚好。按铭牌能力打七折算排屑器,别按满负荷选。留的那点余量,就是你半夜不用被电话叫起来的余量。
不过话说回来,大一号解决的是通量,解决不了屑的形态。真要把堵这件事从根上压下去,还是得回到切削参数、刀具槽型、切削液流量这三件事上。
我最后想问一句,也想听听同行的做法——
你那边遇到排屑器堵塞,是换了更大的设备,还是改了断屑参数?还是干脆安排个人,每班定时去掏一次?
哪个更管用?
