2026-11-17 23:25:10 分类:商机
凌晨三点,电话炸了。车间主任老周嗓门劈了:“老李,赶紧来!PA66加30玻纤,拉出来的条子一掰就断,客户说要退货!”我披上棉袄往厂里赶。一进车间,那台同向双螺杆挤出造粒机组还在吭哧吭哧转,主电机电流表指针跟抽风似的,上下跳。真空口往外冒白烟,切粒机那边噼里啪啦,像下冰雹。操作工小刘摊手:“温度都正常啊,我按工艺卡设的。”正常?我伸手摸五区机筒,烫手,但感觉不对——热得不匀。再听螺杆,有节奏的“咔哒”声,很轻,可躲不过我这双耳朵。完了,螺杆元件肯定伤了。
别被‘积木’骗了,同向双螺杆没那么听话
很多人以为同向双螺杆挤出造粒机组就是两根螺杆并排转,把料往前推。哪有那么简单。两根螺杆同向旋转,螺纹元件像一个个小积木套在芯轴上。输送、剪切、混合、建压,全看你怎么排。长径比40:1,我们那台。比扭矩12 Nm/cm³,不算高。转速开到600 rpm,产量标称800 kg/h。数字挺漂亮。可实际呢,喂料量一波动,或者玻纤架桥,电流立马给你脸色看。
选型不能只看产量。得看物料。做软PVC,你搞个高剪切组合,料直接糊在螺杆上,抱轴。做高填充PP,比扭矩不够,螺杆一扭就断。行业内通常不说但实际在做的妥协——把比扭矩虚标。有的厂商标12,实际按8设计,留余量。你买回去发现产量上不去,他说你工艺没调好。对吧?还有个秘密:为了通过客户检测,把真空口开大,挥发分看着降了,其实没脱干净,后面靠烘干机硬撑。客户闻着没味,就过关了。这招不地道,但不少厂在干。
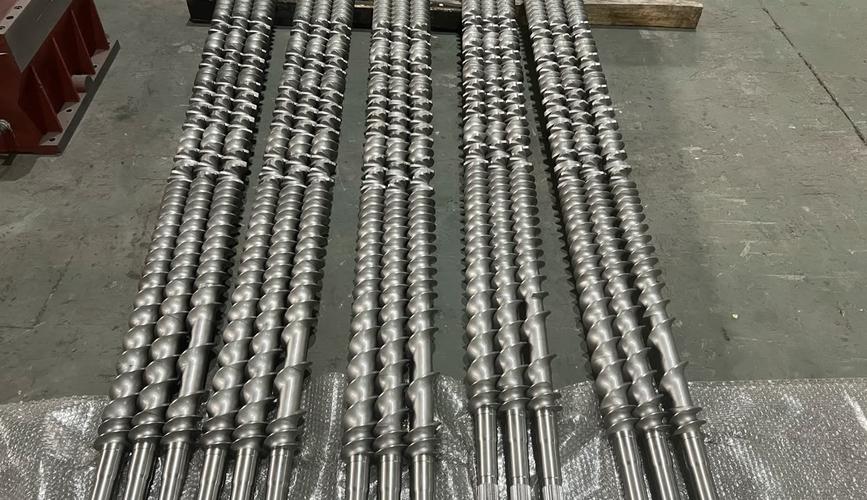 同向双螺杆挤出造粒机组螺杆元件排列组合实物照片
技术路线?拿玻纤增强来说,有人用高转速高扭矩,有人用低转速大长径比。高转速那派,分散好,产量高,但玻纤容易过度剪切,长度掉到0.2毫米以下,增强变脆。低转速那派,纤维保留长,韧性好,可产量低,能耗高。哪个好?看客户要什么。汽车结构件要刚性,选高转速。家电外壳要外观,选低转速。不过话说回来,现在很多厂两套螺杆元件换着用。白天高转速冲产量,晚上低转速做高端料。机器还是那台机器。
同一台机组,做工程塑料和做生物降解料,完全是两码事
先说工程塑料改性。PA66加玻纤,最怕水。料没烘干,进机筒就水解,分子量哗哗掉。真空系统必须狠。我们给某汽车内饰件厂做PA6加30玻纤,客户投诉气味大。3.5级。什么概念?坐进去辣眼睛。查来查去,不是原料问题。是螺杆组合里有一组反向捏合块太靠后,挥发分没排出去就进切粒了。把反向元件前移200毫米,真空度从-0.06兆帕提到-0.08兆帕,气味降到3.0。就这一下,客户不退了。可这200毫米,工艺卡上没写。手册也不教。靠试。
再说生物降解塑料。PBAT和PLA,热敏。温度一高就分解,分子量掉,膜吹出来全是晶点。有个做快递袋的客户,投诉颗粒里有黑点。我去看,水下切粒机的水温设了60度。太高。PBAT玻璃化转变温度低,60度切出来就粘刀,粘了又碎,碎屑在热水里泡着,氧化变黑。改到35度,加点防粘剂,好了。同向双螺杆挤出造粒机组在这两个行业里,要求天差地别。工程塑料要强剪切、高真空、耐磨损。生物降解料要低剪切、低温、快冷。你拿同一套螺杆做,等着哭吧。
 水下切粒机头正在切生物降解塑料颗粒特写
智能制造的饼很香,可传感器活不过三个月
现在都在说数字孪生、在线监测。听着高级。我们厂去年上了一套在线粘度监测,装在机头。第一个月挺好,数据曲线漂亮。第二个月开始飘。第三个月直接死了。拆开一看,传感器探头被玻纤磨没了。高温300度,高压20兆帕,还有腐蚀。哪个传感器扛得住?所以很多所谓智能,就是采集电流、温度这些常规信号,再套个算法。真正核心的熔体压力、粘度,还是靠人工取样。国产替代也是。高扭矩传动箱,国产的现在能做到比扭矩13,以前全靠进口。可里面的推力轴承,还是瑞典和日本的。密封件也是。你问厂家,他说“混合配置”。懂的都懂。
行业内不愿公开的难题——螺杆磨损预测。理论上可以算,用Archard公式,但实际磨损跟物料、温度、甚至操作工习惯都有关。我们厂有台机,做玻纤增强,螺杆寿命从18个月到6个月都有。为什么?夜班操作工为了省事,喂料量拉满,电流长期超90%。螺杆不坏才怪。可你没法证明。标准滞后更麻烦。比扭矩的测试方法,各厂不一样。有的用芯轴,有的用整体。标称值差20%很正常。你按标称选型,实际生产差一大截。还有安全阀设定,有的厂按1.5倍工作压力,有的按2倍。爆机了才知道谁对。
老师傅的土话,比工艺卡值钱
 老师傅的土话,比工艺卡值钱
“料吃得进,气排得出,粒切得匀。”就这九个字。听起来简单。做起来,全是细节。喂料机下料口,别看不起眼。玻纤团在一起,你得加个破拱。真空口,位置差50毫米,效果差一半。切粒机刀片,钝了不是换那么简单,得看磨损角度。跑合不好,颗粒就带尾巴。还有,开机前摸机筒。手背贴上去,感觉温度匀不匀。这招比热电偶还准。有一次,热电偶显示正常,我手一摸,三区明显偏冷。拆开一看,加热棒烧了一根。你说,这算理论还是经验?
对了,别迷信高长径比。我们隔壁厂,搞了个52:1的机子,想做高端料。结果呢,螺杆太长,芯轴容易弯,喂料段老抱轴。现在半停产。长有长的好处,短有短的优势。关键匹配。
再问一句:你们厂那台同向双螺杆挤出造粒机组,上次拆螺杆清洗是什么时候?别告诉我,还是去年大修的时候。那料早碳化了,你还在上面跑,能不出事?欢迎同行来杠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:同向双螺杆挤出造粒机组:凌晨三点那声‘咔哒’,比报警还吓人
文章链接:https://www.yxqcspc.com/19663/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
