“那批活儿,赔了八万。”
老周蹲在车间门口,烟抽了一半,摁灭了。说这话的时候,眼睛盯着地上的铁屑,没看我。
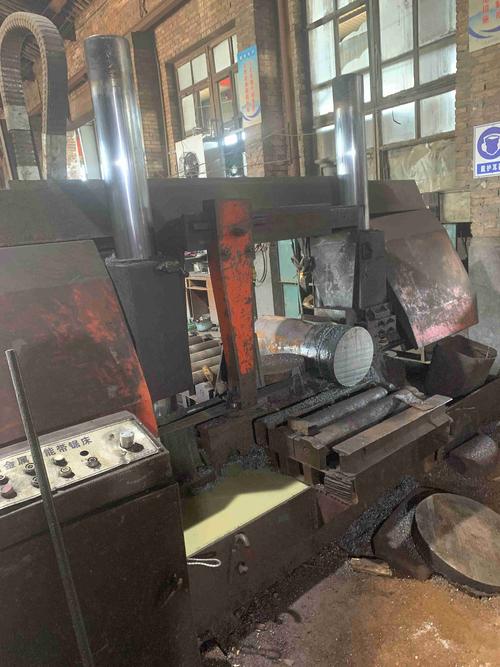
42CrMo,φ120的圆钢,下280长。数控圆钢下料锯床切出来的端面,十根里三根是斜的。斜多少?0.5毫米。不多,对吧。
可到了车床上,一刀下去,端面跳。刀片“啪”就崩了。
后面的账,我不说你也懂。返工、报废、客户天天打电话催命。老周那台锯床,三年前买的,销售拍着胸脯说“高精度”。高精度个屁。
这事怪锯床吗?有它的份。但也不全是。
一刀下去,八万块没了
我在机械厂干了二十三年。车、铣、刨、磨都摸过,后来专门跟下料这道工序较劲。
下料是啥?是头一道。头一道歪了,后面全歪。
很多人不把下料当回事。觉得锯床嘛,切断了就行。错。大错。
端面垂直度、长度公差、锯切面粗糙度,这三样,哪样不合格,后面都得拿钱填。
老周那台设备,毛病出在锯条张紧力。新锯条装上去没跑合,直接吃大刀。齿尖崩了。崩了以后他还接着切,那切出来的面能平?
他当时还跟我犟,说“锯条不都这样用的吗”。
我说你把这台数控圆钢下料锯床当普通手锯使,它能给你好脸色?
带锯还是圆锯?这笔账不能只算节拍
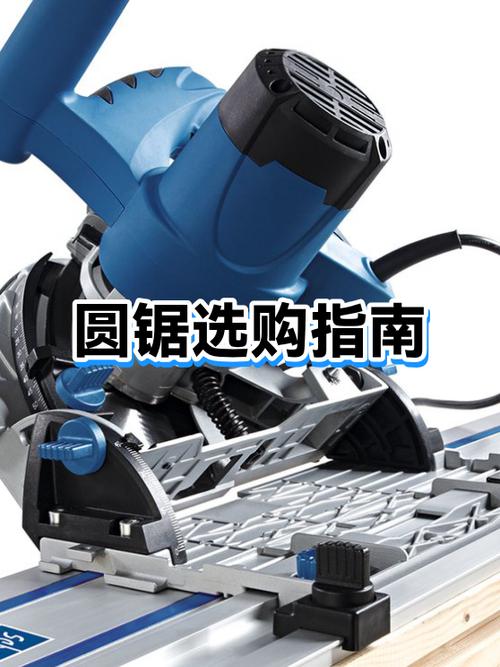
现在市面上的数控圆钢下料锯床,主流就两条路。一条是带锯,一条是硬质合金圆锯。
说数字。
硬质合金圆锯,线速度能干到250到400米每分钟。切φ100的45号钢,12到15秒一刀。带锯呢?线速度一般60到100米每分钟。同样一根料,40秒往上。
差三倍。圆锯赢麻了,对吧。
别急。
看锯缝。圆锯片厚度3.0到4.0毫米。带锯条呢,1.1到1.3毫米。一根料切一刀,差2毫米。一天切一千刀,就是两米料。一年下来,这账你自己算。
42CrMo一吨多少钱?六千多。你自己乘。
所以行业里有个不太明说的妥协:大批量、短料、端面要求一般的,上圆锯。长料、贵材料、对垂直度有讲究的,老老实实上带锯。
但车间里实际怎么干?很多老板买了圆锯,为了省锯片钱,把进给速度压下来。压下来节拍就没了,圆锯的优势也丢了。图啥?我也没想明白。
还有个事,销售不会跟你讲。标称端面垂直度0.1毫米每100毫米,那是新锯条跑合好的状态。锯条磨损到后半段,0.3毫米都算好的。为了赶产量,谁天天换锯条?
纸面参数和车间参数,中间隔着一条河。
汽车厂要快,液压厂要准,这压根是两码事
我跑过不少厂。同样是下料,需求差得远。
先说汽车零部件。转向节、半轴、齿坯。材料多是40Cr、20CrMnTi。批量大,一天几千件。这种厂要什么?节拍。数控圆钢下料锯床配自动上料、自动分拣,一个人看三台。
有个做半轴的客户,节拍卡到18秒一件。上了合金圆锯,开头挺好。后来锯片寿命从800件掉到400件。为啥?材料批次不一样,硬度有波动。硬了,锯片磨损就快。他们没做来料检测。
最后怎么解决的?粗切加精车,两步走。下料公差放宽到±0.5,剩下的交给车床去磨。
再说液压和气动。活塞杆、缸筒、风电螺栓。42CrMo、40Cr,直径大,有的φ200往上。
这种厂要什么?准。长度公差±0.2毫米,端面垂直度0.05毫米每100毫米。还得压毛刺。毛刺大了,装配时划伤密封圈,漏油。
我见过一个液压缸厂,为了省料,硬用带锯。料是省了,端面毛刺没处理干净。那批装上去,漏了。拆了重装,赔了多少?我没问,反正老板那阵子脸是黑的。
国产锯片便宜了,可有个坑没人说
这几年变化大。
一是智能制造。锯床开始接MES,下料数据自动上传。哪根料、什么炉号、切了几刀,全有记录。追溯起来是方便。
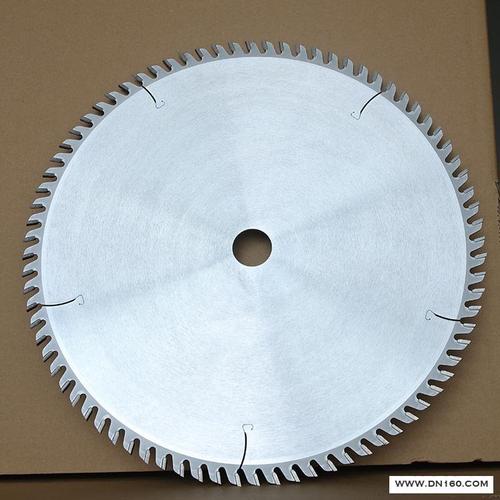
二是进口替代。硬质合金圆锯片,以前日本、德国的,一片三千多。现在国产的,八百到一千二。质量呢?说句公道话,切普通碳钢,够用。切高温合金、钛合金,还差口气。
三是绿色制造。带锯的冷却液,以前随便排。现在环保查得严,得处理。有些厂改微量润滑,省液,但锯条寿命又下来了。两头难。
然后,说个行业内不愿公开的难题。
大直径合金钢,锯切之后,料会变形。不是锯床的问题。是材料内部的残余应力,锯开以后释放了,料就弯了。
这个问题,标准里没写。GB/T的锯床精度标准,测的是空载和试件。没人测“下料后24小时的直线度”。
结果呢?你买设备的时候,销售不提。你验收的时候,也测不出来。等料弯了,上了车床,才发现。
谁的责任?说不清。
标准滞后带来的风险就在这。下料这道工序,精度标准还停在“切得断、切得直”的层面。可下游要的是“切完不变形”,这需求早就上来了。
老师傅的土话
我爸也是干机械的。他跟我说过一句话,我记到今天。
“锯床这玩意儿,宁可慢三分,不抢那一秒。锯条是喂出来的,不是压出来的。”
啥意思?进给量别贪。齿尖是要“吃”进去的,不是“压”进去的。压,齿尖就崩。
还有一条:新锯条必须跑合。前十分钟,进给量降一半。很多人省这一步。省了,锯条寿命少三成。
这道理,说明书上不写。得靠人传。
最后问一句:你们厂下料之后,还测不测直线度?还是直接上车?评论区聊聊。
