纵剪机厂家怎么选?我踩过三次坑,才明白别信展厅里的那台样机

去年冬天,河北一个做冷轧带钢的老板给我打电话。语气很冲。 “设备趴窝三个月了。厂家电话打不通。” 他买的那条纵剪线,一百六十多万,用了不到一年,刀轴跳动超差,分出来的带材毛刺能刮手。售后?对方说“工程师在出差”。出差了三个月。 这种事我见得太多了。不是个例。

先别急着砍价,先看这家厂有没有“大机床”

我判断一个纵剪机厂家靠不靠谱,第一个动作不是看宣传册,是问:你们厂里最大的落地镗铣床,加工范围多少? 这个问题很刁钻。但管用。 纵剪机的机架、牌坊,焊接完之后必须整体加工。不然装配的时候,两个牌坊的平行度、垂直度全靠垫片硬凑。凑出来的精度,短期能看,半年之后热变形一上来,全完。 没有大型加工母机的厂,说白了就是个组装车间。钢板外协切割,机架外协焊接,回来自己喷个漆、装个电控柜,就敢叫“制造厂家”。
纵剪机机架整体镗铣加工现场
纵剪机机架整体镗铣加工现场
你去考察的时候,直接要求进车间看。别去展厅。展厅那台机器擦得锃亮,刀轴转起来声音跟猫叫似的——那是他们花了三个月调出来的“展示品”。量产的时候谁给你这么调? 还有一个细节。看他们的装配工人是不是固定班组。有些厂,订单一来,临时从劳务市场拉人。今天装刀轴的是老王,明天可能是刚来的小刘。纵剪机的装配,间隙配合都是丝级的,换人等于换精度。

刀轴和主轴,才是这台设备的“心脏”

刀轴和主轴,才是这台设备的“心脏”
刀轴和主轴,才是这台设备的“心脏”
纵剪线值钱的地方在哪?不在机架那堆铁。在刀轴。 一根好的刀轴,从锻件到成品,要经过粗车、调质、精车、磨削、动平衡。少一道都不行。 我见过有的厂,刀轴磨完不做动平衡。设备一开,转速上到一百五,整条线跟着抖。分出来的条子,边缘是波浪形的。客户还以为是刀片钝了,换了三套刀,问题还在。 判断方法很简单。让厂家提供刀轴的径向跳动检测报告。注意,是每一根轴的,不是抽检的。要求现场复测。拿千分表往轴肩上一打,数字骗不了人。 行业里做得好的,径向跳动能控制在0.01毫米以内。做到0.02的,算及格。超过0.03的,趁早换一家。 还有个坑。有些厂用“40Cr”冒充“42CrMo”做刀轴。两种材料价格差一截,淬透性差很多。你问他要材质证明,他给你看一张复印得模糊不清的质保书。这种就要留个心眼。正规厂家的材质单,炉号、批号、力学性能,一项一项清清楚楚。

我见过的三类纵剪机厂家,各有各的脾气

说到厂家画像,我大致分三类。 第一类,老国企改制出来的。江苏、陕西、辽宁都有。技术底子厚,图纸是老工程师一笔一笔画的,机架用料实在,恨不得给你多焊两层加强筋。缺点是慢。交期三个月起步,改个方案要开三次会。价格也硬,不太肯让。适合什么?适合对精度要求高、不赶时间的客户。 第二类,广东和浙江的民营专精厂。这帮人脑子活。你要多快的线?两百米每分钟?行。你要薄料?0.3毫米的也能分。他们的强项是电气控制和自动化,PLC、伺服、张力控制做得挺溜。但有个问题——机架加工有时候靠外协。外协的活儿,质量波动大。选这类厂,一定要在合同里把机架加工的公差要求写死,并且约定进厂复检的权利。 第三类,什么都能做的大型综合厂。剪板机、折弯机、卷板机、纵剪线,产品目录厚得像黄页。好处是公司大,跑不了。坏处是纵剪线对他们来说只是一个小品类,技术迭代慢,售后响应要看运气。
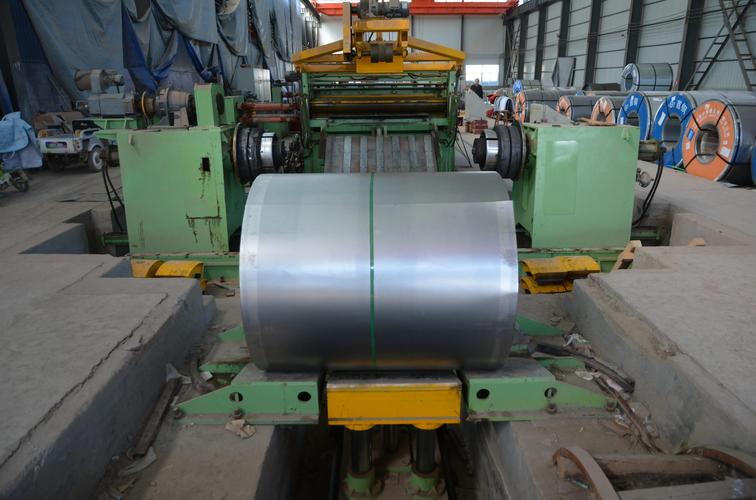
纵剪分条生产线带材分条作业实景
纵剪分条生产线带材分条作业实景
哦对了,还有第四类。贸易商。租个办公室,挂个“某某机械”的牌子,接到单子转手发给代工厂。这类最危险。设备出了问题,他两边传话,最后你连真正的生产厂在哪都不知道。 怎么识别?问他厂房地址,要求看房产证或租赁合同。再问一句:你们的装配车间有多少平方?答不上来的,基本就是中间商。

签合同的时候,这几个条款一个字都别让

签合同的时候,这几个条款一个字都别让
签合同的时候,这几个条款一个字都别让
采购规模不同,策略完全不一样。 五十万以下的小型纵剪线。别贪便宜买“标准机”。这个价位没有标准机,都是按你料宽、料厚凑出来的。合同里必须写清楚:适用料宽范围、料厚范围、分条精度(毛刺高度、宽度公差)、验收方式。验收要带料试机,用你自己的料。别用他准备的料。他准备的料是挑过的。 一两百万的中型设备。付款节点要卡死。我的建议是3:4:2:1。预付三成,发货前付四成,验收合格付两成,留一成质保金,一年后付。 特别要写的一条:刀轴径向跳动值,作为验收硬指标。超标即退货,运费厂家承担。这条能筛掉一大半不靠谱的。 五百万以上的整线。这时候你要谈的不是设备,是服务。安装调试周期、操作工培训、备件供应年限、响应时间。响应时间一定要写具体。“24小时内到达现场”,不能写“尽快”。 避坑清单,我列几条实在的: – 别信“进口刀片”这种说法。问他什么品牌、什么型号、哪家代理。答不上来的,就是国产贴牌。 – 别接受“先付款后排产”的口头承诺。排产计划写进合同附件。 – 一定要去考察至少一家他们已有的客户。而且不是他们带你去的客户,你自己找。问客户三个问题:设备用了几年?出过什么问题?售后打电话多久到? – 电气元件清单,写进合同。西门子就是西门子,别到时候给你换成“西门子技术”的杂牌。 – 质保期从“验收合格日”起算,不是从“发货日”起算。这一条能差出两三个月。 最后说个真事。前年有个客户,拿着三家报价让我参谋。最便宜那家比最贵那家低了四十万。我问他,你算过没有,刀轴如果一年换一根,一根多少钱?他说不知道。我说大概八到十二万。他愣了半天。 便宜的东西,账要往后算。纵剪机这东西,不是买回来就完事的。它是要陪你干十年活的。 选厂家,选的是那个十年里,你打电话有人接。 差不多就这些。有具体项目要参谋的,可以留言,我看到会回。行业里那点事,说穿了就那么几条,但每条背后都是钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:纵剪机厂家怎么选?我踩过三次坑,才明白别信展厅里的那台样机
文章链接:https://www.yxqcspc.com/19703/