先看一个烂摊子:切不透的20mm板,和一台新机器
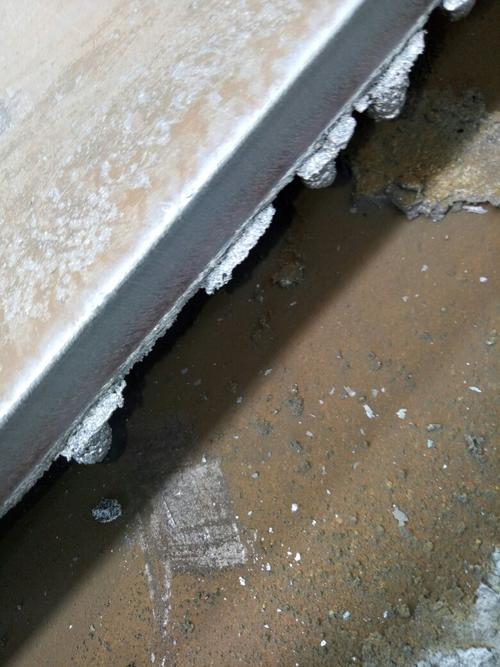
去年十月,河北一个做钢结构的老哥给我打电话,声音都劈了。新上的等离子切割机,切20mm板,割缝斜得能塞进去一枚硬币。厂家售后说“参数没调好”。调了三天。废了六吨板材。六吨。钱啊。
最后拆开一看,电源是贴牌的,割枪也是高仿。售后电话从东莞转到佛山,再转到“已关机”。
这事儿不稀奇。等离子切割这行,水比你想的深。报价单上差三万,后面可能赔进去三十万。
别听他吹,看这五个地方就够了
怎么判断厂家靠不靠谱?我跑了十几年车间,总结几个土办法。
第一,让厂家切你的板,别切他的样。带一块你常切的20mm或30mm废板,去他车间。盯着他装割嘴、调气压、设定切割速度。切完拿角尺量垂直度,看割缝上下差多少,挂渣能不能一敲就掉。如果他说“今天气体不纯”或者“你板子有问题”,扭头就走。
第二,数一数售后工程师,不是保修年限。问他:山东河北河南,有几个人驻点?常用易损件在哪个仓?别问“保修几年”,问“枪头烧了,几天能到”。让他给你最近三个客户的电话。注意,是最近三个月成交的,不是样板客户。
第三,看电源和割枪的出身。不是说国产不行。但你要问清楚:电源是自研、贴牌,还是翻新?割枪是原厂、副厂,还是“兼容”?海宝、凯尔贝这些进口电源贵,但备件通用,二手好出。杂牌电源省两万,坏一次板卡等半个月,订单飞了。
第四,合同里没写精度,等于没买。圆度、垂直度、切割面粗糙度、定位精度。让他写进验收条款。还有:安装调试谁出钱?培训几天?软件锁不锁机?这些不写,后期全是加钱项。
第五,去车间看角落。展厅再漂亮没用。看装配线有没有师傅在拧螺丝,看库存机是不是积灰,看返修区堆着什么。如果返修机全是同一款,别碰。

我见过的三类厂家,和他们的脾气
说几个类型,不点名,自己对号入座。
一类:重工业龙门厂,分布在常州、无锡、济南周边。这类厂通常做中厚板,床身重,导轨粗,配海宝或凯尔贝电源。老板多半是技术出身,说话不热情,但会带你去看正在切的40mm板。共性:机器皮实,交期长,价格硬。适合钢结构、重工、造船。坑在于:小单不爱接,售后靠区域代理,偏远地区等得久。
二类:钣金台式机厂,广东、浙江多。主打薄板、不锈钢、铝板。机器轻,价格低,交期快。电源可能是国产贴牌,割枪用副厂。共性:适合预算紧、切6mm以下、自己有点电工底子。坑在于:虚标功率,比如标100A实际输出80A。买之前让他切12mm不锈钢,连切半小时,看枪头热不热、电源报警不报警。
三类:专机厂,切管、型钢、相贯线。这类厂软件强,夹具专业。你要是切管,别买通用龙门加旋转卡盘,那叫硬改。共性:价格高,但省人工。坑在于:软件年费、加密狗、后处理限制。合同写清楚:软件永久使用,免费升级几年。
对了,还有一类“攒机商”。买大牌电源,配小厂床身,自己贴牌。不是不能买。但你得懂行,能自己调参数、修小毛病。否则出了问题,电源厂家和床身厂家互相踢皮球。
采购规模不同,签约策略完全不同

只买一台:别签年度框架。付款按 3-6-1,定金30%,发货前60%,验收后10%。验收标准就一条:拿你的板,切你的件,连续切两小时。尾款没验收别付。不要买展机、样机、翻新机。合同写明“全新未使用”,到货查序列号、查开机时间。
买3到10台:要求看同城客户。最好去现场,看他们工人怎么吐槽。把售后响应写进合同:电话响应2小时,到场24小时(偏远48小时),备件48小时到。留5%质保金,一年后付。别被“送割嘴”“送板材”忽悠,赠品不值钱,精度和售后才值钱。
上产线、大批量:分阶段付款。预付款、到货款、安装款、验收款、质保金。要求开放诊断参数,不许锁机。要求提供电气图、PLC程序备份、培训文档。软件按年收费、加密狗绑定、关键件贴牌,这些都是坑。合同写清楚:关键件品牌型号,换型号提前书面通知。
再给你一张避坑清单,直接抄:
报价低得离谱的,不碰。不敢让你看车间的,不碰。试切只用薄板的,不碰。合同不写精度的,不碰。保修只保整机、易损件天价的,不碰。没有电气图的,不碰。销售比技术还懂“参数”的,留个心眼。售后电话打三次没人接的,直接拉黑。
说到底,等离子切割厂家选的是“出事以后谁管你”。机器总会坏。区别是,有的厂家当天到,有的厂家让你等到怀疑人生。你选哪个?
