凌晨两点十七分,手机响了。
我一看号码,山东老周。电话那头声音带着火气:“你上次给我配的那台立式搅拌机,桨叶又断了!才用了不到四个月!”
说实话,我一点都不意外。
那台设备,当初选型的时候我就提醒过,他的物料密度比普通工况高出一大截。但老周为了省钱,坚持用了标准配置。这不,出问题了。
我在这个行业里摸爬滚打了二十多年,从学徒开始,给立式搅拌机厂家做配套、调试、售后,什么场面都见过。今天不说客套话,就聊聊立式搅拌机厂家那些门道。
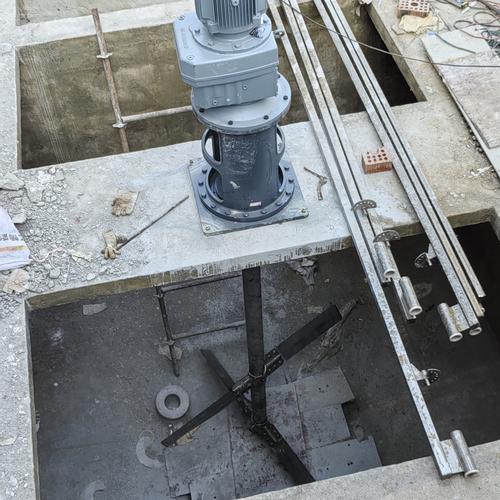
一台设备好不好,看焊缝就知道
立式搅拌机看着简单——不就是个电机带动一根轴,轴上焊几片桨叶,扔进桶里转嘛。对吧?
但真正做过的人都清楚,这里面的水深得很。
先说选型。很多人拿到项目,第一反应就是:桶多大、电机多大、转速多少。然后翻样本,选一个差不多的。这是最要命的做法。
关键要看什么?
物料的粘度。这东西决定了你整套设备的生死。
举个例子。水,粘度大约是1厘泊。食用油,大概在65厘泊左右。但有些化工浆料,随随便便就是3000到8000厘泊。更别说有些非牛顿流体,你搅得越快它越稠,搅得慢了又沉底。
我见过太多厂家在这个环节翻车。客户说物料粘度是2000厘泊,厂家就按2000来算。但客户没告诉你的是——他说的2000是温度25度时的数据。等到车间实际运行时,物料温度升到60度,粘度直接腰斩。
那你的桨叶选型,就全错了。
再说桨叶形式。行业内主流就两大类:一类是桨式,也就是斜叶桨或者三叶后掠式;另一类是推进式,就是类似船用螺旋桨那种。
两种方案各有各的优缺点。
桨式的好处是剪切力大,适合打散团聚的粉体,适合高粘度物料。但它的轴向循环能力差,容易出现搅拌死区。你看着表面在翻腾,桶底那一层根本没动。
推进式正好反过来。轴向流量大,循环效果好。但对高粘度物料就力不从心了,桨叶容易被“抱住”,电机过载报警。
说到这,行业内有一个大家都心知肚明、但不太愿意摆到台面上说的做法——
很多厂家在给你算功率的时候,会留一个余量。这个是常规操作,没什么好说的。但有些厂家为了压低报价,会把电机功率往小了配,然后在控制系统里做手脚。
什么意思呢?
就是让变频器在启动时缓慢升速,避开峰值扭矩。表面上设备能转起来,客户看着也挺顺。但你只要把物料粘度稍微调高一点,或者加料速度快一点,立马就跳停了。
这招,行话叫软启动遮羞布。
我不说这种做法对还是错吧。毕竟市场竞争激烈,有些小厂不这么干就活不下去。但作为用户,你得知道这回事。
两个行业,两套逻辑
立式搅拌机厂家看着做的是通用设备,其实不同行业的要求天差地别。
先说化工行业。
我之前服务过一家做水性涂料的厂子。他们的物料是典型的假塑性流体,就是搅得越快看起来越稀,但一停下来就恢复稠度。而且对温度极其敏感——搅拌过程中产生的剪切热,如果散不出去,整批料就可能报废。
这个项目里,我们对搅拌机做了几个特殊处理。桨叶直径比标准选型大了15%,转速反而降了。目的是减少剪切热。同时在桶壁上加装了导流板,破坏物料的整体旋转,强制形成上下循环。
效果怎么样?同样的配方,同样的投料量,搅拌时间从原来的90分钟缩短到55分钟。而且批次一致性明显好了——之前每批料的细度都有波动,现在稳定在15微米以下。
客户后来跟我说,就这一台设备的改动,他们每个月省下来的电费和原料损耗,差不多够买半台新设备了。
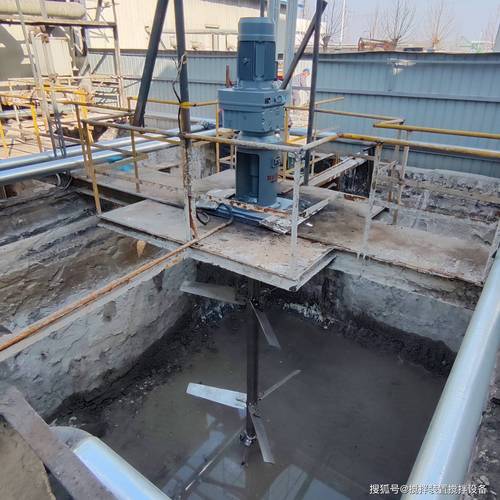
再说食品行业。
这个跟化工完全是两个逻辑。
食品行业最怕什么?微生物滋生。所以密封、清洗、材质,这三样是重中之重。
普通化工用的立式搅拌机,机械密封能扛住就行。但食品级的要求是——你得能在线清洗,也就是CIP。密封结构必须做到无死角,不能有物料残留的缝隙。
还有材质。化工用304不锈钢就够了。食品行业,特别是酸性物料,比如番茄酱、果酱,你必须上316L。焊缝还要做钝化处理。
我见过一个做果酱的客户,图便宜买了台化工标准的搅拌机。用了没多久,焊缝处开始出现锈斑。整批产品被质检打回来,损失了三十多万。
后来换了台食品级设备,价格贵了不到两万块。
这就是该花的钱不花,后面花十倍的代价补回来。这笔账,很多刚入行的人算不明白。
新风口还是新坑?
这些年智能制造、绿色制造的概念很热。立式搅拌机厂家也在跟着变。
比较明显的一个趋势是——永磁直驱电机开始普及了。传统的异步电机加减速机的结构,效率大概在78%到85%之间。换成永磁直驱以后,能提高到92%以上。
听起来很美,对吧?
但有一个行业里不太愿意公开讲的难题——永磁电机对高温和高湿环境非常敏感。
你在实验室里测出来的效率数据,到了南方的黄梅天,在那种又闷又湿的车间里,实际表现会打折扣。更麻烦的是,永磁体一旦退磁,基本没法修复,只能整个换掉。
而且现在很多厂家的控制系统,号称是智能的。什么远程监控、故障预警、自适应调速。功能列表拉出来能写满两页A4纸。
但你拆开看,核心传感器就那几个——振动传感器、温度传感器、电流互感器。
真正的智能是什么?是设备能根据物料状态的变化,自动调整搅拌策略。这个目前能做到的厂家,说实话,屈指可数。
大部分做的还是数据采集加远程报警。跟真正的智能控制,差着十万八千里。
还有一个隐患,是标准滞后的问题。
立式搅拌机这个品类,很多参数的定义到现在都没有完全统一。就拿公称容积来说,有的厂家算的是桶体净容积,有的算的是有效搅拌容积,还有的干脆按桶体外径估算。
差个百分之十几,在设备选型的时候可能就是天壤之别。
你跟客户说我的设备是2000升的,客户按2000升来算投料量,结果实际有效容积只有1700升。那300升的物料往哪搁?
这种事,每年都在发生。
老师傅的土话

回到开头老周那台断桨叶的设备。
后来我去现场看,拆开一看——桨叶和轴的连接焊缝,有明显的疲劳裂纹。这是典型的应力集中导致的。
选材没问题,焊接工艺也没问题。问题出在哪儿?
出在操作上。
老周的工人为了图省事,每次投料都是一股脑倒进去。物料瞬间堆积在桶底,桨叶启动时相当于在搅一块石头。时间长了,焊缝不裂才怪。
我们车间里有一句老话:三分设备七分用,好机器也能被用废。
这话听着糙,但理不糙。
立式搅拌机厂家能把设备做得再好,到了车间一线,如果操作不规范、维护跟不上,照样三天两头出问题。
反过来,操作规范了,定期检查了,一台普通的设备用个七八年都不带大修的。
这里面最重要的一个经验是什么?
开机别急着投料。先让桨叶空转十几秒,听听声音,看看振动。正常了再开始进料。进料速度也要控制,不能太快。
就这么简单一件事,很多车间做不到。
说到底,设备是死的,人是活的。再好的立式搅拌机厂家,也替代不了一线操作工的用心。
话说回来,你们车间用的是什么搅拌方案?有没有碰到过类似的抱轴或者桨叶断裂的情况?欢迎在评论区聊聊,咱们一起探讨。
