凌晨三点,电话响了。车间值班的小王声音发颤:“李工,三号线又趴窝了,驱动辊抱死,整条线全停了。”
我赶到现场时,维修班的老张正蹲在地上抽烟。满地都是胶带碎屑和卡住的纸箱。那条八百多万的流水线,设计节拍是每分钟四十件,现在一动不动。客户明天早上八点要提货,三万件订单只完成了一半。
流水线厂家的人呢?电话打过去,值班的说工程师明天上午十点才能到。老张把烟头一掐:“当初验收的时候我就说过,这驱动辊的轴承选型偏小,他们非说计算过了,够用。现在好了,够用变成够呛。”
这就是流水线厂家在日常生产里的存在感。平时你感觉不到它,一旦出问题,它就是掐着你脖子那只手。
选型那点玄机,全藏在账本里
干了二十多年机械,我算是看明白了。流水线厂家给你报方案,核心就三件事:驱动功率、输送速度、结构刚度。听起来简单对吧?
说个具体数字。一条标准皮带输送线,驱动功率的选型公式里有个摩擦系数。理论值取0.02到0.03就行。但实际运行中,皮带跑偏、托辊卡滞、物料撒漏,摩擦系数轻松干到0.08。你按理论值选电机,运行三个月就等着过热跳闸吧。真正懂行的老师傅,选型时直接往0.1靠。这叫“留余量”,厂家嘴上不说,心里都有数。
再比如链板输送线。节距有38.1毫米和50.8毫米两种主流规格。38.1的便宜,转弯半径小,适合轻载。50.8的贵,但抗冲击能力强。有个做汽车零部件的客户,为了省成本选了38.1的链条,结果工件单重十五公斤,每天冲击上万次,链条销轴半年磨掉两毫米。后来全换了50.8的,多花了十二万,但三年没再修过。
行业内通常不说、但实际都在做的妥协是什么?把安全系数从设计手册规定的1.5偷偷降到1.2。厂家报价低了,客户高兴了。可设备寿命呢?原本设计八年,实际五年就开始大修。这账,没人算给你听。
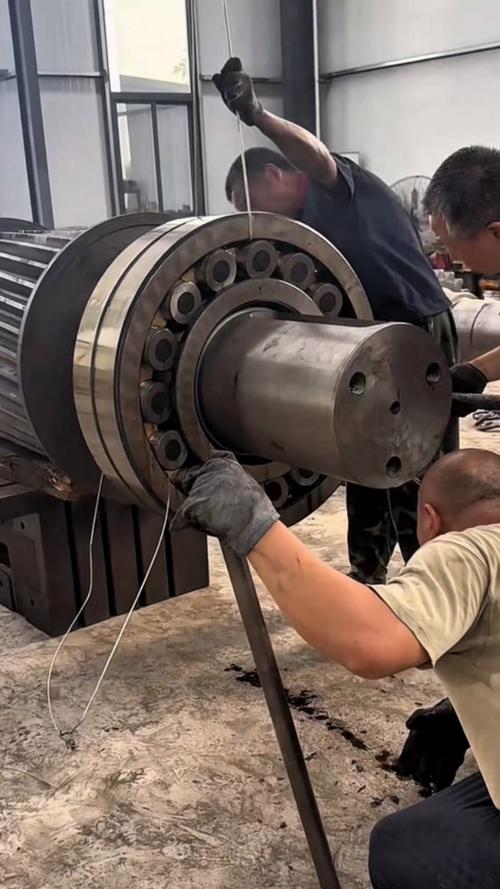
还有材料。铝合金型材和碳钢焊接框架,价格差三倍。铝型材好看,轻,不生锈。但它刚性差,震动大的工况下,螺栓容易松动。碳钢焊接呢?丑,重,但皮实。我见过一个日化厂,灌装线用了铝型材框架,运行半年全部螺栓加弹簧垫圈重新紧固了一遍。厂家派了两个人干了三天,工时费就一万八。
换个行当,就是另一套规矩
流水线厂家最怕客户说一句话:“我看隔壁厂用得挺好,给我也来一条。”
行业不同,要求天差地别。说两个我亲历的场景。
汽车零部件装配线。节拍快,负载重,对定位精度要求极高。有个做变速箱壳体的客户,装配线上要用机器人抓取壳体,定位精度要求正负零点一毫米。厂家选了伺服电机加精密减速机,光驱动系统就占了整线成本的四成。运行起来怎么样?每班八小时,停线换型四次,每次换型三分钟。工人骂娘,说换型太频繁。可你猜怎么着?这就是柔性生产的代价。你要多品种,就得牺牲节拍。
食品饮料灌装线。完全另一套路子。速度优先,卫生第一。一条每小时两万四千瓶的灌装线,从理瓶到封盖,全程不到九十秒。厂家在这里的选型逻辑是:能气动绝不电动,能快拆绝不焊接。为什么?因为每天要冲洗消毒,酸碱交替。不锈钢标号从304换成316L,贵百分之三十,但耐腐蚀寿命翻三倍。这笔账,食品厂算得比谁都清楚。
说个真实案例。有个做酱料灌装的客户,流水线厂家给配了普通的丁腈橡胶密封圈。结果酱料里的辣椒素和醋酸,半年就把密封圈泡发了。漏料,停机,一天损失四万。后来换了氟橡胶密封圈,一个贵八十块,但用了两年没换过。客户采购后来跟我说:“早知道全换氟橡胶,当初省那点钱够我停线一个月。”

智能和绿色的另一面,是没人敢说的难
现在流水线厂家都在喊智能制造。加传感器,上MES系统,搞数字孪生。听着挺唬人。可实际落地呢?
我见过一条号称“智能”的生产线,装了八十多个传感器,采集温度、振动、电流。数据全上传云端。结果呢?云端报警阈值设得太保守,每天误报二十多次。操作工直接把报警声音关了。花了几十万的智能系统,变成了摆设。
绿色制造也是。厂家宣传节能电机、能量回馈。可实际运行中,频繁启停的工况下,能量回馈单元根本来不及工作。节能效果打对折。有个客户被厂家承诺的“省电百分之二十”忽悠了,验收时拿电表一测,省了百分之六。厂家解释:“理论工况下确实能省二十,您这工况特殊。”
行业内不愿公开的难题是什么?标准滞后。现在的流水线厂家,很多接口协议还是各搞各的。你买A厂的线,想连B厂的设备,光通讯调试就能折腾半个月。OPC UA标准喊了这么多年,真正完全兼容的厂家有几个?都在做自己的生态闭环。客户被绑架了,换厂家成本太高,只能捏着鼻子继续买。
还有一个暗礁。进口替代喊得响,但核心部件——比如精密减速机、伺服驱动器、高端传感器——国产化率还是上不去。有些厂家嘴上说全国产,拆开一看,关键轴承还是SKF或者NSK。这不是崇洋媚外,是可靠性差距摆在那。国产的在跑合阶段就出异响,进口的跑合两万小时才需要维护。你让客户怎么选?
老师傅的土话,比手册管用

回到车间。
老张后来跟我说过一句话,我记了十年:“流水线这玩意儿,三分靠设计,七分靠维护。厂家给你一条龙,你得把它当牛养,别当马骑。”
啥意思?牛要慢走,多喂草,定期修蹄。马你使劲抽,跑得快,但跑不长。流水线也一样。你让它长期超载跑,维护保养糊弄事,再好的厂家也救不了你。
具体点说。链条张紧度,手册上写“适度张紧”。什么叫适度?老师傅用手指一按,下垂量十到十五毫米,这就是适度。你拿卡尺量,反而量不准。托辊润滑,手册说“定期加注”。定期是多久?粉尘大的车间,一周一次。干净的车间,三个月一次。全看现场。
还有跑合。新线安装完,别急着满负荷干。先空载跑八小时,再半载跑十六小时。让轴承、齿轮、链条都跑顺了。这叫“跑合”,也叫“磨合”。省了这一步,后期故障率翻倍。厂家安装队为了赶工期,经常跳过这步。你得盯着。
最后问同行一个问题。你们厂里那条跑了五年以上的线,导轨磨损到什么程度了?有没有测过直线度?还是说,只要它没趴窝,你就当它永远年轻?
评论区聊聊。
