一、凌晨三点,那台抱死的搅拌罐
电话响的时候,我正梦见自己退休。老张在那头吼:’老李,3号线的搅拌罐抱轴了!电机没停,减速机输出轴直接扭断。’
我赶到车间,一股焦糊味。客户是做药膏的,一罐八千升的基质,全废了。经理脸都绿了。’这个搅拌罐厂家,不是说保修五年吗?’
说实话,这种事我见太多了。搅拌罐厂家。听起来就是焊个铁筒子加个桨叶。可你猜怎么着?十个故障,有八个不是罐体裂了,是传动选型算错了。

二、选型不是拍脑袋,算错一个数就等着哭
搅拌罐的核心?就三个东西:桨型、转速、功率。别跟我扯什么CFD模拟。现场哪有那么玄乎。
我给你三个数。假设你有个5000升的罐,介质粘度5000厘泊——像蜂蜜兑了水。你要把它在半小时内混匀,桨叶直径1.2米,那转速不能超过60转每分钟。电机功率?至少7.5千瓦。但很多厂家给你配5.5千瓦。为什么?省成本。
这里有个行业内通常不说但实际在做的妥协:减速机的服务系数。理论上要1.5倍,实际很多厂家按1.2倍选。就是赌你不会满载启动。冬天物料稠,一启动,齿轮就崩了。
再比两种材料。碳钢衬玻璃鳞片,便宜,耐一般酸碱。316L不锈钢,贵一倍,但耐氯离子。很多厂家推荐衬胶。可衬胶有个致命伤:鼓包。温度一波动,胶层和钢板之间进去水汽,一鼓一个包,然后桨叶刮破,物料全污染。你找厂家?他说你操作温度超了。扯皮。
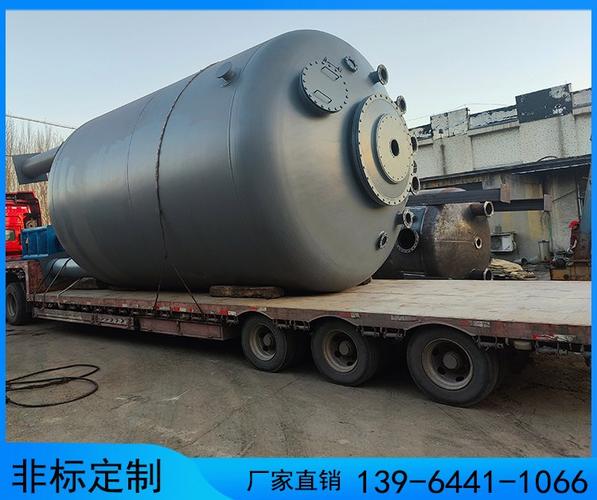
还有,别信什么’全自动焊接’。小厂家的罐体焊缝,我拿手电一照,气孔夹渣。你问为啥?焊丝没烘干。就这一条,够你喝一壶。
三、药厂和锂电厂,要的压根不是一种罐
先讲药厂。GMP,你懂的。罐内表面粗糙度要求Ra≤0.4微米。什么意思?比镜子还光。还不能有死角。桨叶和罐底的间隙,不能超过3毫米。为什么?怕藏料,怕染菌。
我见过一个案例。某药厂新买的搅拌罐,做培养基。运行三天,染菌了。查来查去,发现罐顶人孔的法兰垫片槽里,有一道0.5毫米的划痕。就这一道划痕,整批报废。损失八十万。
锂电呢?完全反过来。浆料是磷酸铁锂,固含量60%,粘度高得吓人。桨叶要耐磨,还不能引入金属杂质。陶瓷涂层或者碳化钨。转速要高,线速度得跑到15米每秒以上。但温度不能高,一高浆料就凝胶。
有个做电池的客户,罐子用了半年,浆料里铁离子超标。一查,搅拌轴磨损,铁屑进去了。电池自放电率直接翻倍。后来换了带陶瓷套的轴,好了。但成本翻了三倍。
四、智能制造的糖衣,和标准滞后的炮弹
现在搅拌罐厂家都爱说自己’智能’。加个振动传感器,就敢叫预测性维护。加个温度计,就是物联网。
可真正的难题,没人愿意公开。大型搅拌罐的现场组焊后的应力退火。一个两万升的罐,运输不了,只能现场焊。焊完怎么退火?整体进不了炉子。不做退火,焊缝附近就是应力集中区。装的是氯化物溶液,半年就应力腐蚀开裂。裂了还不容易发现,因为外面有保温层。
标准滞后?更头疼。现在的搅拌罐设计标准,还是按牛顿流体算的。可实际很多物料是非牛顿流体,剪切变稀。你按标准算的功率,实际差出40%。谁管?出了事,厂家说按标准设计的,用户说你没考虑实际工况。打官司。
进口替代是好事。国产减速机现在也能用。但有些厂家,把进口牌子换国产,价格降了,服务系数也跟着降。你问他,他说’一样用’。一样用?你让他写进合同,他不敢。
五、老师傅的土话,比手册管用
我师傅当年跟我说:‘听声音,摸轴承,看电流。’ 就九个字。
搅拌罐运行,你拿螺丝刀抵着减速机壳,耳朵贴上去。要是听到’咯噔咯噔’,那是齿轮点蚀。要是’嗡嗡’发闷,那是轴承缺油。电流表指针摆动超过5%,赶紧停机。别等抱轴。
还有,新罐子安装完,必须做跑合。空载转两小时,然后半载四小时。别直接投料。很多厂家不跟你说这个。为什么?他怕你发现噪音大。
最后问一句:你们车间那台最老的搅拌罐,用了多少年了?漏过没?怎么修的?
