凌晨两点,手机响。浙江做电梯装饰板的李总,开口就一句:“老张,那台剪板机快把我逼疯了。”
昨天一批304不锈钢,1.5个厚。剪完拼到轿厢上,缝对不齐。对角线差三毫米。两万多的料,当废铁卖了。
三毫米,听着不多吧?可装饰面板拼上去,灯一照,那道缝跟拿笔画的一样刺眼。
第二天我到现场。刀片间隙表上写着0.09,塞尺一量,0.13。谁动的?没人认。机器的参数是死的,人是活的——这是数控剪板机厂家最尴尬的处境,机器从卖出去那天起,精度就开始赌运气。
间隙这事儿,越小越光?新手最爱踩的坑
先说个数。刀片间隙,通常取板厚的6%到10%。
1.5毫米的304,按8%算,0.12左右。有人偏要调到0.05,说这样剪口才亮。结果呢?剪切力瞬间飙上去,刃口崩掉一块。
崩了多少钱?一对上刀片,好料子一万八,便宜的八千。硬度标58到60HRC,实际打下来54、55。差三个点,寿命差一半。
碳钢和不锈钢还不一样。碳钢软,6%到8%就够;不锈钢韧,得放到9%到10%。剪16毫米的Q235,6米长的板子,那剪切力能到一百多吨。机身刚性不够,剪到一半“哐”一声,跟炸雷似的。
再说后挡料。重复定位精度±0.05毫米,这是及格线。好机器敢写±0.02。别听销售吹,让他当场拿千分表打十次,看回程差值。

还有个参数没人提——剪切角度。闸式机能调,1度到3度。角度小,板料变形小,但机器受力大;角度大,省力,剪出来的板子容易扭。
国内不少厂家出厂就把1.5度焊死。你问他为什么不能调?他笑笑,不说话。
摆式和闸式,两条路线的江湖账
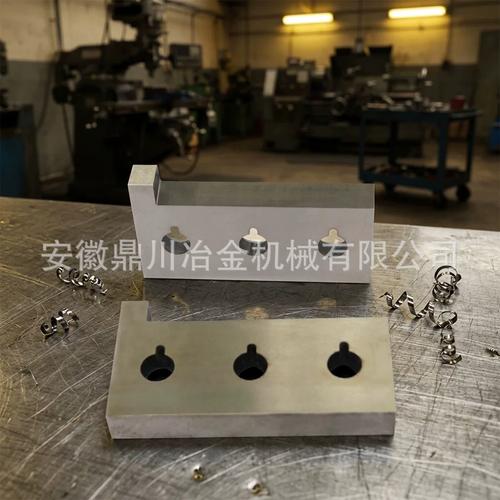
主流就两种结构。摆式,上刀架绕支点画弧往下走。闸式,上刀架走直线,三个滚轮支点导轨。
摆式便宜。同样6×3200的规格,摆式可能十二三万,闸式要十八到二十五万。差在哪?差在剪窄条。
摆式剪600毫米以上的宽板,看不出毛病。你让它剪80毫米宽的窄条试试,条子立刻变成弓形。为什么?刀架走的是弧,板料被“啃”下来的时候受力不匀。
闸式剪窄条就稳。做门框、做骨架、做加强筋的厂,必须上闸式。整张板下料的,摆式够用,省下的钱买台好折弯机更实在。
说点行业里不爱摆到台面上的。
机身焊接完,该做热时效,退火去应力。正规流程是进炉子,600度上下,保温几个小时再缓冷。实际呢?不少厂用振动时效糊弄,甚至自然晾两个月就开干。头两年精度没毛病,第三年开始漂。量对角线,今天差0.3,明天差0.8,你都不知道该调哪儿。
挠度补偿也是。剪厚板时上刀架中间往上拱,中间剪不透,毛刺大得像锯齿。得在下刀架做凸度,中间垫高。垫多少?
没公式。老师傅拿塞尺看、拿锤子敲、剪一块废料再敲。同一批机器,同一张图纸,两个人调出来能差0.1毫米。这是“手艺”最贵的地方,也是最没法写进说明书的地方。
电梯板跟车厢板,压根不是一个活法
都是剪板,行业不同,要求能差出十万八千里。
电梯装饰板最怕划伤。料上带着保护膜,剪的时候压脚一压,膜破了,一道印子,整张报废。这种厂要的是压脚带软垫、间隙精细可调、台面铺毛刷或者万向球。
去年给江苏一家电梯配件厂调机。活儿是1.2毫米镜面不锈钢,剪完直接拼。我去了三趟。前两趟调间隙、调压脚压力,全白搭。第三趟才发现,是上料的时候工人拿手推板,手上一枚戒指把板面刮了。你说这能怪机器吗?
农用车厢板是另一个极端。12毫米厚的Q345,2.5米、3米长,一天要剪两百多张。人家不看你精度多玄,看你快不快、扛不扛造。
山东聊城一个做自卸车厢的老板跟我说得很直白:“你间隙调那么精细干嘛?剪完还要焊,毛刺大点砂轮一打就没了。我就要你连着干十二个小时,油温别往上窜。”
他说到点子上了。液压剪板机连续作业,油温一过55度,阀就开始犯懒。定位漂、动作慢。油箱小、散热差的机器,夏天干八个钟头就得停。
国产系统上位了,有些坑还没填上

这两年变化挺明显。以前数控系统是荷兰Delem、意大利ESA的天下,一套小十万。现在国产的起来了,广州的、南京的、上海的,功能看着差不多,价钱三分之一。
整机价也跟着往下走。同规格6×3200数控剪板机,去年报价比三年前低了差不多15%。
对买家是好事。对厂家呢?利润薄了,就在看不见的地方省。刀片材质、液压阀品牌、机身钢板厚度……省一点是一点。
进口替代是趋势,可替代不是换个牌子那么简单。底层算法、伺服响应曲线,国产的还在追。做简单下料没区别,要多工序联动、要跟MES对接、要组柔性线,差距立刻出来。
真正让人睡不着的是标准。
剪板机的精度检验,很多还是空载测。刀架空着跑一圈,测测直线度,合格。可客户是带载剪板的,钢板吃进去,机身几百吨的力一压,变形就来了。
带载情况下对角线能保多少?标准里没写。于是验收扯皮,厂家说机器合格,客户说剪出来超差。谁来当裁判?
还有个没人愿意公开的难题:厚板剪切断面质量,跟材料内应力关系极大。同一批钢板,头几张好好的,剪到中间突然崩边、起裂纹。查机器,机器没毛病;查材料,材质单也合格。那是轧制时残余应力憋在里面。这事说出去,客户觉得你推责,厂家觉得你找茬。最后两边都不提。
回到车间。
我师傅当年教我,就一句土话:“剪板机剪得齐不齐,一半看间隙,一半看钢板乐不乐意。”
当时我笑。干了二十多年才明白,他说的“乐不乐意”,是材料状态,是刀口温度,是那一锤子敲下去的手感。
说明书上写的是理想状态。车间里没有理想状态。
问同行一句:你们厂剪8毫米以上的板子,对角线那道公差,是按机器铭牌保的,还是按老师傅的手感保的?
