停线那天,采购电话被我摔了
周五下午四点二十。三号线的气动治具突然卡死。定位销磨了,工件放不进去。操作工看着我,我看着时间。采购给治具厂家打电话,对方说:标准件,下周一寄。标准件?这玩意明明是非标定制的。那一刻我就知道,选治具厂家,不能只看报价单上那个数字。便宜?省下的钱,不够停线两小时。
说实话,很多机械厂选治具供应商,跟相亲差不多。照片好看,见面也行,真过日子才发现——他不会修水管。治具厂家也一样。样本册漂亮,网站大气,一到现场,问题全露。
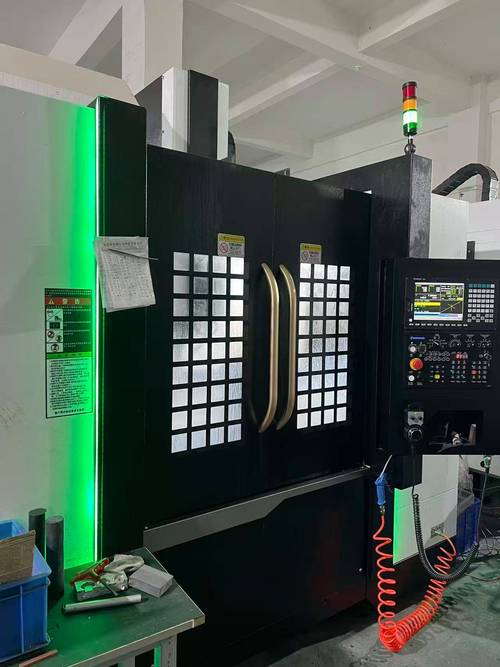
选厂标准:别听销售吹,去看这五个地方
我跑过三十多家治具厂。有的一次就拉黑,有的合作八年。区别在哪?不是设备清单,是细节习惯。
第一,看铁屑和量具。车间地面有铁屑正常,但量具乱扔不正常。卡尺、千分尺、三坐标报告,有没有固定位置?如果连量具都随手丢,你指望他治具精度稳定?我见过一家,车间旧,但每台机床旁边挂着小黑板,写着当前工件基准和公差。这种厂,贵一点我也认。
第二,问工程怎么接需求。你给一张产品图,他直接报价的,多半是二道贩子。靠谱的会追问:定位基准在哪?节拍要求多少?操作工怎么取放?会不会干涉?治具厂家真正的价值,在前期的防呆设计,不在后期便宜两百块。
第三,看小批量试制流程。别一上来就签年度框架。先给一个小单,哪怕就一套。看他有没有首件检验、装配记录、调试报告。没有?那量产就是开盲盒。我吃过亏:样品完美,批量公差飘了。后来才知道,样品是老师傅手工修配的,批量换学徒,直接完蛋。
第四,看售后响应速度。治具不是快消品,但会磨损。定位销、衬套、气缸,都是消耗件。问他:易损件备件库有没有?图纸归档没有?半夜停线,能不能视频指导?那些说“我们从不坏”的,直接跳过。机器哪有不坏的,关键坏了找不找得到人。
第五,看报价单的颗粒度。一张A4纸写“治具一套,两万八”,这种我不敢签。靠谱的会把材料、热处理、表面处理、标准件品牌、工时、调试费拆开。拆得越细,后面扯皮越少。别嫌麻烦。报价单越模糊,后期加价越狠。
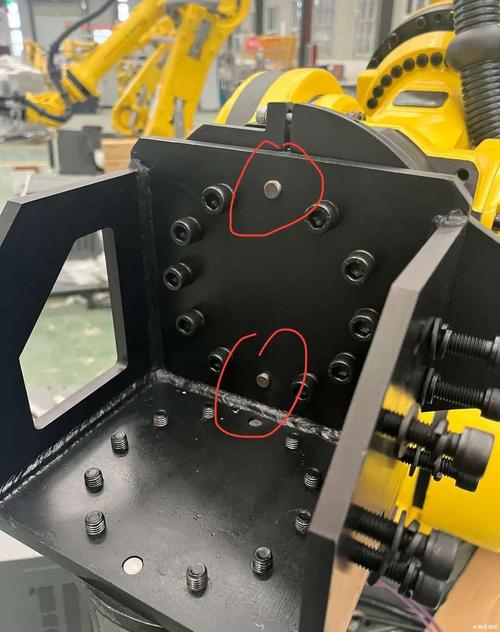
厂家画像:我合作过的三类治具厂家

不点名,但你可以对号入座。
第一类,模具厂转型做治具。这类在珠三角、长三角很多。原本做注塑模、压铸模,后来接非标治具。优势是加工底子厚,CNC、线切割、磨床齐全,材料热处理渠道熟。缺点是流程偏粗,文件管理看运气。适合谁?适合结构相对简单、交期紧、预算中等的项目。跟他们合作,你得自己把验收标准卡死。否则他们觉得“能用就行”,你觉得“差之毫厘”。
第二类,自动化设备厂兼做治具。这类厂有电气、气动、传感器工程师。做带检测、带防错、带联锁的治具,他们更顺手。价格?比纯加工厂高30%到50%。但省心。尤其是你要上MES、要数据追溯,找他们。缺点是小批量治具不是他们主业,排期可能往后靠。签合同要写死:延期一天,扣多少。别不好意思。他们自己也清楚,设备项目一忙,治具就拖。
第三类,专做精密治具的小工作室。老板 often 是大厂出来的师傅,带三五个人的团队。做半导体、医疗、光学类的精密治具,精度能到微米级。价格贵,交期慢。但活细。你给他图纸,他会回你一份DFM报告。这种厂,适合高价值、小批量、不容出错的项目。缺点是产能有限,大单接不住。别指望他一个月给你两百套。他会直接告诉你:做不了。这反而靠谱。
还有一类,纯贸易商。网站做得比工厂还工厂。问车间照片,发来的是网图。问设备,说“合作工厂有”。这种不是不能合作,但你要加价,还要承担质量黑箱。我的建议:除非你验过他的合作工厂,否则别把关键治具交给他。
决策建议:不同采购规模,签约策略不一样
小批量,比如一年就十几套,每套几千到几万。别找大厂。大厂销售不理你,排期也轮不上。找中型加工厂或者工作室。合同写清楚:打样周期、验收标准、付款比例。付款比例我一般这么谈:三成预付,四成发货前,三成验收后。别一次性付全款。也别只付一成。供应商也要买材料。对吧?
中批量,一年几十套到上百套,有重复性。这时候要谈年度框架,但别锁死一家。主供一家,备选一家。主供拿70%的量,备选拿30%。为什么?防止主供飘。也防止自己断线。同时要求主供提供易损件图纸和备件清单。备件价格提前谈。不然停线时,一个定位销卖你三百,你也得买。
大批量,一年几百套以上,或者整线治具。必须分单。按工序分,按类型分。关键治具给精密厂,辅助治具给成本厂。同时派人驻厂。别听什么“远程视频验收”。治具这东西,装配间隙、动作顺畅度,视频看不出来。驻厂一周,比后期扯皮一个月强。
避坑清单,我列几条,你截图保存:
1. 不签没有验收标准的合同。“按图纸验收”太笼统。要写:关键尺寸全检,非关键尺寸抽检,动作测试多少次,防错功能验证几次。
2. 不选没有设计能力的纯代工厂。你给他图纸,他只会照抄。出了问题,他说“我是按图做的”。你找谁?
3. 不忽略热处理和表面处理。治具寿命,一半在材料,一半在热处理。报价单里写“45号钢,调质”,你要问:硬度多少?淬火层多深?别嫌烦。
4. 不把交期押在一家身上。尤其是旺季。机加工厂都忙。你催他,他也没办法。分单,或者提前备料。
5. 不跳过小批量试制。再急,也要先做一套。试制暴露的问题,量产会放大十倍。
再讲个真事。去年我换了一家治具厂家。新供应商报价比老供应商低15%。老板很高兴。结果第一批货,十套里三套要返修。返修运费、停线损失、工程师工时,算下来比老供应商贵了20%。治具厂家的选择,从来不是比价游戏,是风险定价。你省的是采购成本,赌的是产线稳定。哪个重?自己掂量。

说点得罪人的

有些采购,只认低价。有些工程师,只认品牌。都不对。治具厂家,合适比厉害重要。小厂可能更配合,大厂可能更规范。关键看你的项目:精度、批量、交期、预算。四个角,不可能全占。想清楚哪个不能妥协,再去找厂。
还有,别把供应商当敌人。也別当兄弟。把他当搭档。该签的合同签,该给的利润给。他赚不到钱,迟早从材料里省。你省了合同,丢了质量。划不来。
就这些。车间里摸爬滚打出来的经验,比展会上拿的画册实在。下次选治具厂家,先去车间转一圈。看看铁屑,摸摸量具,问问工程。答案都在那里。
