切胶机厂家怎么选?车间老油条憋了二十三年的大实话

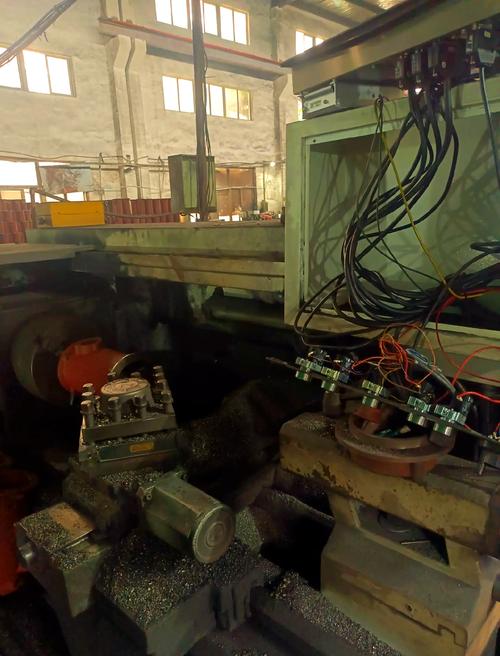
去年腊月。河北邢台,凌晨两点。电话响。一个轮胎厂的老操作工喊:张工,切胶机抱轴了,刀梁卡死,液压泵都冒烟了。我开车过去。车间里一股焦橡胶味。切胶机旁边围了五六个人,拿大锤的,拿撬棍的。刀口里卡着一块天然胶,硬得跟冻肉似的。厂家售后说,三年没换液压油?操作工愣住:还要换油?你看,这就是切胶机厂家和用户之间最真实的距离。卖设备的觉得说明书写了。用设备的觉得能用就行。可胶料不跟你讲道理。说实话,我干了二十三年,最怕半夜这种电话。
轮胎厂切胶机液压刀架抱轴故障现场图
轮胎厂切胶机液压刀架抱轴故障现场图

刀口吃刀那一下,数字比销售嘴硬

刀口吃刀那一下,数字比销售嘴硬
刀口吃刀那一下,数字比销售嘴硬
液压切胶机,说白了就是个放大的铡刀。但铡刀不会跟你闹脾气。系统压力,样本写 16 MPa 到 25 MPa。我劝你,长期跑 18 MPa 以下。超过 20,油封寿命砍一半。别问我怎么知道。换过。刀口角度,天然胶块,12° 到 15°。角度小,切得省力,刀口脆。角度大,刀口壮,切下去费电。有厂家偷偷把角度做到 10°,为什么?省液压压力,能配小一号电机。代价呢?刀片崩口率上去了。用户不知道。用户只看价格。 刀片材料,Cr12MoV 和 6CrW2Si 是两条路。Cr12MoV,硬度 HRC58-62。耐磨。但碰到钢丝杂质,崩。6CrW2Si,HRC55-58。韧性好,耐磨差。修磨次数多。行业内通常不说但实际在做的妥协:刀口只做刃口淬火。深度 2-3 mm。心部保留韧性。为的是抵抗冲击。可修磨几次,淬硬层没了,刀就软。厂家不会主动告诉你。还有导轨间隙。冷态 0.15 mm,热态涨到 0.25 mm。间隙大,不抱轴。但切薄片,毛边多。切厚块,无所谓。 选型怎么选?切 600×600×200 的天然胶块,刀宽 1.5 m,电机 15 kW,流量 63 L/min,循环 12 秒。样本写 3 吨/小时。实际,2 吨。还得看胶温。15℃ 以下,胶硬,切不动。40℃ 以上,胶粘刀。最佳 25℃ 到 35℃。冬天车间没暖气?先烘胶。别省这个钱。不过话说回来,样本数字别全信。信了,你就等着抱轴。

轮胎厂和再生胶厂,根本不是一回事

轮胎厂切胶,怕污染。刀口一点缺口,胶末混进内衬层,气泡。山东有个厂,丁基橡胶内衬气泡,查了半个月。后来发现切胶机刀片崩了米粒大一块。每刀带进去。换刀。加磁选。好了。他们要求切口平整,误差 ±1 mm。刀片必须 Cr12MoV。液压油半年一换。再生胶厂呢?胶块脏,带钢丝,带泥沙。刀口钝一点,没事。能砸就行。 河南有个老板,贪便宜,8 万买台切胶机。三个月,油缸漏油。厂家电话打不通。后来换 22 万的。刀片加厚到 25 mm。切口像狗啃。但一天切 10 吨。不坏。他说,我买的是牛,不是绣花针。你看,差异化就在这。轮胎厂怕停线。再生胶厂怕掏钱。切胶机厂家要是拿一个方案打天下,两头不讨好。
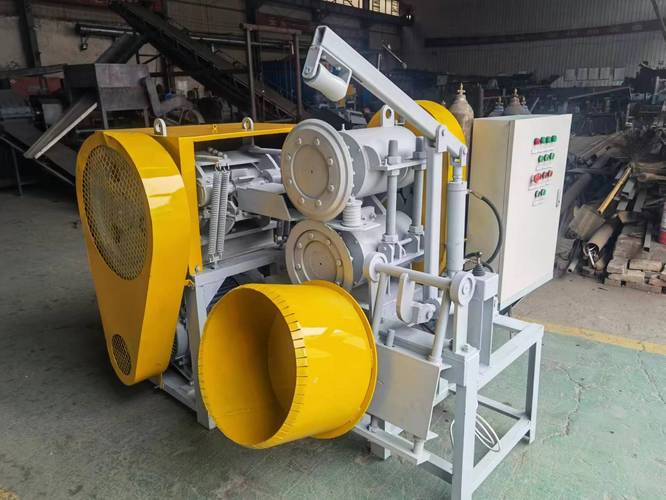
再生胶厂废旧轮胎胶块切割机现场图
再生胶厂废旧轮胎胶块切割机现场图

智能、绿色、进口替代,暗礁在哪

智能、绿色、进口替代,暗礁在哪
智能、绿色、进口替代,暗礁在哪
现在展会,切胶机厂家全在喊伺服。省电。真省。比异步机省 20%-30%。但伺服阀娇气。油温超过 55℃,它给你脸色看。得配冷却器。风冷不够,水冷。成本加上去。进口替代,以前德国切胶机 80 万,意大利 60 万。国产 25 万。差在哪?稳定性。现在有些厂用力士乐阀、西门子 PLC、进口密封件,能顶。 可有个行业内不愿公开的难题:切胶机没有强制安全标准。刀片更换,液压系统不卸压。靠一个手动截止阀。标准滞后。GB 里对刀口防护,没细到联锁。出过事。操作工拿手去掏胶。刀头下滑。厂家说符合标准。标准说没要求。扯皮。绿色制造?旧刀片回收。硬质合金刀片贵,修磨三次报废。有厂家推激光切胶?胶料不是钢板。激光切出来,焦边。味道刺鼻。不现实。

老师傅的土话,比说明书管用

老师傅的土话,比说明书管用
老师傅的土话,比说明书管用
回到车间。老师傅说:切胶机不用看说明书。听声音。液压泵闷,油温高。刀口尖叫,刀钝了。切出来像狗啃,导轨松了。新来的大学生拿计算书算压力。老师傅拿根铁棍,一头顶住刀架,一头贴耳朵。听。比传感器准。还有一句:刀不快,马不快,胶不乖,别硬来。硬来就抱轴。抱轴就拆。拆一次,三天。所以,切胶机厂家卖的不只是设备。是停线风险。是操作工的手。是老板的钱。 开放问题:你们厂切胶机刀片多久换一次?看产量,还是等崩口?换刀时,液压卸压吗?评论区聊聊。别让下一个抱轴,发生在你班上。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:切胶机厂家怎么选?车间老油条憋了二十三年的大实话
文章链接:https://www.yxqcspc.com/19878/